

So erreichen Sie Massenstabilität: Integration von Hocheffizienzpumpen, Lagertanks und automatischen Temperiersystemen
1. Die zentrale Herausforderung: Betakristallretention in kontinuierlichen Flusslinien
Die Aufrechterhaltung einer stabilen Schokoladenmasse während des Transports und der Lagerung ist keine Glückssache, sondern eine Funktion präziser thermischer und mechanischer Integration. Wenn Schokolade untergeht Massentransfer von Schokolade Beim Übergang von einem Rührkessel zu einem Vorratsgefäß treten zwei destabilisierende Faktoren auf: scherinduzierte polymorphe Transformation und Temperaturdrift. Schon eine Temperaturschwankung von 2-3 °C kann stabile Beta-V-Kristalle in unerwünschte Formen umwandeln, was zu Fettausblühungen und schlechtem Biss führt.
Industrielle Daten deuten darauf hin, dass die Massenstabilität ohne integrierte Pufferung und kontrolliertes Pumpen innerhalb von 3 Stunden nach dem Halten um fast 40 % sinkt. Die Lösung liegt in der Kombination dreier voneinander abhängiger Komponenten: einem ummantelten Vorratstank für thermische Trägheit, einer Verdrängerpumpe für schonende Förderung und einer automatischen Temperiermaschine für die Erneuerung der Kristallisation. Im Folgenden untersuchen wir jedes Element durch eine quantitative Linse.
Branchenreferenz: Süßwarenfabriken, die integrierte Warmhalte- und Temperierkreisläufe verwenden, berichten von einer Viskositätsdrift von weniger als 1,2 % über 8-stündige Produktionsläufe, verglichen mit 7–9 % bei nicht integrierten Anlagen.
2. Diermisches Rückgrat: Die Rolle des Schokoladentanks der QBJ-Serie
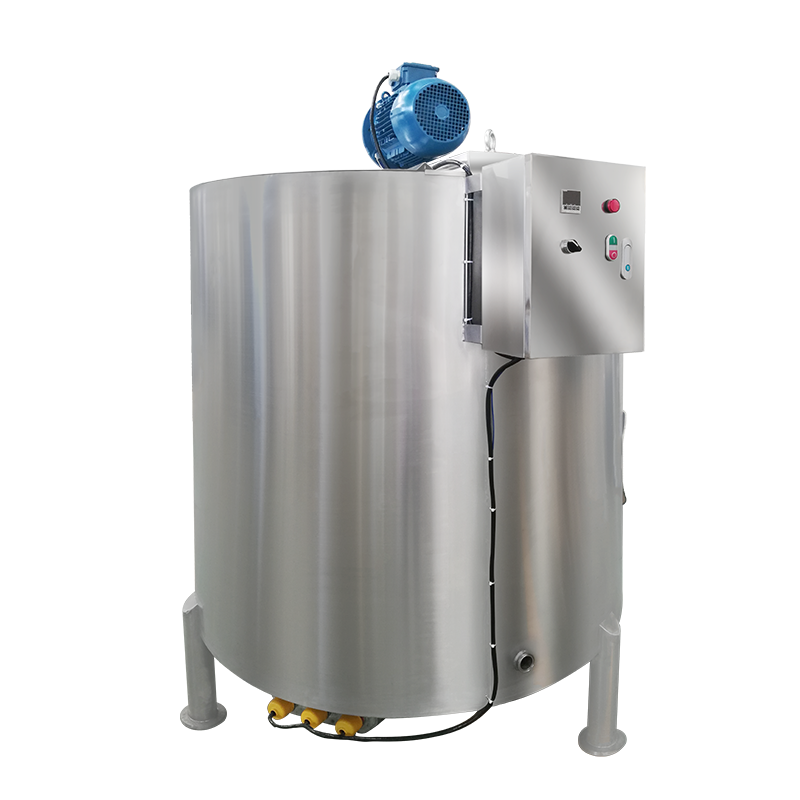
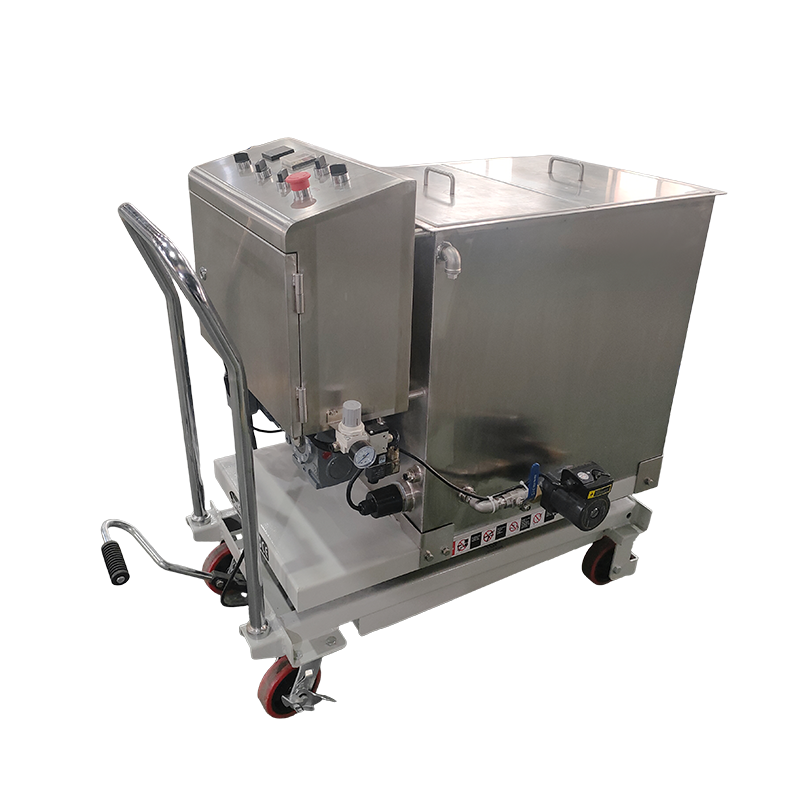
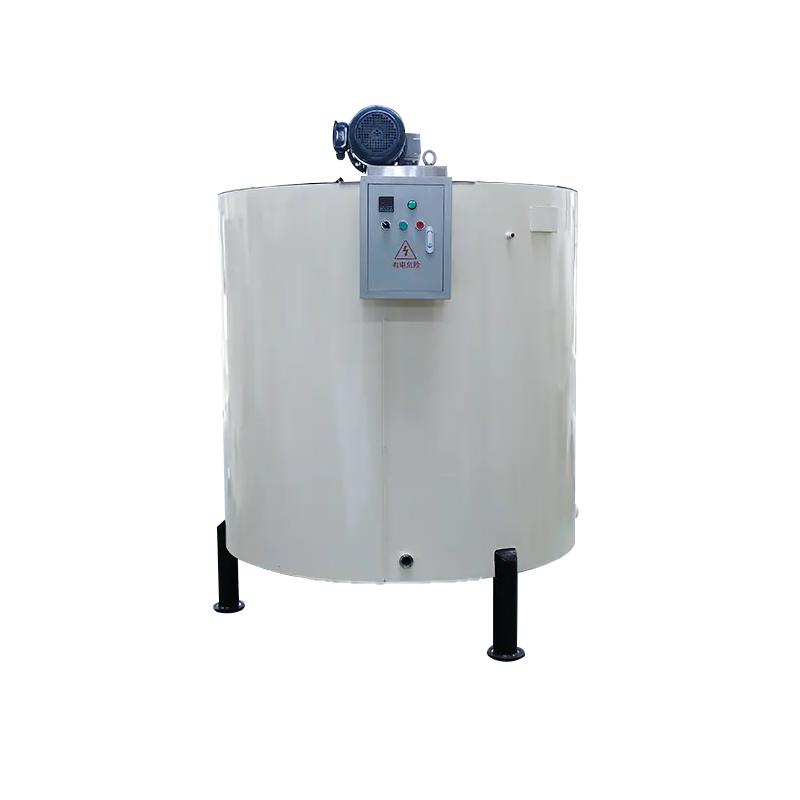
Im Zentrum der Massenstabilität liegt die Schokoladenbehälter der QBJ-Serie , ein ummantelter Edelstahlbehälter, der speziell für entwickelt wurde Massentransfer von Schokolade zwischen Raffinierungs- und Temperierschritten. Im Gegensatz zu Standardsilos verfügt der QBJ-Tank über einen vollflächigen Heißwassermantel, der die Produkttemperatur innerhalb von ±0,5 °C hält, was für die Konservierung von Betakristallvorläufern entscheidend ist.
2.1 Dynamik von ummantelten Warmwassersystemen
Der Tank verwendet eine Umwälzpumpe mit niedriger Geschwindigkeit ummanteltes Warmwassersystem um eine örtliche Überhitzung zu vermeiden. Wasser tritt bei 42–45 °C ein (für dunkle Schokolade) und tritt bei 40–42 °C aus, wodurch ein sanfter Temperaturgradient entsteht. Dieses Design verhindert die Fettmigration an die Oberfläche und hält gleichzeitig die gesamte Masse flüssig genug, um von der Pumpe abgesaugt zu werden. Typische Fassungsvermögen reichen von 2.000 l bis 15.000 l, mit kundenspezifischen Rührgeschwindigkeiten (6–12 U/min), um eine Belüftung zu vermeiden.
2.2 Integration mit nachgeschalteter Temperierung
Wenn der QBJ-Tank direkt in einen speist Schokoladentemperiermaschine der QTJ-Serie wird die Regelung noch effizienter. Der Vorratstank fungiert als Entlüftungspuffer und setzt eingeschlossene Luftblasen ab, bevor die Masse in die Kühlzonen der Temperiereinheit gelangt. Nachfolgend finden Sie einen typischen Spezifikationsbereich für die QBJ-Serie:
| Modellkapazität | Arbeitstemperatur des Mantels | Rührgeschwindigkeit (RPM) | Temperaturgleichmäßigkeit |
|---|---|---|---|
| 2000L | 30-60°C | 6-10 | /-0,4°C |
| 5000L | 30-60°C | 7-12 | /-0,5°C |
| 10000L | 35-55°C | 5-8 | /-0,6°C |
3. Schonende Förderung: DTJ-Verdrängerpumpe für Schokolade
Jeder Fäkalientank ist nur so gut wie seine Auslasstransfermethode. Kreiselpumpen erzeugen hohe Scherkräfte und brechen Kristallnetzwerke auf. Die dtj Schokoladenpumpe verwendet einen Drehkolben Verdrängerpumpe Mechanismus, der Durchflussraten von 500 l/h bis 12.000 l/h bei einer Pulsation von weniger als 3 % liefert.
- Scherkontrolle: Maximale Schergeschwindigkeit unter 1500 s^-1, wodurch die Integrität des Beta-Kristalls erhalten bleibt.
- Thermische Stabilität: Integrierter Mantel, um den Pumpenkörper auf ±1 °C Schokoladentemperatur zu halten.
- Viskositätshandhabung: Bis zu 150.000 cP bei 40 °C ohne Kavitation.
Felddaten von Überziehlinien mittlerer Größe zeigen, dass der Austausch einer Standard-Zahnradpumpe durch eine DTJ-Pumpe den Ausschuss der Temperiereinheit aufgrund weniger Kristallkeimbrüche um 18 % reduzierte. Die Pumpe ermöglicht auch den Rückfluss zum Entleeren des Tanks und verhindert so Totzonen.
4. Kristallisationskontrolle: Vom Labor zum kommerziellen Tempern
Die letzte Stabilitätsstufe ist die kontrollierte Kristallisation. Zwei Maßstäbe sind entscheidend: Laborvalidierung und vollständige Produktion.
4.1 Temperierung im Labormaßstab zur Rezeptvalidierung
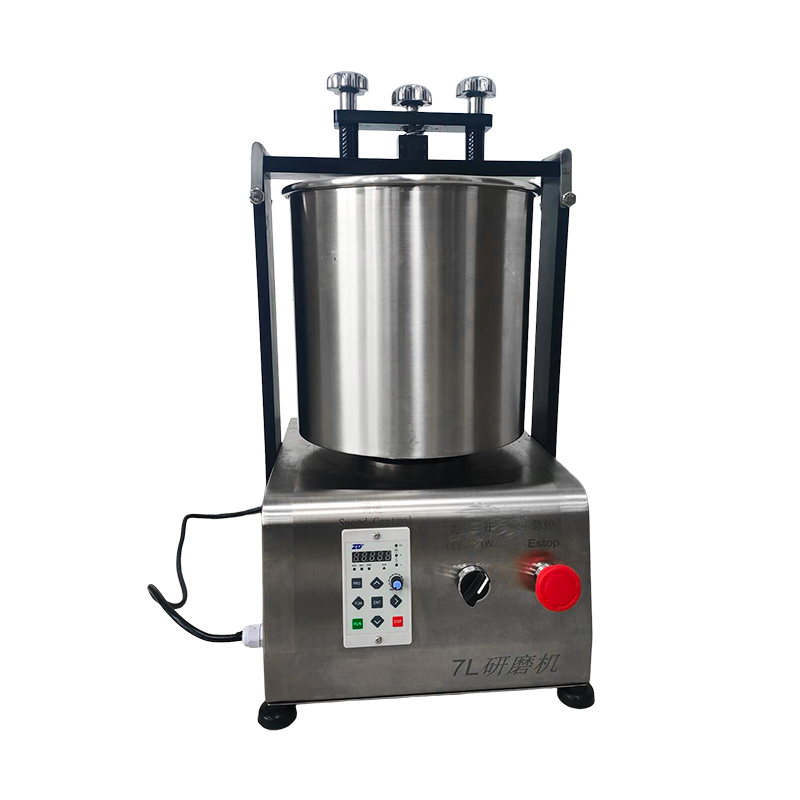
Bevor Hersteller Tonnenmasse festlegen, verwenden sie die qtj25 Labor-Temperiermaschine Produktionsparameter zu simulieren. Dieses Tischgerät verarbeitet 25-kg-Chargen mit Vierzonen-Temperaturregelung (Heizen, Kühlen, Nachheizen, Stabilisierung). Temperierung im Labormaßstab ermöglicht es Ingenieuren, Viskositätskurven und Betakristallbildungsraten abzubilden, ohne Rohmaterial zu verschwenden. Typischer Laborzyklus: 45 Minuten vom festen Block zur perfekt temperierten flüssigen Masse.
4.2 Kommerzieller Maßstab: Automatische Systeme der QTJ-Serie
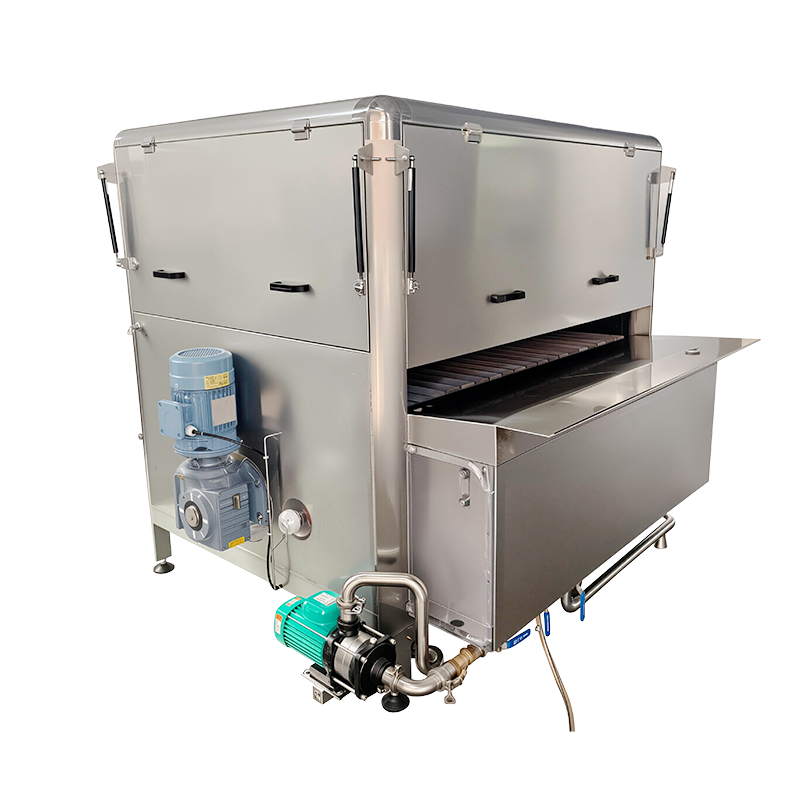
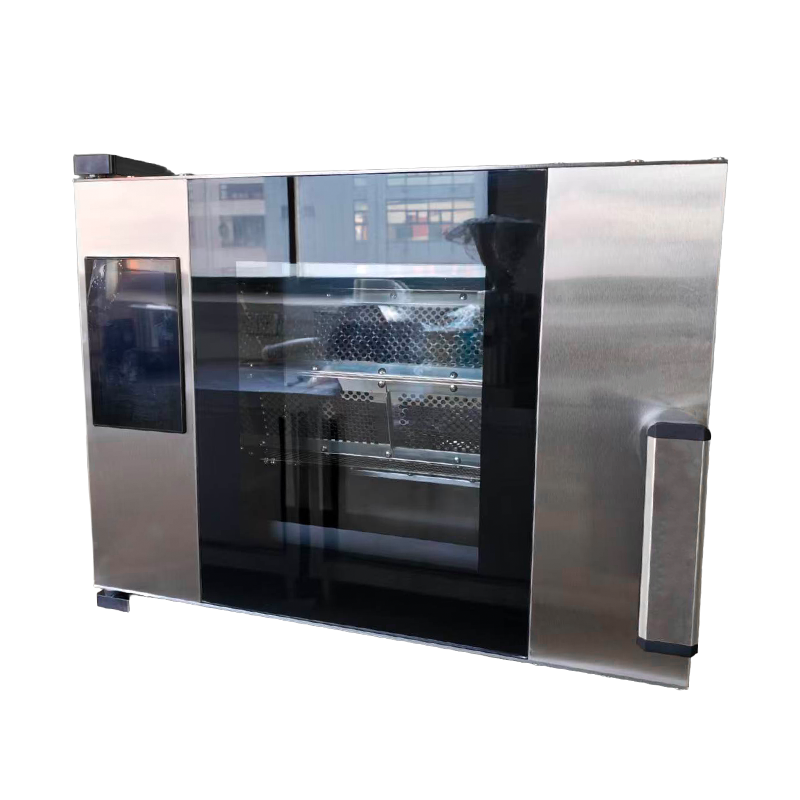
Für eine kontinuierliche Produktion ist die Schokoladentemperiermaschine der QTJ-Serie (kommerzielle Varianten von 150 kg/h bis 3000 kg/h) kombiniert Schabewärmetauscher mit PID-gesteuerten Wasserkreisläufen. Im Gegensatz zu statischen Systemen verwendet die QTJ-Serie eine adaptive Kühlung, die auf Echtzeit-Viskositätsrückmeldung basiert und die Aufrechterhaltung der Viskosität gewährleistet Betakristallstabilität innerhalb von 88–92 % der gesamten Kristallmasse – bestätigt durch Differentialscanningkalorimetrie.
Ein typisches Automatische Maschinen zum Temperieren von Schokolade Die Konfiguration umfasst einen Vorkühlabschnitt (von 45 °C auf 28 °C), eine Kristallisationszone (28 °C auf 25 °C mit Hochscherbeimpfung) und einen Aufwärmabschnitt (zurück auf 29 °C zum Arbeiten). Das Ergebnis: Glanz, Bruch und Kontraktion innerhalb der ISO 23275-Standards.
5. Synergistische Integration: Eine einheitliche Kontrollstrategie
Einzelne Komponenten reichen nicht aus; wahr Massentransfer von Schokolade Stabilität entsteht durch ein kommunizierendes Netzwerk. Eine zentrale SPS liest die Temperatur von den oberen/mittleren/unteren Sensoren des QBJ-Tanks, die Körpertemperatur der DTJ-Pumpe und den Auslasskristallinitätsindex der QTJ-Temperiereinheit. Basierend auf diesen Daten, die ummanteltes Warmwassersystem Passt die Durchflussraten an, um die Pumpe vor dem Start vorzuwärmen (Vermeidung einer Verfestigung) und um Wärmeverluste in langen Rohrleitungen auszugleichen.
5.1 Praktische Umsetzungsschritte
- Schritt 1: Bemessen Sie den QBJ-Vorratsbehälter mit mindestens dem 2,5-fachen stündlichen Durchsatz der Temperiereinheit, um eine Entlüftung zu ermöglichen.
- Schritt 2: Installieren Sie die DTJ-Pumpe an einer Wägezelle, um den Massenfluss zu überwachen und Viskositätsänderungen zu erkennen.
- Schritt 3: Kaskadieren Sie die Auslasstemperatur der Temperiermaschine mit der Mantelsteuerung des Vorratstanks – wenn beim Temperieren eine Unterkühlung auftritt, erhöht der Tank die Temperatur der Einlassmasse um 0,3 °C.
Ein europäischer Konditor (aus politischen Gründen anonym) konnte durch die Umsetzung dieser Integration den Wiederaufbereitungsabfall von 12 % auf 3,7 % reduzieren. Die Amortisationszeit für die Nachrüstung einer bestehenden Linie mit einem QBJ-Tank und einer DTJ-Pumpe betrug weniger als 9 Monate, basierend auf Energieeinsparungen und weniger Nacharbeiten.
6. Wirtschafts- und Qualitätsmetriken integrierter Systeme
Viskositätsstabilität
/- 2,3 %
über 12h halten
Beta-Kristall-Retention
≥89 %
nach DTJ-Transfer
Energieeinsparung
-18%
im Vergleich zu herkömmlichen Umlaufschleifen
Diese Metriken werden mithilfe integrierter Anlagen aus Anlagen abgeleitet Automatische Maschinen zum Temperieren von Schokolade mit ummantelten Halte- und Verdrängerpumpen. Die Kapitalinvestition wird oft durch geringere Fettausblühungen und eine längere Haltbarkeit (bis zu 14 Monate ohne Oberflächenfehler) ausgeglichen.
7. Häufig gestellte Fragen
F1: Wie verhindert der Schokoladenvorratsbehälter der QBJ-Serie die Fettabscheidung bei längerer Lagerung?
The Schokoladenbehälter der QBJ-Serie verwendet einen Schaberrührer mit niedriger Geschwindigkeit und einen vollständigen Wassermantel mit einer Temperaturgleichmäßigkeit von 0,5 °C, wodurch Wärmegradienten verhindert werden, die eine Fettmigration verursachen. Durch sanftes Rühren bleibt außerdem die Homogenität des Festfettgehalts erhalten, ohne dass Kristallnetzwerke zerstört werden.
F2: Warum ist eine Verdrängerpumpe für den Schokoladentransport von entscheidender Bedeutung?
Im Gegensatz zu Kreiselpumpen a Verdrängerpumpe So liefert beispielsweise die DTJ-Pumpe unabhängig vom Gegendruck einen konstanten Durchfluss mit minimaler Scherung. Dadurch bleiben Betakristallkeime erhalten und ein Viskositätsabbau wird vermieden. Die DTJ-Schokoladenpumpe wurde speziell mit für Schokolade optimierten Kolbenprofilen und integrierten Heizmänteln entwickelt.
F3: Kann ich eine Labortemperiermaschine für die Kleinserienproduktion von Spezialschokolade verwenden?
Ja. Die qtj25 Labor-Temperiermaschine ist ideal für Chargen von 20–30 kg und eignet sich daher perfekt für handwerkliche Chocolatiers oder Forschungs- und Entwicklungslabore. Es reproduziert die Kristallisationskurve größerer kommerzieller Produkte Schokoladentemperiermaschine der QTJ-Serie Einheiten, sodass Rezepte direkt skaliert werden.
F4: Welche Temperaturfolge wird für eine kommerzielle automatische Temperiermaschine empfohlen?
Für dunkle Schokolade: auf 45 °C erhitzen (vollständiges Schmelzen), auf 28 °C abkühlen (Kristallbildung), erneut auf 30,5–31 °C erhitzen (instabile Kristalle destabilisieren), dann zum Verarbeiten bei 29–30 °C halten. Verwenden Sie für Milch-/weiße Schokolade um 2-3°C niedrigere Temperaturen. Maschinen der QTJ-Serie automatisieren diesen Ablauf mit einer Genauigkeit von ±0,2 °C.
F5: Wie oft sollte das ummantelte Warmwassersystem für eine optimale Wärmeübertragung gereinigt werden?
Alle 400-600 Betriebsstunden, je nach Wasserhärte. Verwenden Sie eine Entkalkungslösung mit einer Konzentration von 2–5 %, die 90 Minuten lang bei 60 °C zirkuliert. Ablagerungen von nur 0,3 mm verringern die Wärmeübertragungseffizienz um 12–15 % und wirken sich direkt aus Betakristallstabilität .