

So konstruieren Sie automatisierte, schlüsselfertige Linien mit hoher Ausbeute für Snickers, Nougat und zusammengesetzte Müsliriegel
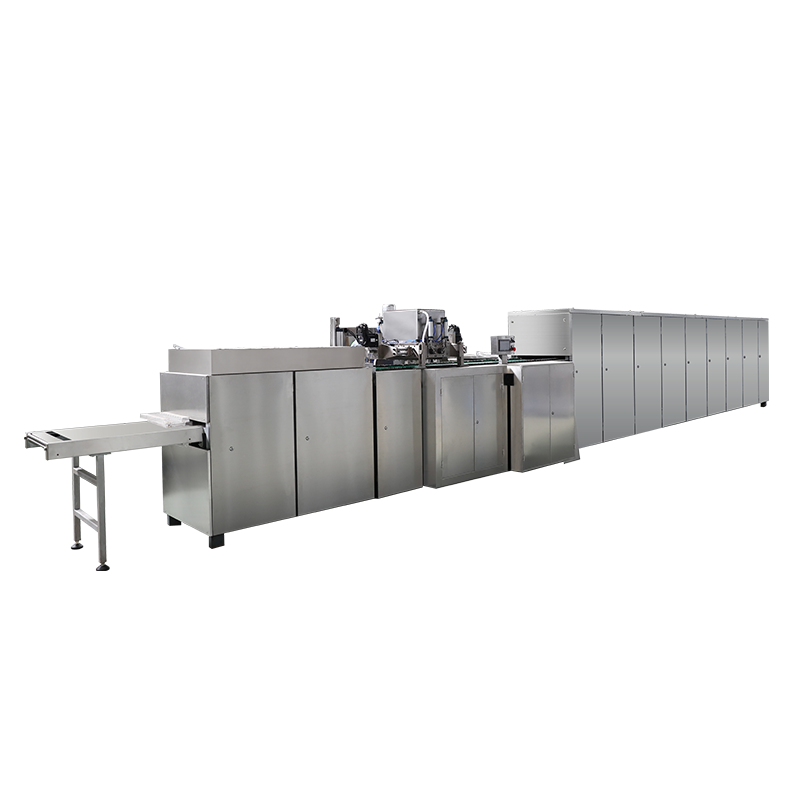
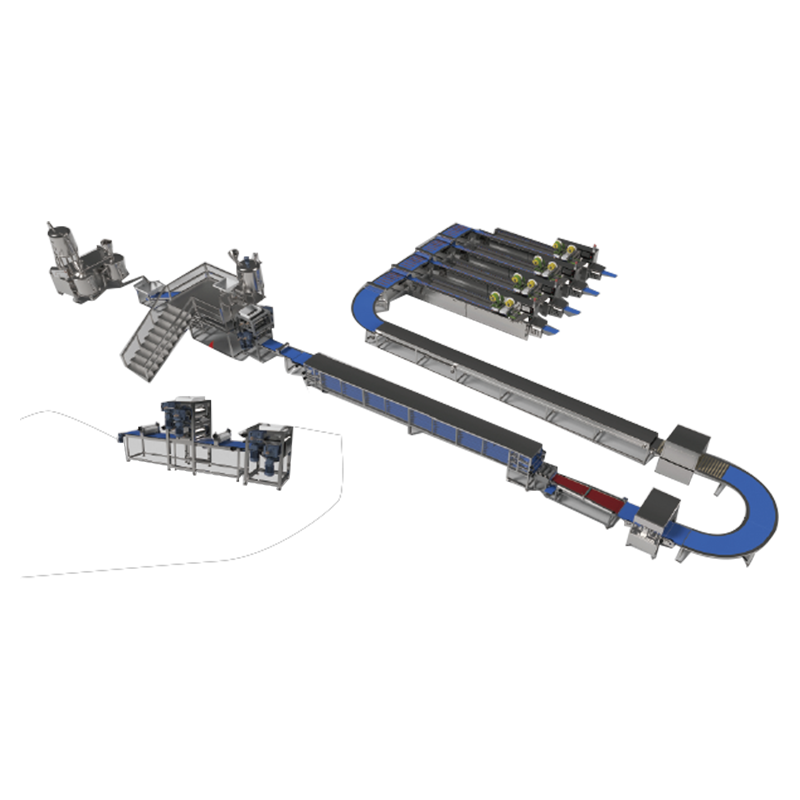
Die moderne Herstellung von Süßwaren und Snacks erfordert absolute Präzision, thermische Kontrolle und mechanische Hochgeschwindigkeitssynchronität. Die Verarbeitung von Rohzutaten zu mehrschichtigen Schokoriegeln, belüfteten Nougattafeln oder dichten Getreidematrizen erfordert einen speziellen Maschinenbau. Eine vollständig integrierte, schlüsselfertige Lösung verarbeitet empfindliche Materialien durch Massenvorbereitung, kontinuierliche Belüftung, Plattenformung, mehrstufige Kühlung, präzises Schneiden und Hochgeschwindigkeitsverpackung. Implementierung einer optimierten Snicker-Produktionslinie erfordert umfassende Kenntnisse der thermodynamischen Stabilisierung und Massenflusssynchronisierung, um präzise geometrische und Gewichtstoleranzen konsequent einzuhalten.
Thermodynamik und mechanisches Design von Nougat-Belüftungsmischern
Nougat bildet die strukturelle und strukturelle Grundlage vieler legendärer zusammengesetzter Schokoriegel. Das Erreichen der charakteristischen leichten, aber dennoch zähen Textur hängt ausschließlich von der kontrollierten mechanischen Belüftung ab. Nougat-Belüftungsmischer lösen Luft unter Druck in einer heißen, konzentrierten Zuckersirupmatrix in Kombination mit Schlagmitteln wie Eialbumin oder hydrolysierten Pflanzenproteinen auf.
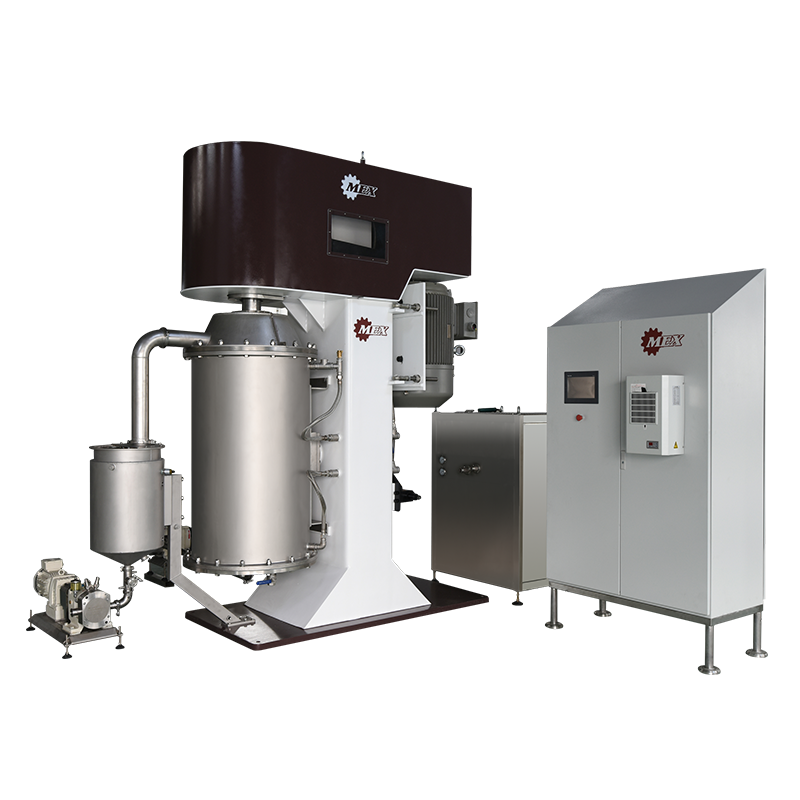
Die technische Herausforderung besteht darin, eine stabile Gas-Flüssigkeits-Emulsion aufrechtzuerhalten, während der Sirup abkühlt und kristallisiert. Fortschrittliche Mischer nutzen eine Rotor-Stator-Kopfgeometrie mit hoher Scherung, die in einer unter Druck stehenden Mischkammer eingeschlossen ist. Der Zuckersirup wird über Verdrängerpumpen in die Kammer gepumpt, wo gleichzeitig gefilterte Druckluft mit Drücken von 3 bis 6 bar eingeblasen wird.
Spezifikationen für die Massenzubereitung und das Sirupkochen
Vor der Belüftung muss der Sirup auf einen exakten Trockenmassegehalt gekocht werden, typischerweise zwischen 88 und 94 Prozent. Kontinuierliche Spulenkocher oder Dünnschichtverdampfer werden mit automatischen Feuchtigkeitsüberwachungssensoren kombiniert. Wenn das Feuchtigkeitsprofil auch nur um 0,5 Prozent abweicht, ist das resultierende Nougat entweder zu klebrig zum Schneiden oder zu spröde, um durch die nachgeschalteten Walzen zu laufen.
| Prozessparameter | Zielbereich | Kritischer Kontrollmechanismus |
|---|---|---|
| Kochtemperatur des Sirups | 125 bis 138 Grad Celsius | Modulierende Dampfregelventile |
| Druck der Belüftungskammer | 3,5 bis 5,0 Bar | Automatisierte Proportional-Gegendruckventile |
| Rotor-Stator-Schergeschwindigkeit | 250 bis 450 U/min | Induktionsmotoren mit variablem Frequenzantrieb |
| Endgültige Nougatdichte | 0,65 bis 0,85 Gramm pro Kubikzentimeter | Inline-Coriolis-Massendurchflussmesser |
Sobald die optimale Belüftungsdichte durch Inline-Sensoren überprüft wurde, wird die belüftete Masse über ummantelte, temperierte Rohrleitungen dosiert, um ein vorzeitiges Abbinden zu verhindern. Die ummantelten Förderleitungen werden über einen Wasserkreislauf erhitzt, der auf genau 65 Grad Celsius stabilisiert wird.
Mehrschichtige Schokoriegel-Extrusions- und Plattenformungsausrüstung
Die Umwandlung von kohlensäurehaltigem Nougat und gekochtem Karamell in eine äußerst gleichmäßige, mehrschichtige Folie erfordert leistungsstarke Brammenformgeräte. Die strukturelle Integrität und Portionsgleichmäßigkeit von Millionen von Barren hängt direkt von der mechanischen Genauigkeit dieser massiven Kalibrierwalzen ab.
Bei einer mehrschichtigen Stabkonfiguration beginnt der Prozess an der ersten Plattenformstation. Ein spezieller Doppelwalzenbehälter nimmt das belüftete Nougat auf. Diese Walzen werden über Glykol-Wasser-Zirkulationskreisläufe intern gekühlt. Das Nougat wird auf einem kontinuierlichen Förderband in Lebensmittelqualität zu einer perfekt glatten Platte mit exakter Dicke gepresst. Die Oberfläche der Walzen ist mit antihaftbeschichteten, lasergeätzten Mikrotexturen behandelt, um ein Anhaften zu verhindern, ohne dass chemische Antihaftmittel erforderlich sind.
Dynamik der Karamellschichtablagerung
Sobald die Nougat-Basisschicht auf dem Band geformt und stabilisiert ist, bewegt sie sich direkt unter einer Station zum Aufbringen der sekundären Karamellschicht. Karamell stellt aufgrund seiner viskoelastischen Beschaffenheit und hohen Wärmespeicherung erhebliche technische Schwierigkeiten dar. Der Auftragskopf muss bei Temperaturen zwischen 85 und 95 Grad Celsius eine gleichmäßige, flüssige Karamellschicht auf die sich bewegende Nougatplatte auftragen.
Der Dosierer verfügt über einen beheizten, ummantelten Trichter, der mit einer internen Einzugswalze und einer einstellbaren Präzisionsrakel ausgestattet ist. Die Höhe dieser Klinge wird durch hochpräzise Servoaktuatoren gesteuert und ermöglicht Mikroeinstellungen in Echtzeit auf der Grundlage der Dickendaten, die von nachgeschalteten Laser-Scanning-Sensoren bereitgestellt werden.
Präzisionstechnik zum Schneiden und Verteilen von Erdnüssen
Unmittelbar nach der Karamellablagerung, während die Karamellschicht warm und klebrig bleibt, durchläuft das Produkt ein volumetrisches Nusszufuhr- und Presssystem. Geröstete Erdnüsse müssen mit exakter räumlicher Homogenität über die Karamellmatrix verteilt werden. Diese Einheitlichkeit ist für ein einheitliches Stangengewicht und eine gleichmäßige Querschnittsästhetik von entscheidender Bedeutung.
- Volumetrische Dosierung: Erdnüsse werden aus einem oszillierenden Trichter für trockene Zutaten ausgegeben, der mit integrierten Wägezellen zur Überwachung der Massenverarmungsraten ausgestattet ist.
- Gravimetrische Vibrationsförderer: Eine Reihe frequenzgesteuerter Vibrationskanäle verteilt die Erdnüsse über die gesamte Breite der Karamellplatte und vermeidet Lücken oder übermäßige Ansammlungen.
- Mechanische Integration: Anschließend durchläuft die Platte eine kalibrierte Prägewalze. Diese Walze drückt die Erdnüsse sanft in die warme Karamellschicht und fixiert sie so, ohne dass die Nüsse zerbrechen oder die darunter liegende Nougatschicht verformt wird.
Müsliriegelverarbeitung und Hochgeschwindigkeits-Guillotinenschneider
Während Schokoriegel auf duktilem Karamell und luftigen Massen basieren, weisen zusammengesetzte Müsliriegel ein völlig anderes Materialprofil auf. Ein moderner Produktionslinie für Müsliriegel Sie müssen empfindliche, spröde, knackige Körner, Haferflocken, Trockenfrüchte und zähflüssige Zucker- oder Honigbindemittel verarbeiten, ohne die zerbrechlichen Bestandteile zu zerdrücken. Die Aufrechterhaltung der strukturellen Integrität ist entscheidend für die Bereitstellung der knusprigen Textur, die Verbraucher erwarten.
Das Bindemittel und die trockenen Zuschlagstoffe werden in kontinuierlichen Doppelwellen-Paddelmischern gemischt, die so konfiguriert sind, dass sie nur minimale Scherkräfte ausüben. Anschließend wird die Masse in einen speziellen Niederdruck-Plattenformer überführt. Anstatt Hochdruck-Kompressionswalzen zu verwenden, die die Getreidekörner zerschlagen könnten, verwenden diese Systeme mehrere sanfte Kalibrierwalzen. Diese Walzen verdichten die Masse langsam zu einer zusammenhängenden Matrix gleichmäßiger Dichte und Dicke.
Kinematik von Hochgeschwindigkeits-Guillotinenschneidern
Sobald die Süßigkeiten- oder Müsliriegel den erweiterten mehrstufigen Kühltunnel durchlaufen und strukturelle Festigkeit erreicht haben, müssen sie in einzelne Riegelgrößen geschnitten werden. Dieser Prozess ist in zwei unterschiedliche Phasen unterteilt: Längsschlitzen und Querschneiden. Das Längsschneiden erfolgt durch eine Reihe ultrascharfer, kreisförmig rotierender Klingen, die die breite Platte in parallele Streifen trennen.
Das mechanische Herzstück des Schneidbereichs ist der Schnellschneider, der die Querschnitte ausführt. Bei modernen Linien, die mit hohen Fördergeschwindigkeiten laufen, würde ein standardmäßiger stationärer Vertikalschneider zu Produktanhäufungen führen und die Stangen zerdrücken. Daher nutzen Ingenieure einen komplexen mechanischen Mechanismus, der als fliegende Guillotine bekannt ist.
Um zu verhindern, dass klebriges Karamell, Nougat oder zuckerhaltige Bindemittel an der Klinge haften, sind moderne Guillotine-Systeme mit Hochfrequenz-Ultraschallwandlern ausgestattet. Diese Wandler versetzen das Schaufelblatt in Schwingungen mit 20 kHz oder 35 kHz. Diese Ultraschallvibration reduziert die Reibung, beseitigt klebrige Ablagerungen, sorgt für saubere Schnitte und minimiert Produktverschwendung.
Integration von Kekskomponenten in Süßwarenlinien
Viele fortschrittliche Snackformate kombinieren knusprige Keksböden mit Schichten aus Nougat, Karamell oder Schokolade. Um diese Mischung zu erreichen, ist die nahtlose Anbindung einer kontinuierlich arbeitenden industriellen Keksmaschine an die Süßwarenlinie erforderlich. Die Kekskomponente muss genau der Durchlaufgeschwindigkeit, Breite und Ausrichtung der Schokoladenformanlage entsprechen.
Die Integration einer automatischen Keksproduktionslinie erfordert fortschrittliche Steuerungsnetzwerke, die typischerweise von zentralen speicherprogrammierbaren Steuerungen (SPS) verwaltet werden und über schnelle Industrial-Ethernet-Protokolle kommunizieren. Kommt es zu einer Geschwindigkeitsänderung im Backofen oder Kühlband, müssen nachgeschaltete Form- und Überziehsysteme ihre Parameter automatisch anpassen, um Produktstaus oder Lücken zu vermeiden.
Thermodynamische Herausforderungen bei der Kombination von Keks- und Süßwarenschichten
Aus Kühlbändern kommen Kekse mit niedrigem Feuchtigkeitsgehalt und Umgebungstemperaturen. Wenn eine warme, feuchtigkeitsreiche Karamell- oder Nougatschicht ohne Vorbereitung direkt auf einen trockenen Keks gelegt wird, kommt es zu einer thermodynamischen Feuchtigkeitsmigration. Mit der Zeit nimmt der Keks Wasser aus der angrenzenden Süßwarenmasse auf, verliert seine Knusprigkeit und wird weich, während das Karamell trocken und hart wird.
Um dieses Problem zu beseitigen, installieren automatisierte Linien Konditionierungszonen und Mikroüberziehmaschinen zwischen den Nougat-Produktionslinie und die Kekshandhabungssysteme. Ein Mikroüberzug trägt eine ultradünne Barriereschicht aus reiner Kakaobutter oder einer fettbasierten Verbundbeschichtung auf die Oberfläche des Kekses auf. Diese Barriere versiegelt die poröse Struktur des gebackenen Teigs, blockiert die Feuchtigkeitsübertragung und bewahrt die unterschiedlichen Texturen jeder Schicht während der gesamten Haltbarkeitsdauer.
Häufig gestellte Fragen
F1: Wie verhindert eine Ultraschall-Guillotine-Klinge das Anhaften von Karamell und Nougat beim Hochgeschwindigkeitsschneiden?
Ultraschall-Schneidemaschinen nutzen einen piezoelektrischen Wandler, um das Schneidmesser mit Frequenzen zwischen 20 und 35 kHz in Schwingung zu versetzen. Durch diese schnelle Mikrovibration entsteht eine extrem reibungsarme Oberfläche, die es viskoelastischen Materialien wie Karamell und Nougat nahezu unmöglich macht, am Klingenmetall zu haften. Es sorgt für perfekt saubere vertikale Schnitte, minimiert Produktverformungen und eliminiert die häufigen Linienstopps, die zum Reinigen herkömmlicher mechanischer Klingen erforderlich sind.
F2: Was ist die Hauptursache für Gewichtsschwankungen in einer automatisierten Müsliriegel-Produktionslinie und wie werden sie kontrolliert?
Die Hauptursache für Gewichtsschwankungen ist die ungleichmäßige Schüttdichte der gemischten Getreidemasse, bevor sie in die Kompressionsstufe eintritt. Diese Variation wird durch die Installation automatischer gravimetrischer Zuführsysteme und Mehrpunkt-Laserprofilscanner direkt vor den Brammenformern bewältigt. Wenn die Scanner eine Dicken- oder Dichteabweichung feststellen, wird ein Signal gesendet, um die Servomotoren an den Kalibrierwalzen anzupassen. Dies ermöglicht Anpassungen in Echtzeit, um Produktgewichte innerhalb von 1-Prozent-Toleranzen zu halten.
F3: Warum ist in den Kühltunneln einer Mehrschicht-Schokoriegellinie eine strenge Temperaturzoneneinteilung erforderlich?
Ein mehrschichtiger Riegel enthält Komponenten mit unterschiedlichen thermischen Eigenschaften, wie zum Beispiel Nougat, Karamell, Nüsse und Schokolade. Wenn ein warmer Riegel extrem kalter Luft ausgesetzt wird, kann dies zu einer ungleichmäßigen Kontraktion führen, die zu Verformungen, Rissen oder dem Ausblühen von Schokoladenfett führen kann. Schlüsselfertige Kühltunnel nutzen unterschiedliche temperaturgesteuerte Zonen, beginnend mit einer moderaten Kühlung zur Stabilisierung des Karamells und Nougats, gefolgt von kalten Zonen zur Verfestigung der Struktur und endend mit einer Wiedererwärmungszone, um die Temperatur des Riegels über den Taupunkt der Umgebung anzuheben und so die Kondensation von Wasser vor dem Verpacken zu verhindern.
F4: Wie synchronisiert sich eine industrielle Keksmaschine mit einer Schokoriegellinie, wenn sich ihre Verarbeitungsgeschwindigkeiten unterscheiden?
Die Synchronisierung wird durch ein automatisiertes mehrstufiges Puffer- und Indexierungssystem verwaltet. Hochpräzise fotoelektrische Sensoren überwachen den Durchsatz der automatischen Keksproduktionslinie. Wenn die Kekslinie schneller läuft als die nachgeschaltete Süßwarenlinie, werden überschüssige Kekse in temporäre Pufferspeicher geleitet. Die Haupt-SPS verwendet Antriebe mit variabler Frequenz, um die Geschwindigkeit der Taktförderer kontinuierlich anzupassen und sicherzustellen, dass die Kekse genau ausgerichtet an den Nougat- und Karamell-Abgabestationen ankommen.
F5: Welche Hygieneverfahren sind in modernen schlüsselfertigen Extrusionslinien für Süßwaren vorgesehen?
Moderne schlüsselfertige Produktionssysteme nutzen fortschrittliche Clean-In-Place (CIP)-Systeme für alle Massenvorbereitungs- und Liquid-Handling-Geräte, kombiniert mit Design-for-Sanitation-Prinzipien für mechanische Maschinen. Former, Dosierer und Schneidgeräte bestehen aus glatten, offenen Edelstahlrahmen, die Wasseransammlungen standhalten, sind mit Abwaschmotoren der Schutzklasse IP69K ausgestattet und verfügen über schnell lösbare Förderbänder. Dieses Design ermöglicht es Wartungsteams, die Maschinen bei minimaler Ausfallzeit gründlich zu reinigen und zu desinfizieren und so die vollständige Einhaltung internationaler Lebensmittelsicherheitsstandards sicherzustellen.