

1. Einleitung: Die drei Säulen der modernen SchokoladenMasseenveredelung
Die industrielle Schokoladenproduktion beruht auf einer präzisen Abfolge mechanischer und thermischer Vorgänge, die rohe Kakaofeststoffe, Zuckerkristalle und Fette in eine glatte, homogene Paste umwandeln. Die Effizienz dieser Transformation hängt stark von drei kritischen Phasen ab: Reduzierung der Zuckerpartikelgröße , Fettverflüssigung und -mischung , und Mikromahlen von Kakaonibs und trockenen Zutaten . Wenn diese Phasen nicht optimiert werden, müssen sich Hersteller mit längeren Conchierzeiten, höherem Energieverbrauch und Endprodukten mit körnigem Mundgefühl oder inkonsistenter Viskosität auseinandersetzen.
Dieser Leitfaden konzentriert sich auf praktische, datengesteuerte Methoden zur Verbesserung der Handhabung der Kakaozuführung und der Massenveredelung durch den strategischen Einsatz von industriellen Pulverisierern, Schmelztanks und Kugelmühlensystemen. Wir werden die Rolle jeder Gerätekategorie beim Erreichen der angestrebten Partikelgrößenverteilungen (typischerweise 18–30 Mikrometer für Premium-Schokolade) untersuchen und gleichzeitig Durchsatzraten über 500 kg/h in kontinuierlichen Linien aufrechterhalten.
Die folgenden Abschnitte basieren auf Betriebsdaten, die in mittelgroßen Süßwarenfabriken gesammelt wurden, und stellen messbare Verbesserungen der Raffinierungseffizienz vor, wenn die Prozessparameter richtig kalibriert sind. Beispielsweise kann die Reduzierung der Zuckerpartikelgröße von 200 Mikrometer auf 40 Mikrometer vor dem Mischen die anschließende Mahlzeit in der Kugelmühle um bis zu 35 Prozent verkürzen.
2. Rohstoffvorbereitung: Kakaozuführung und Zuckerpulverisierung
Die Kakaozuführung – der Massenstrom von Kakaonibs, Kakaomasse und Zucker in die Raffinierungslinie – bestimmt die Konsistenz der Zwischenaufschlämmung. Schwankungen in der Zufuhrgeschwindigkeit oder der Partikelgrößenverteilung führen zu Schwankungen in der Mahlleistung nachgelagert. Für eine stabile Zufuhr sind zwei parallele Prozesse erforderlich: Zucker wird zu einem feinen Pulver pulverisiert, während Kakaomasse durch Temperaturkontrolle flüssig gehalten wird.
2.1 Hochgeschwindigkeits-Zuckerpulverisierung: Erzielen eines gleichmäßigen Pulverflusses
Kristallzucker gelangt typischerweise mit einer mittleren Partikelgröße von 400–600 Mikrometer in den Prozess. Ohne Vormahlen überlasten diese großen Kristalle die Kugelmühle, was zu örtlicher Überhitzung und ungleichmäßiger Größenreduzierung führt. Die SFJ Hochgeschwindigkeits-Zuckerpulverisierer Behebt dieses Problem durch die Verwendung eines Stift-Scheiben-Mahlwerks, das mit Spitzengeschwindigkeiten von mehr als 100 m/s arbeitet. Bei dieser Geschwindigkeit zerbrechen Zuckerkristalle entlang der Spaltungsebenen und erzeugen ein feines Pulver, bei dem 90 Prozent der Partikel kleiner als 100 Mikrometer sind.
Felddaten aus einer Süßwarenfabrik, die 2,5 Tonnen Zucker pro Schicht verarbeitet, zeigten, dass der Wechsel zu einer Hochgeschwindigkeitsmühle den D90-Wert (90. Perzentil-Partikelgröße) des vorgemahlenen Zuckers von 210 Mikrometer auf 74 Mikrometer reduzierte. Dieses feinere Zuckerpulver ermöglichte es der nachgeschalteten Kugelmühle, in nur 3,5 Stunden eine endgültige Schokoladenmasse D90 von 22 Mikrometern zu erreichen – eine Reduzierung um 1,2 Stunden im Vergleich zur Verwendung von ungemahlenem Zucker.
Wichtige Betriebsparameter für die Zuckerpulverisierung:
- Geschwindigkeit der Rotorspitze: 90–110 m/s (je nach Zuckerhärte anpassen)
- Geschwindigkeit des Klassierers: 2.000–4.000 U/min zur Steuerung der Oberschnittgröße
- Luftdurchsatz: 1200–1800 m³/h, um ein Verblenden des Bildschirms zu verhindern
- Zielpartikelgröße: D90 ≤ 80 Mikrometer für Milchschokolade; ≤ 60 Mikrometer für dunkle Schokolade
Bediener sollten die Leistungsaufnahme und die Lagertemperaturen genau überwachen. Ein Anstieg der Stromaufnahme um mehr als 15 Prozent gegenüber dem Ausgangswert deutet entweder auf verschlissene Mahlstifte oder auf übermäßige Feuchtigkeit im Zucker (über 0,5 Prozent) hin. Durch die Einspeisung entfeuchteter Luft in den Pulverisierer kann die feuchtigkeitsbedingte Agglomeration reduziert werden.
3. Fettverflüssigung und Massenmischung: Die Rolle des temperaturgesteuerten Schmelzens
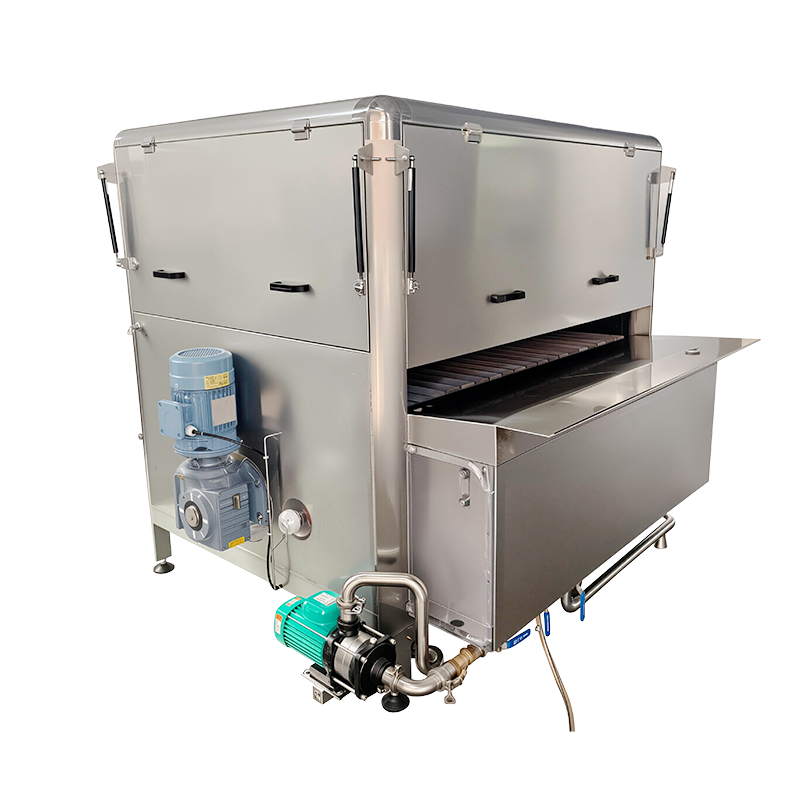
Kakaobutter und andere pflanzliche Fette müssen vollständig verflüssigt sein, bevor sie feste Partikel gleichmäßig umhüllen können. Fett, das teilweise kristallin bleibt, führt zu einer schlechten Dispersion und zu Agglomeraten, die den Raffinierungsprozess überleben. Die RYJ Fettschmelztank Integriert ein ummanteltes Heizsystem mit einem Rührwerk mit geringer Scherung, um Fette zu schmelzen und gleichzeitig ihre polymorphe Stabilität zu bewahren.
3.1 Kontinuierliches Fettschmelzen und Massenabgabe
Moderne Schmelztanks arbeiten im kontinuierlichen Modus: Fettblöcke oder -flocken treten an einem Ende ein, passieren erhitzte Oberflächen (Wasser- oder Thermoölmäntel bei 50–60 °C) und treten als klare Flüssigkeit aus. Ein entscheidendes Designmerkmal ist die Verhältnis von Wärmeaustauschfläche zu Volumen – idealerweise über 12 m²/m³ für schnelles Schmelzen ohne lokale Hotspots. Der RYJ-Tank erreicht dies durch einen Noppenmantel und interne Leitbleche, die eine turbulente Strömung fördern.
In einem praktischen Fall reduzierte ein Hersteller, der 800 kg/h dunkle Schokolade herstellt, die Fettschmelzzeit von der Chargenverarbeitung auf die kontinuierliche Verarbeitung. Der RYJ-Tank hielt die Fettaustrittstemperatur bei 45 °C ± 1,5 °C bei einer Verweilzeit von 18 Minuten. Diese gleichmäßige Fettzufuhr beseitigte das bisherige Problem, dass zu wenig geschmolzene Fettpartikel als Flecken in der fertigen Schokolade auftraten.
Integration einer Massenförderpumpe
Nach dem Schmelztank befördert eine Drehkolbenpumpe oder Exzenterschneckenpumpe das verflüssigte Fett in den Mischbehälter, wo es sich mit Zuckerpulver und Kakaomasse verbindet. Die Pumpe muss einen pulsationsfreien Förderstrom liefern, um Lufteinschlüsse zu vermeiden. Empfohlen werden Zahnradpumpen mit Frequenzumrichter, die einen Ausgangsdruck zwischen 2 und 4 bar aufrechterhalten.
| Parameter | RYJ Fettschmelztank Typical Range | Auswirkung auf die Veredelung |
|---|---|---|
| Schmelztemperatur | 45-55°C (Kakaobutter) | Gewährleistet eine vollständige Verflüssigung ohne Geschmacksverlust |
| Rührgeschwindigkeit | 20-40 U/min | Verhindert Fettschichtung und beschleunigt die Wärmeübertragung |
| Verweilzeit | 15-30 Minuten | Gleicht Schmelzeffizienz und thermische Stabilität aus |
| Fettaustrittsfeuchtigkeit | < 0,1 Prozent | Minimiert Viskositätsänderungen in der Endmasse |
4. Partikelgrößenreduzierung mit Kugelmühlensystemen
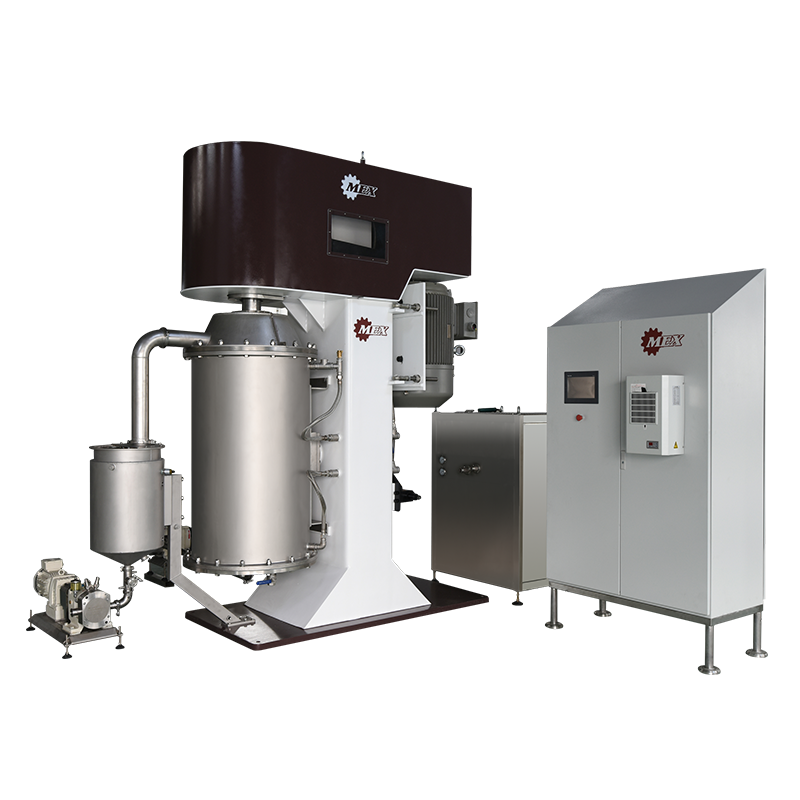
Das Kugelmahlen ist nach wie vor die am weitesten verbreitete Technik zur Reduzierung fester Partikel in der Schokoladenmasse von mehreren hundert Mikrometern auf den Zielbereich von 15–35 Mikrometern. Die Schokoladenkugelmühle der QMJ-Serie (Neu) umfasst mehrere Innovationen zur Verbesserung der Mikromahleffizienz: eine horizontale Mahlkammer mit Rührarmen, einen dynamischen Separator und ein geschlossenes Kühlsystem.
4.1 Wie die QMJ-Kugelmühle eine hervorragende Schokoladenmahlung erreicht
Die Kugelmühle für Schokolade arbeitet nach dem Prinzip der hochenergetischen Schlag- und Zerreibung. In einer stationären zylindrischen Kammer werden Kugeln aus chromlegiertem Stahl (Durchmesser 8–15 mm) durch eine zentrale Rührwelle mit Scheiben- oder Stiftlaufrädern in Bewegung versetzt. Die Schokoladenmasse wird kontinuierlich durch das Mahlkörperbett gepumpt. Partikel werden nicht nur durch direkte Kugel-Partikel-Kugel-Kollisionen zerbrochen, sondern auch durch Scherkräfte, die zwischen sich bewegenden Kugeln und der Kammerwand erzeugt werden.
Daten einer 1500-kg-Charge Milchschokolade zeigten, dass der Einsatz der neuen QMJ-Serie den spezifischen Energieverbrauch pro Tonne raffinierter Masse im Vergleich zu einer herkömmlichen vertikalen Kugelmühle um 18 Prozent reduzierte. Die Verbesserung ist auf eine veränderte Rührwerksgeometrie zurückzuführen, die für eine gleichmäßigere Kugelverteilung sorgt und Totzonen reduziert. Die endgültige Partikelgrößenverteilung zeigte einen D50 von 16 Mikrometern und einen D90 von 27 Mikrometern nach 4 Stunden Rezirkulationsmahlen.
4.2 Mikromahleffizienz und Kugelmühlenparameter
Zur Optimierung Schokoladenmühle Leistung müssen Bediener mehrere Variablen ausgleichen:
- Ballladungsverhältnis: 60-75 Prozent des Kammervolumens. Eine geringere Ladung verringert die Schlaghäufigkeit; Eine höhere Ladung erhöht die viskose Erwärmung.
- Drehzahl der Rührspitze: 8–12 m/s für dunkle Schokolade (höhere Viskosität) und 10–14 m/s für Milchschokolade. Eine zu hohe Geschwindigkeit führt zu Kugelzentrifugation und ineffizientem Mahlen.
- Massenstrom: 300-800 kg/h pro 500-Liter-Kammer. Höhere Durchflussraten verkürzen die Verweilzeit und vergröbern das Produkt.
- Kühlmanteltemperatur: 18–25 °C, um die Schokoladenmasse unter 45 °C zu halten und so eine Fettmigration zu verhindern.
Ein realer Optimierungstest an einer 1000-kg-Kugelmühle zeigte, dass die Reduzierung des Kugeldurchmessers von 15 mm auf 10 mm den D90 nach der gleichen Mahldauer von 33 µm auf 26 µm verringerte. Allerdings benötigten die kleineren Kugeln eine um 22 Prozent längere Zeit, um den gleichen Durchsatz zu erreichen, da sie pro Kollision eine geringere Bruchenergie aufweisen. Die optimale Kugelmischung folgt häufig einer bimodalen Verteilung: 70 Prozent 12-mm-Kugeln und 30 Prozent 8-mm-Kugeln.
5. Der Conchierprozess: Endgültige Verfeinerung und Geschmacksentwicklung
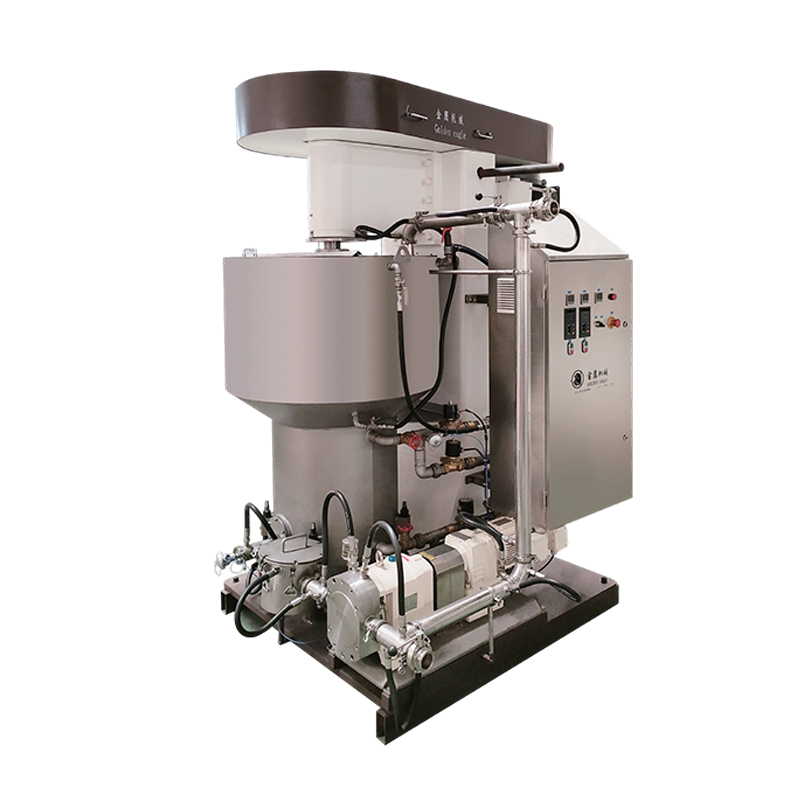
Nach dem Mahlen in der Kugelmühle enthält die Schokoladenmasse noch flüchtige Säuren (z. B. Essigsäure aus der Kakaofermentation) und weist eine ungleichmäßige Feuchtigkeitsverteilung auf. Die Schokoladen-Conche-Maschine der QYJ-Serie übernimmt die Doppelrolle von Kontinuierliches Conchieren – Scheren der Masse, um alle festen Partikel mit Fett zu überziehen – und Verdampfen unerwünschter flüchtiger Bestandteile.
5.1 Funktionsprinzipien der Conchiermaschine
Moderne Conchiermaschinen verwenden eine Längswelle mit Paddeln oder Rotoren, die die Schokoladenmasse bei kontrollierten Temperaturen (60–80 °C für dunkle Schokolade, 45–55 °C für Milchschokolade) rühren. Die QYJ-Serie implementiert einen dreistufigen Zyklus: Trockenconchieren (anfänglich 2–4 Stunden) zur Entfernung von Feuchtigkeit und Säuren, Pastenphase (Zugabe von Fetten) zur Reduzierung der Viskosität und Flüssigconchieren (abschließendes Scheren) zur Erreichung der Zielrheologie.
Industriedaten einer 2000-kg-Conche zeigten, dass eine Verlängerung der Trockenconchierphase von 2 auf 4 Stunden den Endfeuchtigkeitsgehalt von 1,2 Prozent auf 0,8 Prozent reduzierte. Diese Verringerung des Feuchtigkeitsgehalts verbesserte die Fließfähigkeit der Schokolade um 18 Prozent (gemessen am Casson-Fließwert, der von 12 Pa auf 9,8 Pa sank). Längere Conchierzeiten erhöhen jedoch die Energiekosten – ein Kompromiss, der anhand der Produktspezifikationen bewertet werden muss.
Kritische Conchierparameter für die Beibehaltung der Partikelgröße
Während das Conchieren die Partikelgröße weiterhin leicht reduziert (typischerweise eine Verbesserung um 2–5 Mikrometer bei D90), betrifft es vor allem die sensorischen Eigenschaften. Übermäßiges Conchieren (länger als 12 Stunden) kann zu einem Fettabbau und einem flachen Geschmacksprofil führen. Der optimale Endpunkt wird identifiziert, wenn die Schokoladenmasse a erreicht Viskosität von 8-15 Pa·s bei 40°C und einer Scherrate von 5 s⁻¹.
Die Integration der Conchiermaschine in die Kugelmühlenleistung ist von entscheidender Bedeutung. Wenn die Kugelmühle einen D90-Wert über 35 Mikrometer erzeugt, kann die Conchiermaschine ihn nicht effizient auf unter 30 Mikrometer reduzieren – das Conchieren führt nur zu einer geringen Abnutzung. Daher muss die Kugelmühle eine Masse liefern, die 5–10 Mikrometer feiner ist als das Endziel.
6. Systemintegration: Von der Zuführung bis zur fertigen Masse
Die Optimierung einzelner Maschinen bringt nur begrenzte Vorteile, wenn die Linie nicht ausgeglichen ist. Ein gut konzipiertes System zur Kakaozuführung und Massenveredelung folgt einem synchronen Ablauf: Zuckerpulverisierer → Fettschmelztank → Mischgefäß → Kugelmühle → Conchiermaschine. Die Größe des Puffertanks und die Pumpenkapazität jeder Stufe müssen für den maximalen Durchsatz der nachgeschalteten Maschine ausgelegt sein.
6.1 Kontinuierliche vs. Batch-Konfigurationen
Kontinuierliche Raffinationslinien (unter Verwendung der QMJ-Kugelmühle mit dynamischer Rezirkulationsschleife) können eine Leistung von 800–1200 kg/h bei stabiler Partikelgröße erreichen. Batch-Systeme sind zwar einfacher zu steuern, leiden jedoch unter längeren Leerlaufzeiten beim Befüllen und Entleeren. Die folgende Tabelle vergleicht typische Leistungsmetriken:
| Parameter | Kontinuierliche Linie (Kugelmühle Conche) | Batch-Linie (eigenständige Kugelmühle) |
|---|---|---|
| Durchsatz (kg/h) | 800-1500 | 400-800 |
| D90-Konsistenz (Standardentwicklung) | ±1,5 µm | ±3,2 µm |
| Spezifische Energie (kWh/Tonne) | 85-110 | 130-160 |
| Umrüstzeit (Stunden) | 0,5 (zwischen Rezepten) | 2-3 |
Für Hersteller, die mehrere Rezepte (z. B. dunkle, Milch- und weiße Schokolade) am selben Tag herstellen, verringert eine kontinuierliche Linie mit Schnellspülfunktion das Risiko einer Produktkontamination. Das CIP-freundliche Design der QYJ-Conche-Maschine ermöglicht das Spülen mit Pflanzenöl in weniger als 30 Minuten.
7. Prozesskontrolle und datengesteuerte Optimierung
Die Echtzeitüberwachung von Partikelgröße, Massentemperatur und Motorlast ermöglicht vorausschauende Anpassungen. Nach der Kugelmühle und vor der Conche installierte Laserbeugungssensoren liefern eine unmittelbare Rückmeldung. Wenn der D90 den Sollwert überschreitet (z. B. 28 µm), kann das System die Drehzahl der Umwälzpumpe erhöhen oder die Zufuhrrate automatisch reduzieren.
7.1 Wichtige Leistungsindikatoren für die Massenraffinierung
- Raffinationseffizienzverhältnis: (Gesamtflächenzuwachs pro kWh) – Werte über 2,5 m²/kWh weisen auf eine gute Leistung hin.
- Temperaturanstiegsrate: Sollte in der Kugelmühle 0,5°C pro Minute nicht überschreiten; Schnellere Anstiege deuten auf eine unzureichende Kühlung oder eine übermäßige Kugelladung hin.
- Spezifischer Durchsatz: kg Endmasse pro Liter Mahlkammervolumen pro Stunde – Ziele über 2,2 für dunkle Schokolade.
Eine Einrichtung reduzierte ihre Zeit beim Kugelmahlen um 17 Prozent, nachdem sie einen Vibrationssensor am Mühlengehäuse installiert hatte. Der Sensor erkannte einen allmählichen Anstieg der Vibrationsamplitude aufgrund verschlissener Rührstifte und ermöglichte so eine geplante Wartung vor einem katastrophalen Ausfall. Nach der Wartung verengte sich die Partikelgrößenverteilung deutlich (die D90-Variation sank von ±4 µm auf ±1,8 µm).
8. Wartung und Fehlerbehebung bei häufig auftretenden Raffinierungsproblemen
Auch bei gut optimierten Systemen kommt es zu Abweichungen. Nachfolgend finden Sie eine strukturierte Anleitung zur Fehlerbehebung für typische Probleme in Verfeinerung der Schokoladenmasse .
8.1 Häufige Probleme und Korrekturmaßnahmen
- Düsteres Mundgefühl / hoher D90: Überprüfen Sie den Medienverschleiß der Kugelmühle – die Kugeln verlieren 1–2 mm Durchmesser pro 500 Betriebsstunden. Ersetzen Sie sie, wenn 80 Prozent der Kugeln zu klein sind.
- Übermäßiger Energieverbrauch: Stellen Sie sicher, dass die Zuckermühle einen D90-Wert < 80 µm erreicht. Grober Zucker überlastet die Kugelmühle.
- Viskositätsspitzen: Messen Sie den Fettgehalt – ein Tropfen von 2 Prozent Fett erfordert die Zugabe von 0,5–1 Prozent Lecithin.
- Fettreif nach der Lagerung: Unvollständige Temperierung, kann aber auch auf Schwankungen der Partikelgröße zurückzuführen sein. Stellen Sie sicher, dass der endgültige D90-Wert < 30 µm beträgt.
Vorbeugende Wartungspläne sollten eine wöchentliche Inspektion der Rührarme der Kugelmühle und eine monatliche Kalibrierung der Temperatursensoren am RYJ-Schmelztank umfassen. Eine Fallstudie einer 5-Tonnen-/Tag-Anlage zeigte, dass die Umstellung von reaktiver auf vorausschauende Wartung die ungeplanten Ausfallzeiten innerhalb von sechs Monaten um 62 Prozent reduzierte.
9. Zukünftige Richtungen in der Kakaozuführungs- und Mahltechnologie
Die Branche bewegt sich in Richtung vollautomatischer Raffinerielinien mit KI-basierter Partikelgrößenvorhersage. Ultraschall-Inline-Sensoren und maschinelle Lernalgorithmen können die optimalen Kugelmühlenparameter für unterschiedliche Kakaobohnenherkünfte vorhersagen. Darüber hinaus entstehen Hybridsysteme, die Strahlmahlen und Kugelmahlen kombinieren, um ultrafeine (<15 µm) Schokolade für Überzugsanwendungen herzustellen.
Für kleine bis mittlere Hersteller modulare Systeme, die das integrieren Schokoladen-Conche-Maschine der QYJ-Serie Mit der QMJ-Kugelmühle in einem einzigen Rahmen reduzieren Sie die Grundfläche im Vergleich zu herkömmlichen Anordnungen um 40 Prozent. Diese modularen Designs vereinfachen auch die Reinigung und Umrüstung.
10. Häufig gestellte Fragen
F1: Was ist die ideale Partikelgröße für Premiumschokolade nach dem Mahlen in der Kugelmühle?
Für hochwertige dunkle Schokolade ist in der Regel ein D90-Wert (90 Prozent der Partikel) von unter 25 Mikrometern erforderlich, bei einem D50-Wert von etwa 15–18 Mikrometern. Milchschokolade kann etwas gröber sein (D90 < 30 Mikron), da Milchpulver die Körnigkeit überdeckt. Partikelgrößen über 35 Mikrometer sind als Sandigkeit auf der Zunge wahrnehmbar.
F2: Wie oft sollten die Mahlkörper in einer Schokoladenkugelmühle ausgetauscht werden?
Chromstahlkugeln verlieren typischerweise pro 800–1000 Betriebsstunden 1–2 mm an Durchmesser. Überprüfen Sie die Kugeln alle 500 Stunden. ersetzen, wenn mehr als 30 Prozent unter 8 mm liegen (ab 12 mm). Medien unterschiedlicher Größe (z. B. 60 Prozent 12 mm, 40 Prozent 8 mm) bieten oft die beste Mahleffizienz.
F3: Kann ein einziger Fettschmelztank sowohl Kakaobutter als auch Milchfett servieren?
Ja, aber zwischen verschiedenen Fetten ist eine gründliche Reinigung erforderlich, um eine Kreuzkontamination der Aromen zu vermeiden. Der glatte Innenraum und das bodenbündige Ventil des RYJ-Fettschmelztanks ermöglichen schnelle CIP-Zyklen (Clean-in-Place). Für die kontinuierliche Produktion mehrerer Rezepte sollten Sie zwei spezielle Schmelztanks in Betracht ziehen.
F4: Wie hoch ist der typische Energieverbrauch für die Raffinierung von 1 Tonne Schokoladenmasse?
In einer optimierten Linie mit einer Hochgeschwindigkeits-Zuckermühle, einer Kugelmühle und einer Conche liegt die spezifische Gesamtenergie zwischen 90 und 130 kWh pro Tonne. Etwa 60 Prozent werden von der Kugelmühle, 25 Prozent vom Conchieren und 15 Prozent von Hilfsgeräten (Pumpen, Ventilatoren, Kühlung) verbraucht.
F5: Wie wirkt sich die Feuchtigkeit im Zucker auf den Raffinierungsprozess aus?
Zucker mit einem Feuchtigkeitsgehalt von über 0,8 Prozent verursacht eine Agglomeration im Pulverisierer und in der Kugelmühle. Klebrige Partikel verstopfen die Siebe und verringern die Mahleffizienz. Das Trocknen des Zuckerfutters oder die Verwendung eines Luftentfeuchters am Lufteinlass des Pulverisierers kann dieses Problem mildern.
F6: Ist kontinuierliches Conchieren für die Geschmacksentwicklung besser als diskontinuierliches Conchieren?
Kontinuierliches Conchieren (z. B. in der QYJ-Serie) bietet eine bessere Reproduzierbarkeit und geringere Energie pro Kilogramm. Das Batch-Conchieren bietet jedoch mehr Flexibilität für kleine Chargen und Spezialrezepte. Beide können bei richtiger Parametereinstellung einen hervorragenden Geschmack erzielen.
F7: Wie hoch ist der maximale Durchsatz einer Schokoladenkugelmühle der QMJ-Serie (neu)?
Das neue QMJ-Modell mit 600-Liter-Kammer kann im kontinuierlichen Umwälzbetrieb bis zu 1500 kg/h für Milchschokolade verarbeiten. Bei hochviskoser dunkler Schokolade liegt der Durchsatz typischerweise bei 800–1000 kg/h. Die tatsächliche Leistung hängt von der Zielfeinheit und dem Fettgehalt des Rezepts ab.