

Wie fortschrittliche Gieß- und Formlinien die Süßwarenherstellung skalieren
Industrielle Systeme zur Formung von Süßwaren
Die Massenproduktion von Süßwaren erfordert absolute Präzision, thermische Kontrolle und mechanische Zuverlässigkeit. Im Zentrum der modernen industriellen Schokoladenverarbeitung stehen automatisierte Systeme, die flüssige Schokoladenmasse in strukturierte, temperierte und perfekt portionierte Endprodukte umwandeln. Unabhängig davon, ob feste Blöcke, aufwendig gefüllte Pralinen, Mini-Tropfen oder Linsen mit Zuckerschale verarbeitet werden, müssen Produktionsanlagen spezielle Formkonfigurationen einsetzen, um über Millionen von Einheiten pro Tag hinweg Konsistenz zu erreichen.
Der Übergang von der manuellen oder halbautomatischen Chargenproduktion zum vollständig kontinuierlichen Betrieb erfordert ein tiefes Verständnis der Fluiddynamik, der thermodynamischen Kühlung und der mechanischen Synchronisation. Flüssige Schokolade verhält sich wie eine nicht-Newtonsche Flüssigkeit und weist thixotrope Eigenschaften auf, die eine ständige Bewegung, genaue Temperaturbereiche und sorgfältig berechnete Scherspannungen während des Ablagerungsprozesses erfordern. Geringe Schwankungen der Massentemperatur oder des mechanischen Drucks können zu Strukturfehlern, schlechter Fettreifstabilität oder inkonsistenten Produktgewichten führen. Um diese Risiken zu mindern, implementieren moderne Süßwarenbetriebe vollständig integrierte Systeme wie das Q11 automatische Schokoladenformlinie um Variablen über den gesamten Produktionslebenszyklus hinweg zu stabilisieren.
Mechanik der automatischen Schokoladenformlinie Q11
Die Verarbeitungsarchitektur einer automatisierten Schokoladenformmaschine basiert auf einer Endlosschleife, in der starre Polycarbonatformen einer Reihe präziser thermischer und mechanischer Behandlungen unterzogen werden. Polycarbonat wird aufgrund seiner hohen Schlagfestigkeit, Dimensionsstabilität bei Temperaturschwankungen und einer hervorragenden glatten Oberflächenbeschaffenheit, die der fertigen Schokoladentafel einen hochglänzenden Glanz verleiht, als Hauptmaterial für moderne Süßwarenformen ausgewählt.
Der Prozessablauf in einer multifunktionalen Maschine zur Herstellung von Schokoladentafeln kann in mehrere kritische Phasen unterteilt werden:
- Vorwärmen der Form: Bevor flüssige Masse die Polycarbonatoberfläche berührt, durchlaufen die leeren Formen einen Infrarot- oder Konvektionsheiztunnel. Durch die Erhöhung der Formtemperatur auf 1 bis 2 Grad der temperierten Schokoladenmasse (typischerweise 29 bis 31 Grad Celsius) wird ein vorzeitiger Thermoschock verhindert und eine optimale Lipidkristallisation an der Grenzfläche gewährleistet.
- Volumetrisches Dosieren: Die vorgeheizten Formen bewegen sich unter einer servoangetriebenen Schokoladengießmaschine hindurch. Der Gießer saugt mithilfe von Präzisionskolben eine kalibrierte Schokoladenmenge aus einem ummantelten, beheizten Trichter an und verdrängt sie direkt in die Formhohlräume.
- Mechanische Entformung: Nach dem Erstarren im Kühltunnel werden die Formen umgedreht und ein mechanischer Klopf- oder pneumatischer Biegemechanismus gibt die festen Riegel zum Verpacken auf ein hygienisches Förderband ab.
Multi-Shot-Schokoladen-Auftragstechnologien
Erweiterte Konfigurationen innerhalb einer Schokoladenformlinie nutzen Multi-Shot-Schokoladendosierköpfe. Dies ermöglicht die gleichzeitige oder sequentielle Injektion unterschiedlicher Massen in eine einzige Kavität. Beispielsweise kann ein Dual-Shot-System die Herstellung von mittig gefüllten Pralinen durchführen, indem eine äußere Hülle aus Milchschokolade extrudiert und gleichzeitig ein flüssiger Pralinen-, Sahne- oder Karamellkern durch einen konzentrischen inneren Düsenmechanismus eingespritzt wird. Diese präzise Abstimmung verhindert, dass das Kernmaterial während der Erstarrungsphase die Außenhülle durchbricht.
Technische Spezifikationen für industrielle Formkonfigurationen
Um einen konsistenten Produktdurchsatz und mechanische Synchronisierung aufrechtzuerhalten, arbeiten Industrielinien innerhalb strenger mechanischer und thermodynamischer Betriebsparameter. In der folgenden Tabelle sind die technischen Benchmarks für die Verarbeitung von Voll- und Mehrstufen-Schokoladenformmaschinen mit Spitzenauslastung aufgeführt.
| Prozessvariable | Massiver Schokoriegelblock | Mittig gefüllte Praline | Zweifarbiger Inklusionsartikel |
|---|---|---|---|
| Form-Vorheiztemp | 28 bis 30 Grad Celsius | 29 bis 31 Grad Celsius | 28 bis 29 Grad Celsius |
| Kolbenzyklusgeschwindigkeit | 22 bis 28 Hübe pro Minute | 18 bis 22 Hübe pro Minute | 15 bis 20 Hübe pro Minute |
| Vibrationsfrequenz | 45 bis 50 Hertz | 35 bis 40 Hertz | 40 bis 45 Hertz |
| Kühltunnelzeit | 18 bis 24 Minuten | 25 bis 35 Minuten | 20 bis 26 Minuten |
| Luftgeschwindigkeit | 4,5 bis 6,0 Meter pro Sekunde | 3,5 bis 4,5 Meter pro Sekunde | 4,0 bis 5,0 Meter pro Sekunde |
Die Physik der Schokoladenstückchenproduktion
Industrielle Back- und Süßwarenbetriebe sind stark auf standardisierte tropfenförmige Komponenten angewiesen. Bei der Bewertung Schokoladenstückchen-Linie Bei vielen Aufbauten lautet die Kernfrage oft: Wie werden Schokoladenstückchen in großem Maßstab hergestellt, ohne dass die Formeinheitlichkeit darunter leidet? Die Antwort liegt in der mechanischen Wirkung eines industriellen Chip-Tropfen-Auftragers in Verbindung mit der Integration eines Hochgeschwindigkeits-Kühltunnels.

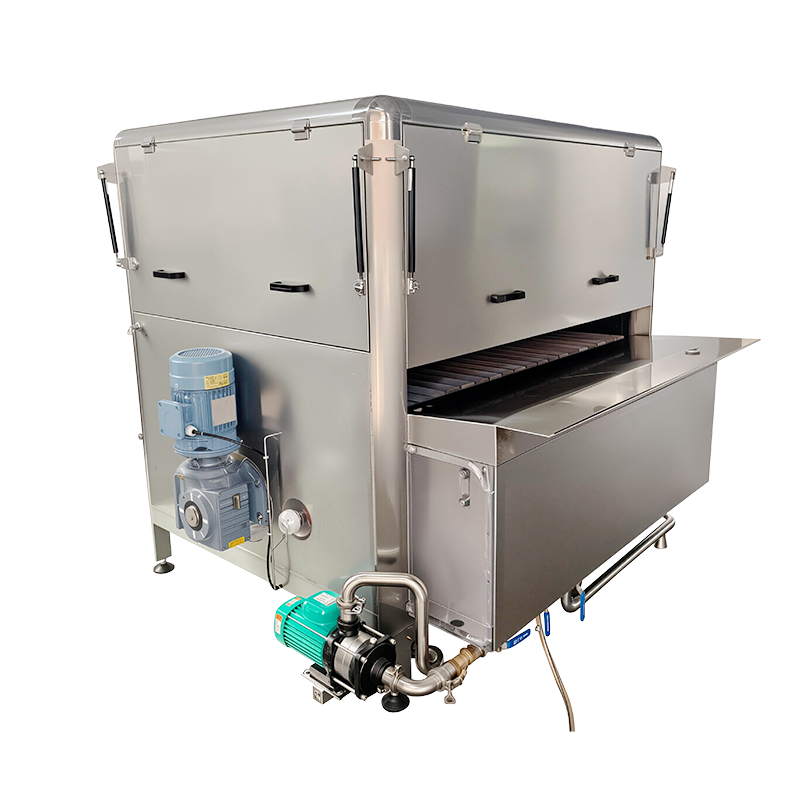
Beim Herstellungsprozess werden Formen aus Polycarbonat vollständig umgangen, stattdessen wird die Masse direkt auf ein Förderband aus lebensmittelechtem Polyurethan oder Edelstahl aufgetragen. Die Hauptkomponente, die diesen Prozess antreibt, ist ein rotierender Tropfenabscheider oder eine Verteilerplatte, die mit schnell wirkenden Nadelventilen ausgestattet ist. Flüssige Schokolade wird durch Reihen von Präzisionsöffnungen gedrückt, die sich über die gesamte Breite des Bandes erstrecken.
Wie werden Schokoladenstückchen hergestellt: Schritt für Schritt
- Massenzufuhr und Druckstabilisierung: Die temperierte Schokoladenmasse wird in einen ummantelten Verteiler gepumpt. Der Innendruck muss über die gesamte Breite des Verteilers völlig gleichmäßig bleiben, um sicherzustellen, dass die an den Außenkanten abgelagerten Späne genau die gleiche Masse haben wie die in der Mitte.
- Tropfenbildung: Beim Öffnen der Auftragsdüse fließt eine bestimmte Menge Schokolade auf das sich bewegende Band. Die Abwärtsgeschwindigkeit der Schokoladenmasse und die horizontale Geschwindigkeit des Bandes wirken zusammen und bilden den Basisdurchmesser des Chips.
- Die Snapping-Aktion: Um die charakteristische spitze Spitze des Schokoladenknopfs oder -chips zu erzeugen, unterbricht die Düsenbaugruppe oder das Nadelventil den Fluss abrupt, während sie eine leichte vertikale Aufwärtsbewegung ausführt oder einen schnellen Druckluftimpuls verwendet. Dadurch wird der Schwanz der Flüssigkeitsmasse abgetrennt, sodass die Oberflächenspannung den oberen Teil in eine Spitze ziehen kann, bevor er auf das Kühlband trifft.
- Schnelle konvektive Kühlung: Das Band transportiert die geformten Spänereihen sofort in einen Mehrzonen-Kühltunnel. Da das Verhältnis von Oberfläche zu Volumen eines Chips viel größer ist als das eines Standardschokoladenriegels, muss das Kühlprofil aggressiv gesteuert werden, um die Kristallstruktur zu fixieren, ohne dass es zu thermischen Rissen oder ungehärteten Böden kommt.
Formen und Kalandrieren auf Produktionslinien für Schokoladenbohnen
Linsen, Bohnen oder Kugeln aus Schokolade stellen aufgrund ihrer dreidimensional gekrümmten Oberflächen eine einzigartige Herstellungsherausforderung dar. Im Gegensatz zu Riegeln oder Chips, die aufgrund der Auflage auf einer Formoberfläche oder einem Förderband eine flache Unterseite haben, erfordern Schokoladenknöpfe und bohnenförmige Kerne während der Formung eine vollständige strukturelle Isolierung. Dies wird durch ein spezialisiertes Verfahren erreicht Produktionslinie für Schokoladenbohnen Verwendung der Doppelwalzen-Kalandrierungstechnologie.
Der Prozess basiert auf zwei parallelen, gegenläufig rotierenden Stahlwalzen, die intern auf Minustemperaturen (häufig zwischen -15 und -25 Grad Celsius) gekühlt werden. Die Oberflächen dieser Walzen sind präzisionsbearbeitet und mit passenden Halbmulden versehen. Wenn flüssige, ungehärtete oder teilweise temperierte Schokolade in den Klemmpunkt zwischen den beiden Walzen geleitet wird, wird die Masse beim Kontakt mit den kalten Stahloberflächen sofort gefroren.
Die gekühlten Walzen verdichten die Schokolade zu einem kontinuierlichen Netz oder Blatt, das aus verfestigten Bohnenkernen besteht, die durch eine dünne Schokoladenschicht zusammengehalten werden. Diese kalte, spröde Bahn wird von der Unterseite der Walzen auf ein kontinuierliches Kühlförderband abgegeben. Das Förderband transportiert die Bahn durch einen Stabilisierungstunnel, wo die innere Schokoladenstruktur im gesamten Kernvolumen aushärtet.
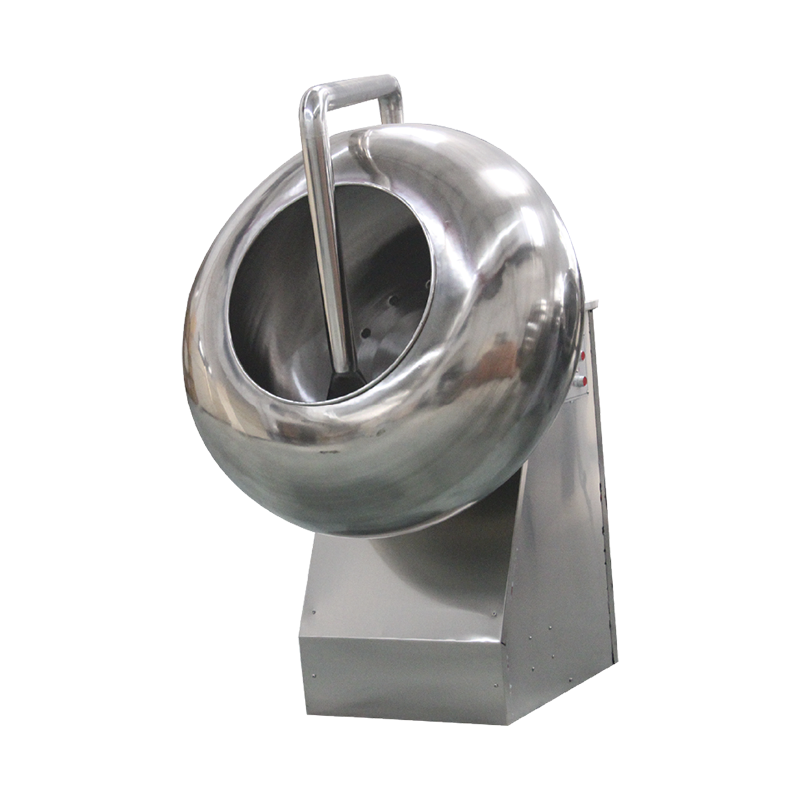
Sobald die Bahn vollständig verfestigt ist, gelangt sie in eine mechanische Taumeltrommel. Durch die Rotationsbewegung der Trommel brechen die spröden Gratränder ab und lösen sich von den gehärteten Kernen. Die abgetrennten Flocken werden unter einem Sieb gesammelt und zur vollständigen Wiederverwertung in einen Schmelztank zurückgeleitet, sodass keine Rohstoffverschwendung entsteht. Die glatten, abgerundeten Kerne der Schokoladenbohnen sind dann bereit, in die Zuckerüberzugsabteilung transportiert zu werden, wo in Schwenktrommeln mehrere Schichten Sirup und Wachspolitur aufgetragen werden, um die endgültige knusprige Außenhülle zu erhalten.
Thermodynamische Kühlung und Kristallstabilisierung
Die Leistung jeder Giess- oder Formmaschine wird direkt durch die Möglichkeiten der nachgeschalteten Kühltunnelintegration eingeschränkt. Die Verfestigung von Schokolade ist nicht nur ein Prozess der Temperatursenkung; es handelt sich um einen komplexen Kristallisationsprozess. Kakaobutter besteht aus mehreren polymorphen Glyceriden, die in stabile Form-V-Kristalle geleitet werden müssen, um strukturelle Härte, einen sauberen Bruch und langfristige Beständigkeit gegen Fettausblühungen zu gewährleisten.
Industrielle Kühltunnel sind mit unterschiedlichen Betriebszonen ausgestattet, um diesen Kristallübergang zu optimieren:
- Zone 1: Strahlungsvorkühlung: In dieser ersten Zone wird die Temperatur der eintretenden Schokoladenmasse mithilfe von Strahlungskühlplatten oder Luftströmen mit niedriger Geschwindigkeit sanft von etwa 30 Grad Celsius auf 24 Grad Celsius gesenkt. Dieser langsame Anfangsschritt verhindert die schockartige Bildung instabiler Kristalle der Form IV an der Oberfläche des Schokoladenprodukts.
- Zone 2: Konvektive Erstarrung: Dies ist der kälteste Bereich des Tunnels, in dem Hochgeschwindigkeits-Gegenstromluftströme mit Temperaturen zwischen 11 und 14 Grad Celsius genutzt werden. In dieser Phase wird die latente Kristallisationswärme, die von den stabilisierenden Kakaobutterlipiden freigesetzt wird, schnell entzogen.
- Zone 3: Nacherwärmung und Konditionierung: Bevor die Schokolade in den offenen Verpackungsraum gelangt, durchläuft sie eine Endkammer, in der die Temperatur schrittweise wieder auf 16 bis 18 Grad Celsius erhöht wird. Dadurch wird das Produkt über den Taupunkt der Umgebungstemperatur der Produktionshalle gebracht, wodurch das Risiko der Bildung von Kondenswasser auf der Oberfläche der Schokolade vermieden wird, das andernfalls Oberflächenzucker auflösen und dauerhafte Zuckerausblühungsfehler verursachen würde.
Häufig gestellte Fragen zur Süßwarenproduktion
F1: Warum müssen Formen aus Polycarbonat vor dem Einfüllen der Schokolade präzise vorgewärmt werden?
Wird Schokolade in kalte Polycarbonatformen eingefüllt, erfährt die flüssige Masse sofort einen Thermoschock. Diese schnelle Abkühlung führt dazu, dass sich sofort instabile Lipidkristalle an der Oberfläche bilden, was zu einem matten Außenfinish, struktureller Sprödigkeit und einer mangelhaften sauberen Entformung führt. Durch Vorwärmen auf 1 bis 2 Grad der temperierten Masse wird sichergestellt, dass sich stabile Form-V-Kristalle gleichmäßig über die gesamte Oberflächengrenzfläche bilden.
F2: Wie passt eine Schokoladenstückchenlinie die physische Größe der Tropfen an?
Die Stückzahl pro Kilogramm oder die physikalische Größe von Schokoladenstückchen wird durch die Anpassung von drei verschiedenen Variablen gesteuert: der volumetrischen Hubverschiebung des Dosierkolbens, der linearen Geschwindigkeit des darunter liegenden Förderbands und der temperaturabhängigen Viskosität der temperierten Schokoladenmasse. Feinere Anpassungen der Peakform werden durch Ändern des vertikalen Hubzeitpunkts des Düsentrennmechanismus vorgenommen.
F3: Kann eine standardmäßige automatische Formanlage Schokoladenformulierungen mit Nusseinschlüssen verarbeiten?
Ja, vorausgesetzt, die Dosiereinheit ist mit speziellen Einschlussventilen und einem Drehlenkungsmechanismus ausgestattet. Die Einschlussstücke müssen präzise gewürfelt und in einem ummantelten Mischtrichter zu einer homogenen Mischung vermischt werden, bevor sie in den Verteiler des Dosierers gelangen, um mechanische Verstopfungen in den Kolbenkammern oder Düsenplatten zu verhindern.
F4: Was führt dazu, dass Schokoladenbohnen während der Walzenkalandrierung brechen oder reißen?
Wenn die Kühlwalzentemperaturen im Verhältnis zur Betriebsvorschubgeschwindigkeit zu niedrig eingestellt sind, kommt es zu Rissen, wodurch die Schokoladenmasse übermäßig spröde wird, bevor sich die Bahnstruktur vollständig gebildet hat. Alternativ kann es durch eine falsche Ausrichtung der passenden Hohlraumhälften auf den beiden gegenläufig rotierenden Walzen verursacht werden, wodurch strukturelle Schwächen entlang der zentralen Gratebene entstehen.
F5: Warum ist die Entfeuchtung in den Klimakreisläufen von Kühltunneln so wichtig?
Entfeuchtungssysteme halten die relative Luftfeuchtigkeit im Kühltunnel unter 45 Prozent. Gelangt warme, feuchte Fabrikluft in die Kühlzonen, kondensiert Feuchtigkeit an den kalten Produktoberflächen. Diese Kondensation löst die in der Schokoladenformulierung enthaltene Saccharose auf, die nach dem Verdunsten der Feuchtigkeit einen weißen, pulverförmigen kristallinen Rückstand hinterlässt, der als Zuckerreif bezeichnet wird.