

Wie Maschinen zum Überziehen, Dekorieren und Polieren von Schokolade ein makelloses Finish erzielen
Warum die letzte Beschichtungsphase die Qualität von Süßwaren bestimmt
Ein Schokoriegel, eine Praline oder ein Keks kann aus hervorragenden Rohstoffen hergestellt werden und dennoch im Regal versagen, wenn die äußere Beschichtung stumpf, uneben oder rissig ist. In der Endphase einer Süßwarenlinie erhält ein Produkt entweder eine glänzende, appetitliche Oberfläche oder verliert aufgrund sichtbarer Mängel an Marktwert. Diese Phase umfasst typischerweise drei miteinander verbundene Schritte: Beschichten der Mitte mit flüssiger Schokolade, Einbringen eines dekorativen Musters oder Belags und Polieren der Oberfläche, um einen stabilen, attraktiven Glanz zu erzielen.
Hersteller, die diese drei Schritte als einen einzigen kontinuierlichen Arbeitsablauf und nicht als isolierte, zusammengeschraubte Maschinen behandeln, berichten durchweg von weniger Ausschuss und einer vorhersehbareren Ausgabe. In diesem Artikel wird untersucht, wie die einzelnen Phasen funktionieren, welche Prozessvariablen wichtig sind und wie die Ausrüstung für eine Produktionslinie bewertet wird, die ein wiederholbares, professionelles Finish erfordert.
Die drei Stufen einer Beschichtungslinie
Vor dem Vergleich einzelner Maschinen ist es hilfreich, den Veredelungsprozess in verschiedene Funktionsbereiche zu unterteilen. Jede Zone hat ihren eigenen Temperaturbereich, ihre eigene mechanische Wirkung und ihr eigenes Qualitätsziel.
| Bühne | Primäre Funktion | Typischer Temperaturbereich | Qualitätsrisiko, wenn es übersprungen wird |
|---|---|---|---|
| Beschichten (Überziehen) | Tragen Sie eine gleichmäßige Schokoladen- oder Verbundhülle auf das Mittelstück auf | 29 bis 32 Grad C | Kahle Stellen, dünne Abdeckung, Standfehler |
| Dekorieren | Tragen Sie Sprühlinien, Punkte, Einschlüsse oder eine zweite Farbe auf | 30 bis 33 Grad C | Inkonsistentes Markenmuster, schlechte visuelle Differenzierung |
| Polieren | Bauen Sie eine stabile Glanzschicht auf und entfernen Sie Oberflächenschleier | Umgebungstemperatur 18 bis 22 Grad C | Trübes Finish, Fingerabdrücke, kurzer Haltbarkeitseffekt |
Jede dieser Zonen kann von einer eigenen Maschine bearbeitet werden, und die Art und Weise, wie sie über das Fördersystem miteinander verbunden sind, wirkt sich direkt auf die Liniengeschwindigkeit und -konsistenz aus. A Schokoladenbrunnenmaschine wird oft stromaufwärts verwendet, um geschmolzene Schokolade in kontinuierlicher Zirkulation und auf einer stabilen Viskosität zu halten, bevor sie überhaupt den Beschichtungsvorhang erreicht, wodurch das Risiko einer Temperaturdrift bei der Einspeisung in die Überziehmaschine verringert wird.
Was passiert in einer Schokoladenüberzugslinie?
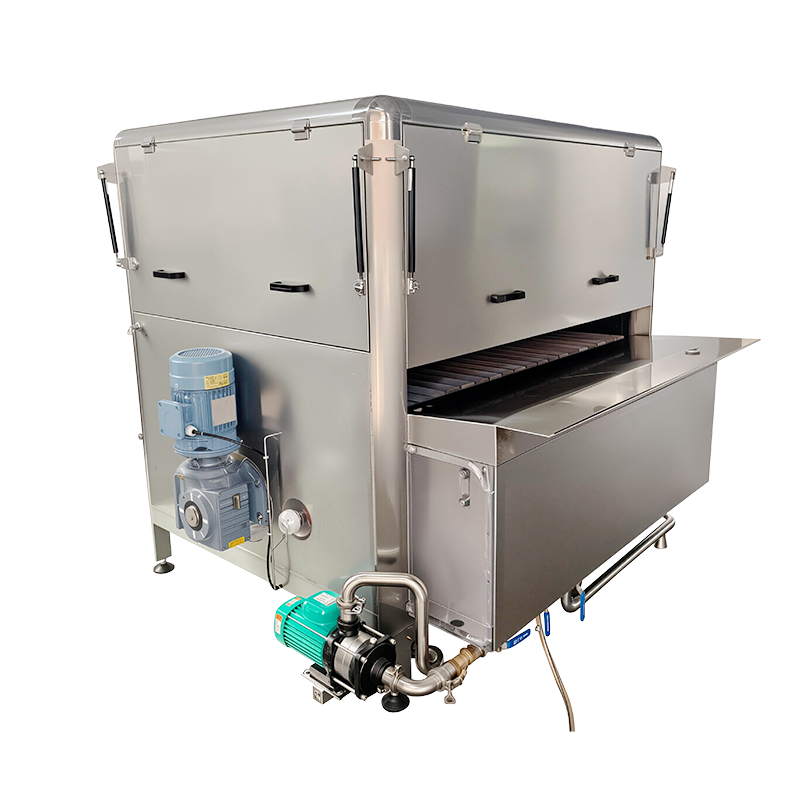
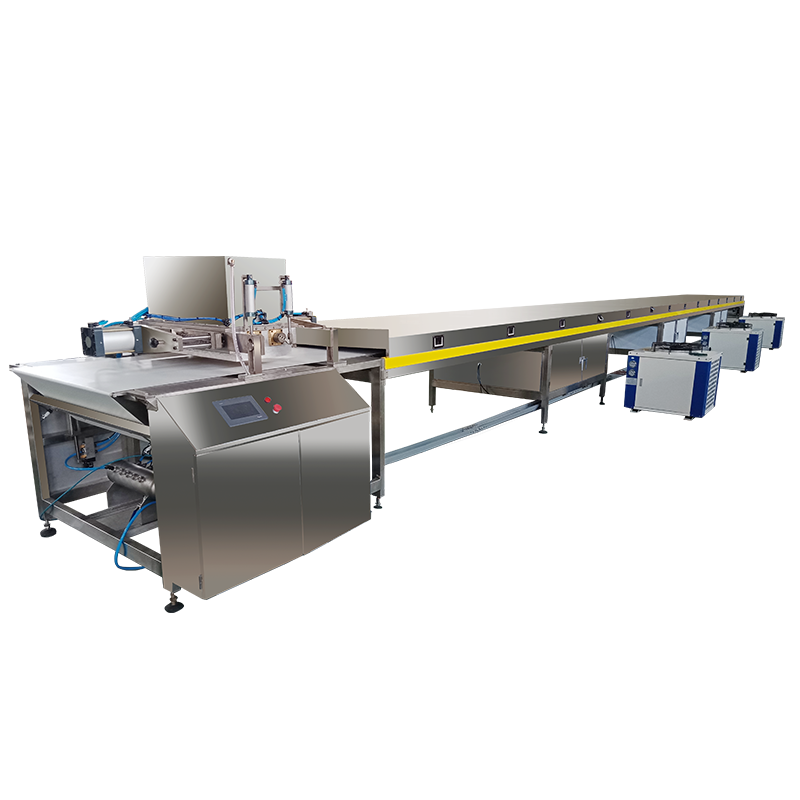
An Überziehmaschine funktioniert, indem Mittelstücke wie Kekse, Nüsse, Früchte oder geformte Füllungen unter einem fallenden Vorhang aus temperierter Schokolade hindurchgeführt werden. Ein Maschenband transportiert das Produkt durch den Vorhang, dann unter eine untere Beschichtungswalze und schließlich durch eine Reihe von Luftgebläsen oder Messern, die die Schalendicke steuern. Die Bandgeschwindigkeit, das Vorhangvolumen und der Luftstrom sind die drei Variablen, die das Beschichtungsgewicht am meisten beeinflussen.
Kernfunktionszonen einer Überziehlinie
- Zuführbereich: Richtet die Mittelstücke aus und beabstandet sie, bevor sie in den Vorhang gelangen
- Vorhang- und untere Beschichtungszone: trägt die primäre Schokoladenschicht von oben und unten auf
- Detailing-Bereich: Entfernt überschüssige Schokolade und formt den Beschichtungsrand
- Kühltunnel: setzt die Schale durch einen kontrollierten Temperaturabfall ein
Die Schokoladenüberzugslinie der SJP-Serie basiert auf dieser Sequenz und kombiniert einen Behälter für temperierte Schokolade, einen Vorhangbeschichtungskopf und einen Kühltunnel in einer einzigen verbundenen Linie. Da der Vorratsbehälter die Schokolade kontinuierlich umwälzt, vermeidet die Linie die Absetz- und Hautbildungsprobleme, die auftreten, wenn geschmolzene Schokolade längere Zeit stillsteht.
Zuverlässig Schokoladentransport Die Verbindung zwischen Schmelzwanne, Temperiereinheit und Überziehkopf ist ebenso wichtig wie der Überziehkopf selbst. Wenn die Transferpumpe oder die Rohrleitungen dafür sorgen, dass die Schokolade ungleichmäßig abkühlt, variiert die Viskosität am Vorhang und das Beschichtungsgewicht schwankt während eines Produktionslaufs, selbst wenn sich die Überzieheinstellungen nie ändern. Dies ist einer der Gründe, warum Überziehlinien normalerweise als verbundenes System und nicht als separat erworbene Komponenten spezifiziert werden.

Wie die Phasen Beschichten, Dekorieren und Polieren zusammenhängen
Das Verständnis des physischen Produktflusses durch eine Endfertigungslinie erleichtert die Diagnose, wo ein Qualitätsproblem entsteht. Das folgende Diagramm zeigt den typischen Ablauf vom rohen Mittelstück bis zum polierten, verpackten Produkt.
Identität durch Dekoration hinzufügen
Sobald ein Produkt eine feste Schokoladenhülle hat, ist es die Dekoration, die ihm im Verkaufsregal seine visuelle Identität verleiht. Dies kann eine kontrastierende Nieselregenlinie, Punktmuster, gehackte Nuss- oder Krümeleinschlüsse oder ein gedrucktes Muster aus farbiger Kakaobutter umfassen. Die Dekoration muss aufgetragen werden, während die Grundschale noch aufnahmefähig ist, da vollständig kristallisierte Schokolade eine zweite Schicht nicht richtig verbinden kann.
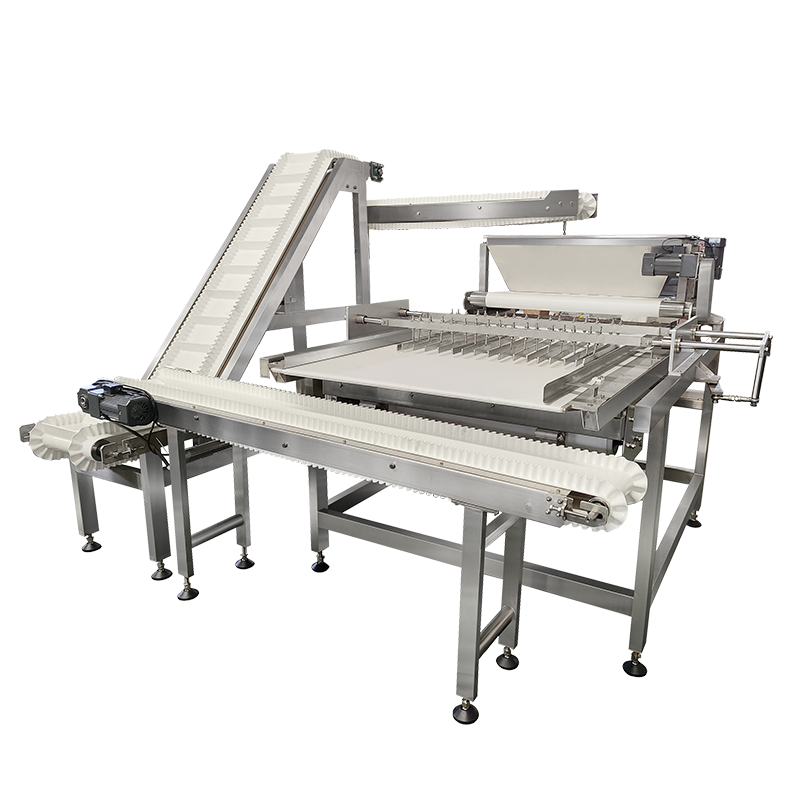
A QLH-Dekorationsmaschine wird direkt nach dem Kühltunnel einer Überziehlinie positioniert, so dass die Grundschale gerade genug Oberflächenklebrigkeit aufweist, damit die Dekorschicht schmierfrei haften kann. Der Düsenabstand, die Synchronisierung der Liniengeschwindigkeit mit dem Hauptförderband und die Materialviskosität beeinflussen alle, wie sauber das resultierende Muster aussieht.
Neben Nieselregen- und Punktmustern verwenden viele Linien auch a Bandbeschichtungsmaschine Konfiguration zum Auftragen einer zweiten vollständigen Schicht, beispielsweise einer farbigen Verbundbeschichtung, auf eine Basisschokoladenschale, bevor der Dekorationskopf feinere Details hinzufügt. Dieser mehrschichtige Ansatz ist bei saisonalen oder Werbeartikeln üblich, die eine eindeutige visuelle Identität benötigen, ohne das zugrunde liegende Rezept zu ändern.

Polieren: Der Schritt, der die Attraktivität im Regal bestimmt
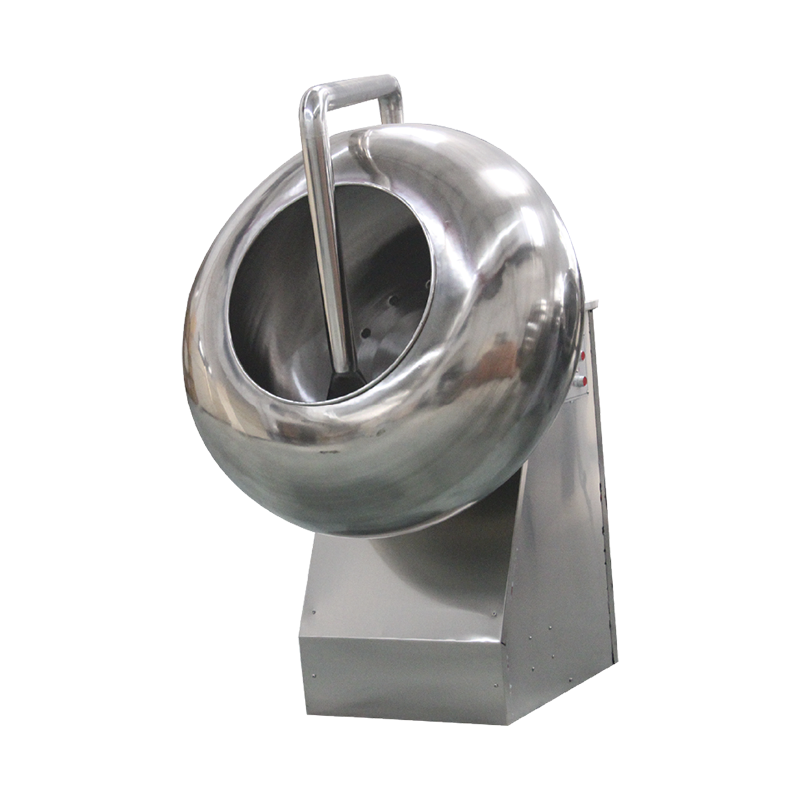
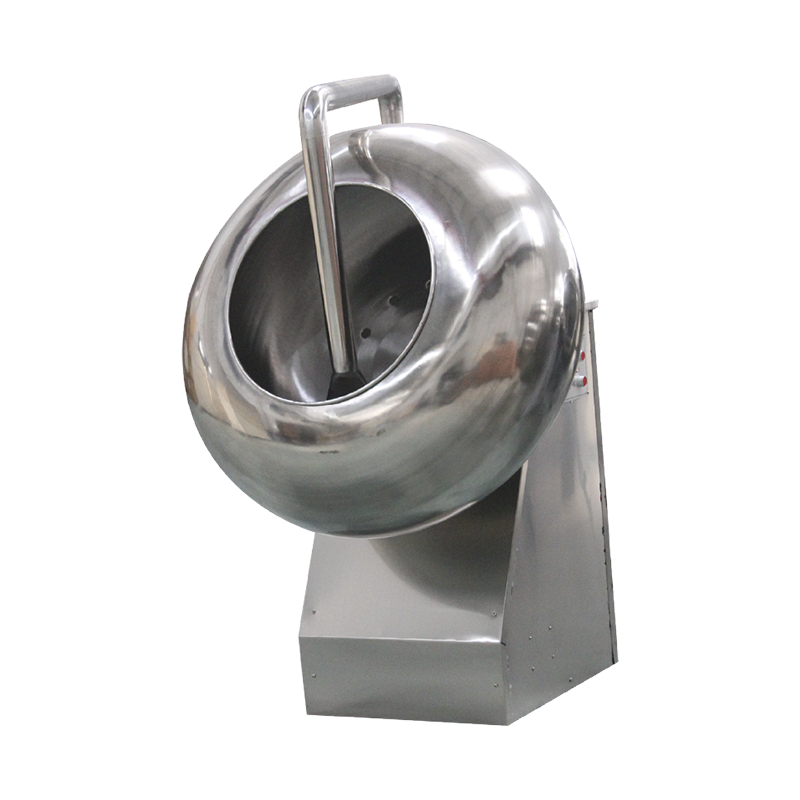
Glanz ist eines der ersten Dinge, die ein Käufer bemerkt, und es ist auch eines der Qualitätsmerkmale, das bei Lagerung und Transport am leichtesten verloren geht. Beim Polieren wird dieses Problem gelöst, indem ein dünner, stabiler Film über dem beschichteten Produkt aufgebaut wird, meist durch einen rotierenden Trommelprozess, der im Prinzip einem ähnelt Schwenkmaschine Süßigkeiten Bei diesem Vorgang wird das Produkt sanft geschüttelt, während eine kleine Menge Poliermittel in kontrollierten Dosen aufgetragen wird.
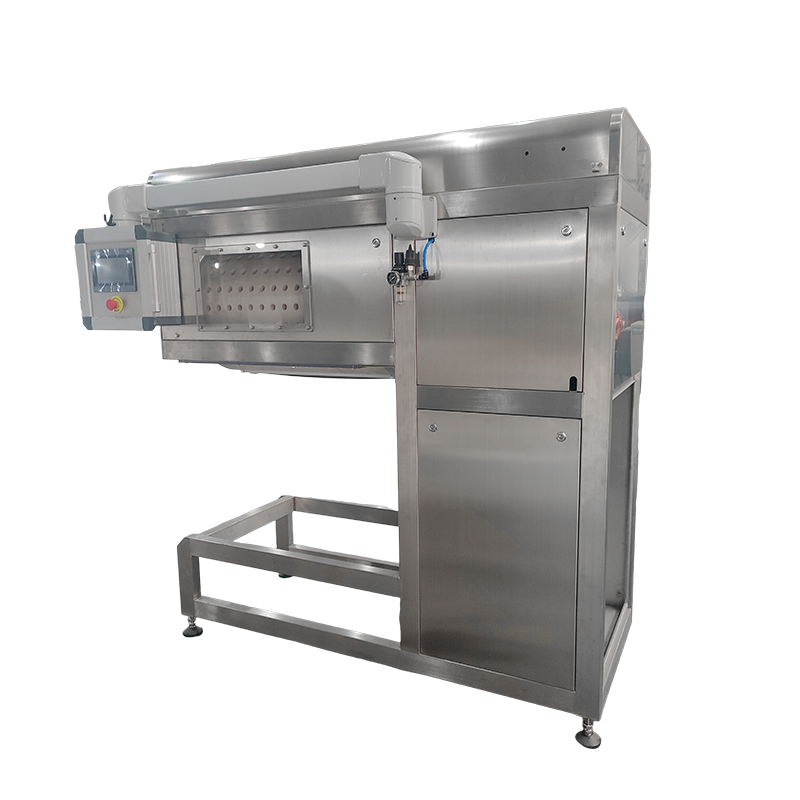
A Poliermaschine der PGJ-Serie Typischerweise handelt es sich dabei um den letzten mechanischen Schritt vor dem Verpacken. Die Rotationsgeschwindigkeit der Trommel, die Verweilzeit und das Dosierintervall müssen auf die spezifische Produktgröße und -form abgestimmt werden, da übergroße oder unregelmäßige Stücke ungleichmäßig poliert werden, wenn die Trommelgeschwindigkeit auf ein kleineres, gleichmäßigeres Produkt eingestellt wird.
| Polieren Variable | Wirkung, wenn zu niedrig | Wirkung, wenn zu hoch |
|---|---|---|
| Trommelrotationsgeschwindigkeit | Ungleichmäßige Glanzverteilung | Oberflächenabrieb, abgebrochene Kanten |
| Verweildauer | Unvollständige Filmbildung | Übermäßige Ablagerungen, klebrige Oberfläche |
| Polieren agent dosage | Stumpfer, fleckiger Abgang | Klebrige Stücke verklumpen |
Diese Phase fungiert auch als allgemeine Phase Ausrüstung zum Überziehen von Süßigkeiten B. für gepanschte Süßwaren über Schokolade hinaus, einschließlich gezuckerter Nüsse und Dragee-Produkte, da der Trommelmechanismus und das Dosierprinzip unabhängig vom Überzugsmaterial weitgehend gleich sind.
Vergleich der Geräterollen auf einen Blick
Die table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Ausrüstung | Position in Linie | Hauptausgang |
|---|---|---|
| Linie zum Überziehen von Schokolade | Nach der Mittelstückformung, vor dem Kühltunnel | Gleichmäßige Abdeckung der Grundschale |
| Dekorieren Machine | Nach dem Abkühltunnel vor dem endgültigen Abbinden | Muster, Nieselregen oder zweite Farbschicht |
| Polieren Machine | Letzte Phase vor dem Verpacken | Stabiler Glanz und Oberflächenschutz |
Lassen Sie beim Anlegen einer neuen Endbearbeitungslinie einen einstellbaren Abstand zwischen dem Ausgang des Kühltunnels und dem Dekorationskopf. Produkte, die den Tunnel zu warm verlassen, verschmieren unter einer Dekorationsdüse, während Produkte, die zu weit abgekühlt sind, eine zweite Schicht nicht sauber annehmen.
Häufige Oberflächenfehler und ihre wahrscheinliche Ursache
Die meisten sichtbaren Beschichtungsfehler lassen sich auf eine von wenigen Prozessvariablen zurückführen. Die Überprüfung des Musters eines Fehlers und nicht des Fehlers allein weist in der Regel auf die verantwortliche Phase hin.
- Graue Streifen oder Blüte : Dies hängt normalerweise mit einer schlechten Temperierkontrolle zusammen, bevor die Schokolade den Überzugsvorhang erreicht, oder mit Temperaturschwankungen während der Lagerung nach dem Verpacken
- Dünne oder kahle Stellen auf der Schale : Wird häufig durch ein im Verhältnis zur Bandgeschwindigkeit zu geringes Vorhangvolumen oder durch zu kalte Mittelstücke beim Eintritt in den Vorhang verursacht
- Wellenförmige oder unterbrochene Zierlinien : Typischerweise ein Synchronisationsproblem zwischen dem Dekorationskopf und der Geschwindigkeit des Hauptförderers
- Stumpfer oder fleckiger Glanz nach dem Polieren : häufig auf eine ungleichmäßige Dosierung des Poliermittels oder eine Trommelgeschwindigkeit zurückzuführen, die nicht zur Produktgröße passt
- Produkt klebt nach dem Polieren zusammen : im Allgemeinen das Ergebnis von überschüssigem Poliermittel in Kombination mit unzureichender Einwirk- oder Trocknungszeit
Da diese Schritte miteinander verbunden sind, entsteht ein Fehler, der beim Polierschritt auftritt, nicht immer dort. Beispielsweise kann eine Schale, die beim Überziehen leicht unterbeschichtet wurde, eine ungleichmäßige Oberflächenstruktur hinterlassen, die durch keine noch so große Polieranpassung vollständig korrigiert werden kann.
Praktische Wartungsgewohnheiten für eine konsistente Ausgabe
Die Endbearbeitungsausrüstung läuft mit beweglichen Bändern, rotierenden Trommeln und kontinuierlich zirkulierender flüssiger Schokolade, die alle routinemäßige Aufmerksamkeit erfordern, um über lange Produktionsläufe hinweg eine gleichbleibende Qualität aufrechtzuerhalten.
- Reinigen Sie den Beschichtungsvorhang und die untere Walze am Ende jeder Schicht, um die Ansammlung von Rückständen zu verhindern, die sich im Laufe der Zeit auf das Beschichtungsgewicht auswirken
- Überprüfen Sie wöchentlich die Bandspannung in den Überzugs- und Kühlabschnitten, da ein durchhängendes Band die Verweilzeit unter dem Vorhang verändert
- Überprüfen Sie die Dekorationsdüsen täglich auf teilweise Verstopfungen, die eine häufige und oft übersehene Ursache für inkonsistente Sprühmuster sind
- Kalibrieren Sie die Poliermittel-Dosierpumpe nach einem festen Zeitplan, anstatt darauf zu warten, dass ein sichtbares Glanzproblem auftritt
- Protokollieren Sie die Temperaturwerte der Temperiereinheit, damit eine allmähliche Abweichung erkannt werden kann, bevor sie sich auf die gesamte Produktionscharge auswirkt
Häufig gestellte Fragen
F1: Was ist der Unterschied zwischen Enrobing und Panning als Beschichtungsmethoden?
Beim Überziehen wird eine Beschichtung aufgetragen, indem das Produkt unter einen fallenden Vorhang aus flüssiger Schokolade geleitet wird, was für Stücke geeignet ist, die eine volle, gleichmäßige Schale benötigen. Beim Schwenken wird die Beschichtung in dünnen Schichten aufgetragen, während das Produkt in einer rotierenden Trommel taumelt. Dies eignet sich für kleinere Teile oder Anwendungen, bei denen eine dünnere, aufbaubare Schicht bevorzugt wird.
F2: Wie erfolgt die Dekoration zeitlich im Verhältnis zum Kühltunnel?
Das Dekorieren erfolgt in der Regel kurz nachdem die Grundschale den Kühltunnel verlässt, während die Oberfläche noch leicht klebrig ist. Dadurch kann sich die Dekorschicht verbinden, ohne dass die Grundschale ihre Form verliert oder das Dekor bei Kontakt verschmiert.
F3: Warum verringert das Polieren manchmal den Glanz, anstatt ihn zu verbessern?
Dies geschieht meist dann, wenn die Dosierung des Poliermittels für die verfügbare Verweilzeit zu hoch ist und kein glatter, sondern ein ungleichmäßiger oder klebriger Film zurückbleibt. Eine leichte Reduzierung der Dosierung oder eine Verlängerung der Einwirkzeit löst das Problem normalerweise.
F4: Kann eine Linie mehrere Produktformen ohne größere Umstellung verarbeiten?
Viele Endbearbeitungslinien können allein durch die Anpassung der Bandgeschwindigkeit und des Vorhangvolumens eine angemessene Bandbreite an Formen verarbeiten. Wesentliche Änderungen in der Stückgröße oder dem Gewicht erfordern jedoch in der Regel auch eine Anpassung der Trommelgeschwindigkeit beim Polieren und der Düsenhöhe beim Dekorieren.
F5: Was führt dazu, dass das Beschichtungsgewicht während eines langen Produktionslaufs schwankt?
Eine allmähliche Temperaturdrift im umlaufenden Schokoladenreservoir ist die häufigste Ursache, da sich die Viskosität selbst in einem engen Bereich mit der Temperatur ändert. Regelmäßige Temperaturkontrollen am Vorhang, nicht nur am Schmelztank, helfen dabei, dies zu erkennen, bevor es sich auf die Ausbeute auswirkt.