

Wie lange dauert der Poliervorgang, um bei Schokoladendragees ein Hochglanzfinish zu erzielen?
Den Zeitplan für das Schokoladen-Dragee-Polieren verstehen
Der Weg von einer matten Schokoladenoberfläche zu einem spiegelähnlichen Hochglanzfinish auf Schokoladendragees ist sowohl eine Kunst als auch eine Wissenschaft. Produktionsleiter und Qualitätskontrollspezialisten fragen häufig: Wie lange dauert der Poliervorgang eigentlich, um bei Schokoladendragees den begehrten Hochglanz zu erzielen? Die Antwort ist nicht einfach, da mehrere Variablen den Zeitplan beeinflussen. Das Verständnis dieser Faktoren ist jedoch für die Optimierung der Produktionseffizienz und die Aufrechterhaltung einer gleichbleibenden Produktqualität von entscheidender Bedeutung.
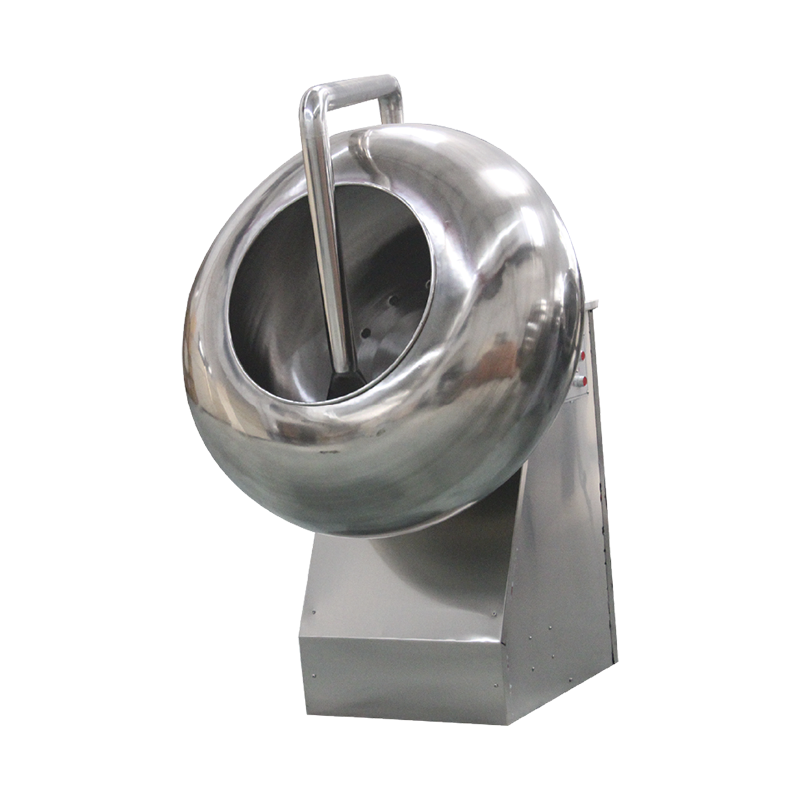
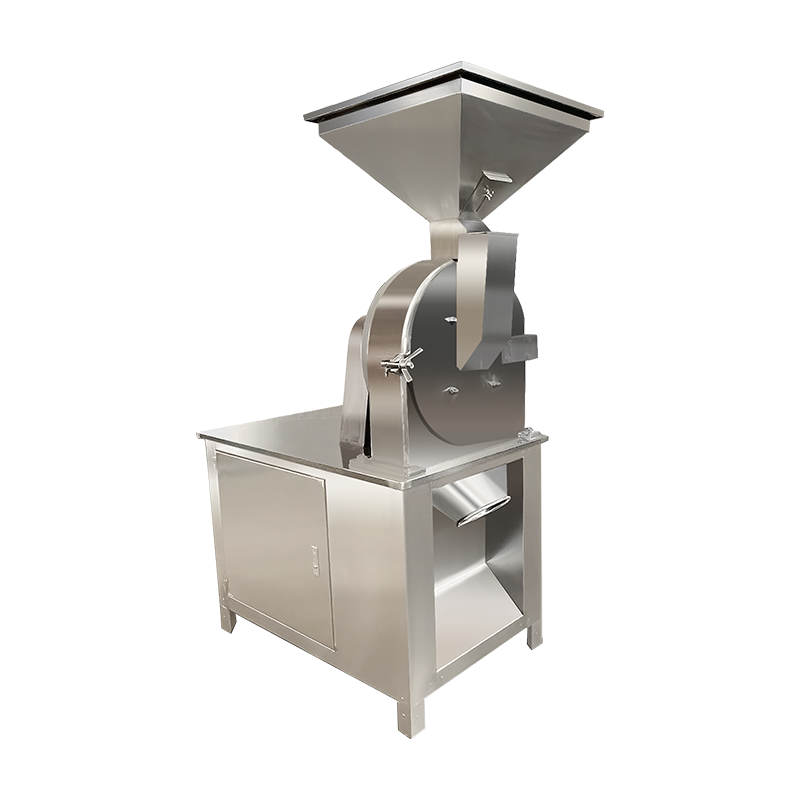
In professionellen Süßwarenherstellungsumgebungen reicht der Polierprozess für Schokoladendragees typischerweise von 45 Minuten bis 3 Stunden pro Charge, abhängig von den Gerätespezifikationen, Produkteigenschaften und der gewünschten Endqualität. Dieser Zeitplan umfasst den gesamten Polierzyklus, einschließlich der Vorbereitung, der aktiven Polierphasen und der Qualitätsüberprüfungsphasen. Für Operationen mit erweiterten Funktionen Poliermaschine für Schokolade und Süßigkeiten Systeme kann der Prozess erheblich rationalisiert werden und gleichzeitig außergewöhnliche Finish-Standards beibehalten werden.
Die Schwankungen in der Dauer sind auf grundlegende Unterschiede in der Produktgeometrie, der Beschichtungsdicke, den Umgebungsbedingungen und der verwendeten spezifischen Poliermethode zurückzuführen. Runde und kugelförmige Dragees lassen sich aufgrund des gleichmäßigeren Oberflächenkontakts mit Poliermitteln im Allgemeinen schneller polieren als unregelmäßige Formen. Ebenso erfordern Produkte mit dünneren Schokoladenbeschichtungen im Vergleich zu stark beschichteten Kernen weniger Polierzeit, da das Verhältnis von Oberfläche zu Volumen einen Einfluss darauf hat, wie schnell das Poliermedium den gewünschten Glanz erzeugen kann.
Faktoren, die die Polierdauer beeinflussen
Gerätespezifikationen und Leistungsparameter
Die technischen Spezifikationen Ihrer Polierausrüstung stehen in direktem Zusammenhang mit der Bearbeitungszeit. Moderne Poliermaschinen verfügen über Trommeldurchmesser von 600 mm bis 1500 mm, wobei die Rotationsgeschwindigkeiten typischerweise dazwischen liegen 28 und 32 Umdrehungen pro Minute für optimale Polierwirkung. Maschinen, die mit Antrieben mit variabler Frequenz ausgestattet sind, ermöglichen es dem Bediener, die Rotationsgeschwindigkeit während des Polierzyklus dynamisch anzupassen, wodurch die Gesamtbearbeitungszeit im Vergleich zu Einheiten mit fester Geschwindigkeit um 15–20 % verkürzt werden kann.
Ein weiterer kritischer Zeitfaktor ist die Heizleistung. Systeme mit höherer Heizleistung (2–3 kW) können eine konstante Trommeltemperatur zwischen 20–25 °C effektiver aufrechterhalten und so Temperaturschwankungen verhindern, die Polierzyklen häufig verlängern. Fortschrittliche Modelle verfügen über zwei Heizelemente mit unabhängigen Steuerungen und ermöglichen schnelle Temperaturanpassungen für unterschiedliche Schokoladenrezepturen, ohne den Produktionsfluss zu unterbrechen.
Produkteigenschaften und Geometrie
Die physikalischen Eigenschaften der zu polierenden Dragees haben einen erheblichen Einfluss auf die Verarbeitungsdauer. Zu den Standardproduktkategorien und ihren typischen Polierzeiträumen gehören:
- Runde kugelförmige Dragees (8–12 mm Durchmesser): 45–75 Minuten für Hochglanz-Finish
- Oblate oder linsenförmige Produkte: 60–90 Minuten aufgrund der flachen Oberfläche
- Zylindrische oder säulenförmige Formen: 90–120 Minuten, erfordern spezielle Polierprotokolle
- Unregelmäßige oder facettenreiche Formen: 120–180 Minuten für vollständige Oberflächenabdeckung
- Mit Aluminiumfolie umwickelte zylindrische Pralinen: 30–45 Minuten für Folienkomprimierung und Glanzverstärkung
Berechnungen des Verhältnisses von Oberfläche zu Masse zeigen, dass kleinere Dragees (unter 10 mm) effizienter polieren als größere Einheiten, da sich das Poliermittel gleichmäßiger über die Gesamtoberfläche verteilt. Bei sehr kleinen Produkten (unter 5 mm) ist jedoch möglicherweise eine reduzierte Trommelgeschwindigkeit erforderlich, um eine Aggregation zu verhindern, was die Verarbeitungszeiten um 10–15 % verlängern kann.
Umwelt- und atmosphärische Bedingungen
Umgebungstemperatur und Luftfeuchtigkeit führen zu messbaren Unterschieden in der Polierdauer. Zu den optimalen Umgebungsbedingungen für das Polieren von Schokolade gehören:
- Umgebungstemperatur: 18–22 °C (64–72 °F)
- Relative Luftfeuchtigkeit: 50-55 %
- Luftzirkulation: Kontrolliert, um Staubverschmutzung zu verhindern
Wenn die Umgebungsfeuchtigkeit 60 % übersteigt, können sich die Polierzeiten um 20–30 % verlängern, da Feuchtigkeit den Kristallisationsprozess stört, der die glänzende Oberfläche erzeugt. Umgekehrt können extrem trockene Bedingungen (unter 40 % Luftfeuchtigkeit) zu einer schnellen Trocknung führen, die eine ordnungsgemäße Verteilung des Poliermittels verhindert und langsamere Verarbeitungsgeschwindigkeiten und längere Zyklen erforderlich macht.
Die Wissenschaft hinter der Bildung von Hochglanzoberflächen
Kristallisationsdynamik und Oberflächenverfeinerung
Um ein Hochglanzfinish auf Schokoladendragees zu erzielen, muss die Kristallisation der Kakaobutter auf mikroskopischer Ebene manipuliert werden. Durch den Poliervorgang entsteht mechanische Reibung, die kontrollierte Wärme erzeugt (ca. 28–32 °C an der Produktoberfläche), die den Schokoladenüberzug vorübergehend weich macht. Während sich die Trommel weiter dreht und kühle Luft zirkuliert, rekristallisiert die Oberfläche in die stabile polymorphe Form V, die das charakteristische glänzende Aussehen erzeugt.
Dieser Temperaturwechsel findet während des gesamten Polierzyklus wiederholt statt, wobei jede Wiederholung die Oberflächenstruktur verfeinert. Untersuchungen deuten darauf hin Für eine optimale Glanzentwicklung sind 15–25 vollständige Thermozyklen erforderlich , was erklärt, warum der Prozess nicht beschleunigt werden kann. Der Versuch, den Zyklus durch übermäßiges Erhitzen oder aggressive mechanische Einwirkung zu beschleunigen, führt zu Oberflächenfehlern, Fettausblühungen oder einer ungleichmäßigen Glanzverteilung, die eine erneute Aufbereitung erforderlich machen.
Anwendungsprotokolle für Poliermittel
Die Anwendung von Poliermitteln erfolgt nach genauen Zeitplänen, die je nach Produkttyp und gewünschter Finish-Intensität variieren. Zu den gängigen Poliermitteln und deren Anwendungszeitpunkten gehören:
| Poliermittel | Bewerbungsphase | Dauer | Ergebnis |
| Gummi Arabicum-Lösung (2-3%) | Endgültige Fertigstellung | 15-20 Minuten | Hochglänzende Schutzversiegelung |
| Bienenwachs-Carnauba-Mischung | Zwischenpolieren | 25-35 Minuten | Tiefer Glanz mit Haltbarkeit |
| Glasur auf Schellackbasis | Endgültige Versiegelung | 10-15 Minuten | Maximaler Glanz und Schutz |
| Natürliches Polieren (ohne Zusatzstoffe) | Erweiterter Prozess | 120-180 Minuten | Dezenter Glanz, minimale Bearbeitung |
Der Zeitpunkt der Agentenanwendung ist entscheidend. Eine vorzeitige Anwendung von Versiegelungsmitteln kann zu Oberflächenfehlern führen, während eine verspätete Anwendung zu einer unzureichenden Haftung führen kann. Erfahrene Bediener tragen Poliermittel typischerweise in drei Schritten auf: anfängliche Oberflächenvorbereitung (20 % der Gesamtzeit), erstes Polieren (50 % der Gesamtzeit) und abschließende Glanzentwicklung (30 % der Gesamtzeit).
Optimierung der Polierzeit durch Prozesskontrolle
Temperaturmanagementstrategien
Eine wirksame Temperaturkontrolle ist der wichtigste Faktor zur Verkürzung der Polierdauer ohne Qualitätseinbußen. Fortschrittliche Poliersysteme nutzen eine Mehrzonen-Temperaturregelung, die es verschiedenen Trommelabschnitten ermöglicht, unterschiedliche Wärmeprofile aufrechtzuerhalten. Diese Fähigkeit ermöglicht die gleichzeitige Bearbeitung von Produkten in verschiedenen Phasen des Polierzyklus, wodurch die Gesamtchargenzeit um bis zu 25 % verkürzt wird.
Der optimale Temperaturverlauf während eines standardmäßigen 90-minütigen Polierzyklus folgt diesem Muster:
- Anfangsphase (0–15 Minuten): Umgebungstemperatur (20–22 °C), um eine Anpassung der Oberfläche zu ermöglichen
- Aufwärmphase (15–30 Minuten): Allmähliche Erhöhung auf 24–26 °C, um die Oberflächenerweichung zu aktivieren
- Aktive Polierphase (30–60 Minuten): Wartung bei 28–30 °C mit periodischen Abkühlintervallen
- Glanzentwicklungsphase (60–75 Minuten): Kontrollierte Abkühlung auf 22–24 °C zur Stabilisierung der Kristallisation
- Endgültige Abbindephase (75–90 Minuten): Rückkehr zur Umgebungstemperatur zur Produktstabilisierung
Anpassungen der Trommelgeschwindigkeit und -neigung
Trommelneigungswinkel zwischen 15° und 45° wirken sich erheblich auf die Produktbewegungsmuster und die Poliereffizienz aus. Steilere Winkel (35–45°) erzeugen eine stärkere Kaskadenwirkung, die die Kontaktierung der Oberfläche mit Poliermitteln erhöht und möglicherweise die Bearbeitungszeit für runde Produkte um 10–15 % verkürzt. Flachere Winkel (15–25°) erweisen sich jedoch als wirksamer bei unregelmäßigen Formen, die eine sanftere Handhabung erfordern, um Oberflächenschäden zu vermeiden.
Protokolle mit variabler Geschwindigkeit optimieren die Verarbeitungszeit weiter. Das Beginnen mit langsameren Geschwindigkeiten (20–25 U/min) während der ersten Beschichtungsphasen verhindert Produktschäden, während die Erhöhung auf optimale Poliergeschwindigkeiten (30–32 U/min) während der Hauptphase die Effizienz der Oberflächenverfeinerung maximiert. Einige fortschrittliche Systeme verfügen über Rückwärtsrotationsfunktionen, die Totzonen beseitigen und ein gleichmäßiges Polieren gewährleisten. Dadurch wird die Gesamtzykluszeit verkürzt, indem eine gleichmäßige Freilegung aller Produktoberflächen gewährleistet wird.
Produktionsplanung und Chargenplanung
Berechnung der täglichen Produktionskapazität
Das Verständnis der genauen Polierzeitanforderungen ermöglicht eine genaue Produktionsplanung und Kapazitätsberechnungen. Eine Standard-Poliermaschine der PGJ-Serie mit 1000 mm Trommeldurchmesser und einer Chargenkapazität von 50–70 kg kann in der Regel fertig werden 4-6 Chargen pro 8-Stunden-Schicht bei der Verarbeitung von Standard-Runddragees mit 60-minütigen Polierzyklen.
Produktionsleiter sollten bei der Planung diese Zeitkomponenten berücksichtigen:
- Laden und Vorbereiten: 5–8 Minuten pro Charge
- Aktiver Poliervorgang: 45–120 Minuten (produktabhängig)
- Qualitätsprüfung und -verifizierung: 3-5 Minuten
- Entladen und Transfer: 5-7 Minuten
- Gerätereinigung zwischen den Chargen: 8–12 Minuten (bei Produkt- oder Farbwechsel)
Diese Berechnungen zeigen, dass die Gesamtzykluszeit pro Charge zwischen 66 und 152 Minuten liegt, was die Bedeutung der Produktgruppierung und Sequenzoptimierung unterstreicht. Durch den aufeinanderfolgenden Einsatz ähnlicher Produkte entfällt die Reinigungszeit zwischen den Chargen, wodurch der tägliche Durchsatz effektiv um 15–20 % erhöht wird.
Mehrstufige Produktionslinienintegration
Moderne Süßwarenbetriebe integrieren Poliermaschinen in kontinuierliche Produktionslinien, bei denen die zeitliche Synchronisierung von entscheidender Bedeutung ist. Eine typische integrierte Linie umfasst Beschichtungsstationen, Kühltunnel und Poliereinheiten, die nacheinander angeordnet sind. Die Polierstation muss mit der vorgeschalteten Beschichtungskapazität Schritt halten, die je nach Linienkonfiguration typischerweise zwischen 100 und 500 kg pro Stunde liegt.
Um Engpässe zu vermeiden, setzen viele Betriebe mehrere parallel arbeitende Poliermaschinen ein, wobei jede Einheit bestimmte Produkttypen oder Oberflächenanforderungen bearbeitet. Dieser parallele Verarbeitungsansatz ermöglicht es der Gesamtlinie, einen kontinuierlichen Fluss aufrechtzuerhalten, während einzelne Chargen die präzise Polierzeit erhalten, die für Qualitätsstandards erforderlich ist. Beispielsweise könnten in einer Produktionslinie mit einer Leistung von 300 kg/Stunde drei Poliermaschinen zum Einsatz kommen, die jeweils 100-kg-Chargen in gestaffelten 90-Minuten-Zyklen verarbeiten und so eine kontinuierliche Produktion bei gleichzeitig optimaler Polierdauer gewährleisten.
Qualitätsbewertung und Endvalidierung
Objektive Glanzmessstandards
Um festzustellen, wann der Poliervorgang abgeschlossen ist, ist eine objektive Messung und keine subjektive visuelle Beurteilung erforderlich. Bei der Glanzmessung nach Industriestandard kommen Glanzmessgeräte mit 60-Grad-Geometrie zum Einsatz, die das Oberflächenreflexionsvermögen quantifizieren. Hochglänzende Schokoladenoberflächen liegen typischerweise dazwischen 85-95 Glanzeinheiten (GU) bei 60 Grad, während Premium-Spiegeloberflächen 95 GU überschreiten können.
Echtzeit-Glanzüberwachungssysteme, die in moderne Polieranlagen integriert sind, können automatisch erkennen, wann Produkte die Zielspezifikationen erreichen, und so sowohl eine Unterbearbeitung (unzureichender Glanz) als auch eine Überbearbeitung (mögliche Oberflächenschäden oder Fettausblühungen) verhindern. Diese Systeme reduzieren Qualitätsschwankungen und beseitigen die Unsicherheit, die Bediener oft dazu verleitet, Polierzyklen unnötig zu verlängern.
Visuelle und taktile Qualitätsindikatoren
Während die instrumentelle Messung für Präzision sorgt, erkennt erfahrenes Qualitätskontrollpersonal spezifische visuelle Hinweise, die auf einen optimalen Polierabschluss hinweisen:
- Gleichmäßige Oberflächenreflexion ohne Streifen oder Flecken
- Keine sichtbaren Poliermittelrückstände oder Staubanziehung
- Gleichbleibende Farbtiefe auf allen Produktoberflächen
- Glatte taktile Oberfläche ohne Klebrigkeit oder Rauheit
- Stabile Produkttemperatur zeigt die abgeschlossene Kristallisation an
Produkte, die diese Kriterien nach der berechneten Polierdauer erfüllen, können sicher ausgeschleust werden, während Produkte, die Mängel aufweisen, möglicherweise eine längere Verarbeitung oder die Identifizierung von Prozessparameterabweichungen erfordern.
Fehlerbehebung bei längeren Polierzeiten
Häufige Ursachen für Prozessverzögerungen
Wenn Polierzyklen den erwarteten Zeitrahmen ständig überschreiten, deckt eine systematische Untersuchung dieser Faktoren in der Regel die Grundursache auf:
Probleme mit der Beschichtungsqualität: Schokoladenüberzüge mit falscher Temperierung oder falschem Fettgehalt können sich nicht polieren lassen, was 30–50 % zusätzliche Verarbeitungszeit erfordert. Durch die Überprüfung der Temperierung vor der Beschichtung wird dieses Problem vermieden.
Fehler bei der Umweltkontrolle: Eine unzureichende Klimatisierung im Polierbereich verlängert die Bearbeitungszeit, da die Ausrüstung Schwierigkeiten hat, optimale thermische Bedingungen aufrechtzuerhalten. Durch die Installation spezieller HVAC-Systeme für Polierzonen werden die Zykluszeiten in der Regel um 15–25 % verkürzt.
Wartungsstatus der Ausrüstung: Abgenutzte Trommeloberflächen, ineffiziente Heizelemente oder verstopfte Luftzirkulationssysteme verringern die Poliereffizienz. Zu den regelmäßigen Wartungsplänen sollte die Nachbearbeitung der Trommeloberfläche alle 12–18 Monate und die vierteljährliche Inspektion des Heizelements gehören.
Produktüberladung: Das Überschreiten der empfohlenen Chargenkapazitäten (normalerweise 45–90 kg für 1000-mm-Fässer) führt zu einer ungleichmäßigen Polierwirkung, verlängert die Verarbeitungszeit und verringert gleichzeitig die Qualität. Die Einhaltung vorgegebener Ladegewichte gewährleistet eine optimale Leistung.
Techniken zur Prozessbeschleunigung
Wenn Produktionsanforderungen kürzere Polierzeiten erfordern, können diese validierten Techniken die Verarbeitung ohne inakzeptable Qualitätseinbußen beschleunigen:
Laden vorkonditionierter Produkte: Indem die Produkte vor dem Polieren auf Umgebungstemperatur gebracht werden, entfallen anfängliche thermische Anpassungsphasen, wodurch 10–15 Minuten pro Charge eingespart werden.
Optimierte Poliermittelkonzentrationen: Durch die Verwendung etwas höherer Konzentrationen von Gummi arabicum oder speziellen Schnellpoliturformulierungen kann die endgültige Glanzzeit um 20–30 % verkürzt werden, allerdings müssen Kostenerwägungen berücksichtigt werden.
Verbesserte Luftzirkulation: Durch die Aufrüstung der Gebläsesysteme, die einen um 25–30 % erhöhten Luftstrom bieten, wird die Oberflächentrocknung und Kristallisation beschleunigt, was besonders in Umgebungen mit hoher Luftfeuchtigkeit von Vorteil ist.
Automatisierte Parametersteuerung: SPS-basierte Steuerungssysteme, die Temperatur und Geschwindigkeit basierend auf Echtzeit-Produktrückmeldungen automatisch anpassen, verhindern die konservative Überverarbeitung, die bei manueller Bedienung häufig auftritt.
Geräteauswahl für zeiteffiziente Abläufe
Anpassung der Maschinenspezifikationen an die Produktionsanforderungen
Bei der Auswahl der geeigneten Polierausrüstung geht es darum, die Verarbeitungszeitkapazitäten mit den Anforderungen an das Produktionsvolumen in Einklang zu bringen. Zu den wichtigsten Auswahlkriterien gehören:
| Trommeldurchmesser | Chargenkapazität | Typische Zykluszeit | Tagesleistung (8 Std.) |
| 600mm | 15 kg | 45-60 Min | 120-180 kg |
| 800mm | 30-50 kg | 50-75 Min | 240-400 kg |
| 1000mm | 50-70 kg | 60-90 Min | 300-500 kg |
| 1250 mm | 120-180 kg | 75-120 Min | 600-900 kg |
Betriebe mit vielfältigen Produktportfolios profitieren von der Verwendung mehrerer Maschinengrößen, was eine Optimierung der Chargengröße für jeden Produkttyp ermöglicht, anstatt alle Produkte durch übergroße Geräte zu zwingen, was die Verarbeitungszeit verlängert.
Erweiterte Funktionen, die die Verarbeitungszeit verkürzen
Modern Poliermaschine für Schokolade und Süßigkeiten Systeme verfügen über Funktionen, die speziell darauf ausgelegt sind, die Polierdauer zu minimieren und gleichzeitig die Oberflächenqualität zu verbessern:
Steuerung des Frequenzumrichters (VFD): Ermöglicht eine präzise Geschwindigkeitsanpassung während des gesamten Polierzyklus, optimiert die mechanische Wirkung für jede Phase und reduziert die Gesamtzeit um 15–20 % im Vergleich zu Systemen mit fester Geschwindigkeit.
Automatisierte Poliermittellieferung: Programmierbare Sprühsysteme tragen Poliermittel in optimalen Abständen und Konzentrationen auf, wodurch Verzögerungen und Inkonsistenzen bei der manuellen Anwendung entfallen, die die Verarbeitungszeit verlängern.
Integrierte Temperaturprofilierung: Die Mehrzonenheizung mit unabhängigen Steuerungen ermöglicht die gleichzeitige Verarbeitung von Produkten in verschiedenen Polierstufen und sorgt so effektiv für einen kontinuierlichen Fluss innerhalb des Chargensystems.
Trommelschnellwechselsysteme: Durch die Möglichkeit zum Entfernen und Austauschen der Trommel ohne Werkzeug wird die Reinigungs- und Umrüstzeit zwischen den Chargen von 30–45 Minuten auf unter 10 Minuten verkürzt, was die effektive Tageskapazität erheblich verbessert.
Branchen-Benchmarks und Leistungsstandards
Vergleichende Analyse der Verarbeitungseffizienz
Branchendaten zeigen erhebliche Unterschiede in der Poliereffizienz bei verschiedenen Betriebsansätzen. Erstklassige Anlagen erreichen durchschnittliche Polierzykluszeiten von 45-55 Minuten für normale runde Dragees , während durchschnittliche Darsteller in der Regel 75–90 Minuten benötigen, um gleichwertige Ergebnisse zu erzielen. Diese Effizienzlücke von 30–40 % ist in erster Linie auf die Fähigkeiten der Ausrüstung, die Ausgereiftheit der Prozesssteuerung und den Ausbildungsstand der Bediener zurückzuführen.
Zu den wichtigsten Leistungsindikatoren für Poliervorgänge sollten gehören:
- Zykluszeit pro Kilogramm Fertigprodukt
- Qualitätsrate im ersten Durchgang (Prozentsatz, der die Glanzstandards ohne Nachbearbeitung erfüllt)
- Energieverbrauch pro Charge
- Prozentsatz der Geräteauslastung (tatsächliche Produktionszeit vs. verfügbare Zeit)
- Effizienz des Poliermittels (Gramm Mittel pro Kilogramm Produkt)
Betriebe mit der besten Leistung halten Qualitätsraten beim ersten Durchgang über 95 % aufrecht, während Betriebe, die Schwierigkeiten mit der Prozesskontrolle haben, Wiederaufbereitungsraten von 15–25 % verzeichnen können, wodurch sich die Gesamtpolierzeit und der Ressourcenverbrauch proportional erhöhen.
Zukünftige Trends bei der Reduzierung der Polierzeit
Neue Technologien versprechen eine weitere Verkürzung der Polierzykluszeiten bei gleichzeitiger Beibehaltung oder Verbesserung der Oberflächenqualität. Ultraschallunterstützte Poliersysteme, die sich derzeit in einem fortgeschrittenen Entwicklungsstadium befinden, zeigen das Potenzial, die Bearbeitungszeit durch eine verbesserte Oberflächenaktivierung um 40–50 % zu reduzieren. In ähnlicher Weise können fortschrittliche Beschichtungsformulierungen mit verbesserter Kristallisationskinetik eine schnellere Glanzentwicklung ohne mechanische Poliereingriffe ermöglichen.
Automatisierung und Integration künstlicher Intelligenz bieten die unmittelbarsten Möglichkeiten zur Zeitoptimierung. Algorithmen für maschinelles Lernen, die das Erscheinungsbild des Produkts in Echtzeit analysieren und Prozessparameter automatisch anpassen, können die konservativen Sicherheitsmargen, die Bediener normalerweise anwenden, eliminieren und so die Zykluszeiten um 10–15 % verkürzen und gleichzeitig die Konsistenz verbessern.
Praktische Umsetzungsrichtlinien
Festlegung von Standardarbeitsanweisungen
Die Dokumentation präziser Zeitparameter für jeden Produkttyp gewährleistet konsistente Ergebnisse und ermöglicht eine kontinuierliche Verbesserung. Standardarbeitsanweisungen sollten Folgendes festlegen:
Produktspezifische Zeitstandards: Minimale, angestrebte und maximale Polierdauer basierend auf historischen Leistungsdaten und Qualitätsvalidierungsstudien. Diese Standards sollten vierteljährlich überprüft und auf der Grundlage von Prozessverbesserungen oder Formulierungsänderungen aktualisiert werden.
Entscheidungsprotokolle: Klare Kriterien zur Bestimmung, wann die Verarbeitung verlängert, wann Produkte entsorgt und wann Untersuchungen zur Fehlerbehebung eingeleitet werden müssen. Diese Protokolle verhindern willkürliche Zeitverlängerungen, die häufig auftreten, wenn den Bedienern keine klaren Anweisungen vorliegen.
Dokumentationsanforderungen: Erfassung tatsächlicher Zykluszeiten, Umgebungsbedingungen und Qualitätsmessungen