

Wie verbessern industrielle Schokoladenüberzugsanlagen die Konsistenz der Beschichtung?
Die Rolle der Überziehausrüstung in modernen Süßwarenlinien
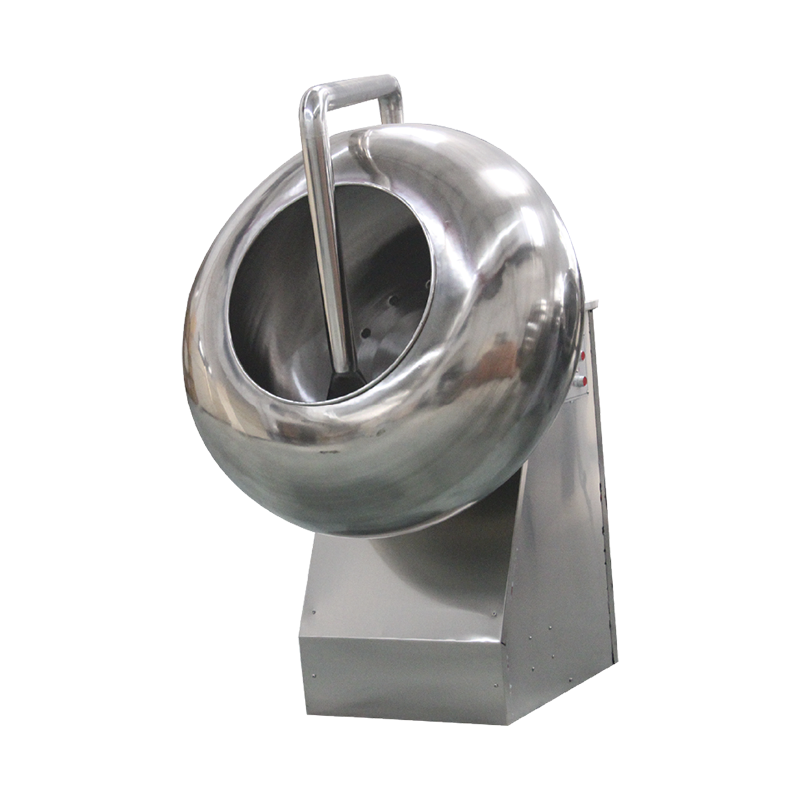
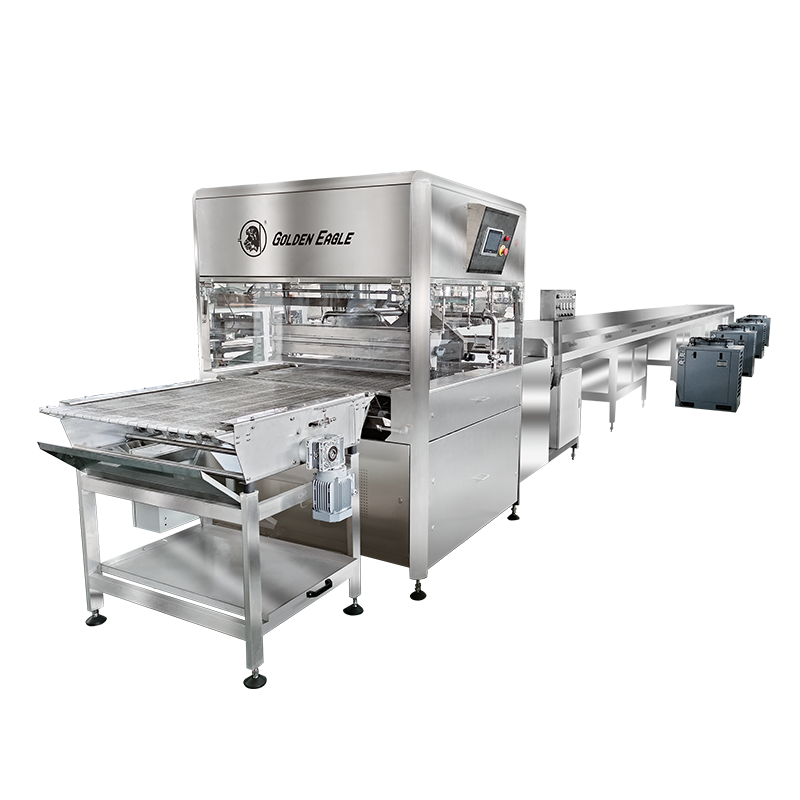
Eine gleichmäßige Schokoladenabdeckung ist eines der größten Probleme bei der Süßwarenherstellung. Ein Keks, eine Waffel, ein Nusscluster oder ein Bonbonkern, der von Hand durch ein Bad geht, nimmt ungleichmäßige Schichten, Lufteinschlüsse und Tropfspuren auf, die sofort im Verkaufsregal sichtbar sind. Dies ist genau das Problem, das a Schokoladenüberzugslinie wurde entwickelt, um zu lösen. Anstatt die Produkte einzeln einzutauchen, befördert ein Überziehgerät die Gegenstände auf einem sich bewegenden Maschenband durch einen Vorhang aus temperierter Schokolade, trägt eine kontrollierte Unterschicht auf und entfernt dann überschüssige Beschichtung mit kalibrierten Luftmessern, bevor das Produkt in einen Kühltunnel gelangt.
Der Produktabstand auf dem Zufuhrband, die Vorhangdurchflussrate und der Luftmesserdruck wirken alle miteinander zusammen, weshalb ein Betrieb, der einfach die größte verfügbare Maschine kauft, ohne diese Einstellungen an das tatsächliche Produkt anzupassen, oft eine schlechtere Konsistenz erhält als eine kleinere, korrekt spezifizierte Linie.
Für Werksleiter, die neue Beschichtungskapazitäten bewerten, geht es bei der Entscheidung selten darum, ob eine Automatisierung erfolgen soll, sondern darum, welche Konfiguration der Überzugsausrüstung zum Produktmix, zum Durchsatzziel und zum bereits vorhandenen Grundriss passt. In diesem Artikel wird aufgeschlüsselt, wie Überziehgeräte mechanisch funktionieren, wie Leistungsdaten in verschiedenen Betriebsmaßstäben typischerweise aussehen und wie man automatisierte Beschichtungen mit manuellen oder halbautomatischen Methoden vergleicht, indem man messbare Kriterien anstelle von Marketingversprechen verwendet. Es deckt auch die Fehlermuster ab, die am häufigsten auftreten, wenn eine Leitung falsch konfiguriert ist, sowie die Wartungsgewohnheiten, die dafür sorgen, dass ein System über Jahre und nicht über Monate im Dauerbetrieb innerhalb der Toleranz läuft.
Süßwaren-, Bäckerei- und Snackhersteller gehen von unterschiedlichen Ausgangspunkten aus an diese Ausrüstung heran. Eine Bäckerei, die einen Beschichtungsschritt zu einer bestehenden Waffel- oder Kekslinie hinzufügt, rüstet in der Regel eine Überziehmaschine auf eine feste Bodenlänge um, während ein Süßwarenhersteller, der eine neue Anlage baut, mehr Freiheit bei der Dimensionierung des Kühltunnels und des Reservoirs im Hinblick auf langfristige Volumenziele hat. Beide Gruppen profitieren davon, wenn sie die gleichen mechanischen Grundlagen durcharbeiten, bevor sie bestimmte Modelle vergleichen.
Wie ein industrieller Schokoladenüberzieher ein Produkt verarbeitet
Auf funktionaler Ebene führt die Überziehausrüstung vier verschiedene Vorgänge nacheinander aus, und jede Stufe hat ihre eigenen Toleranzanforderungen. Es ist wichtig, diese Abfolge zu verstehen, da sich ein Engpass oder eine Fehlausrichtung in einer einzelnen Phase drei Schritte später als Fehler zeigt, was es oft schwierig macht, die Grundursache am fertigen Produkt zu ermitteln.
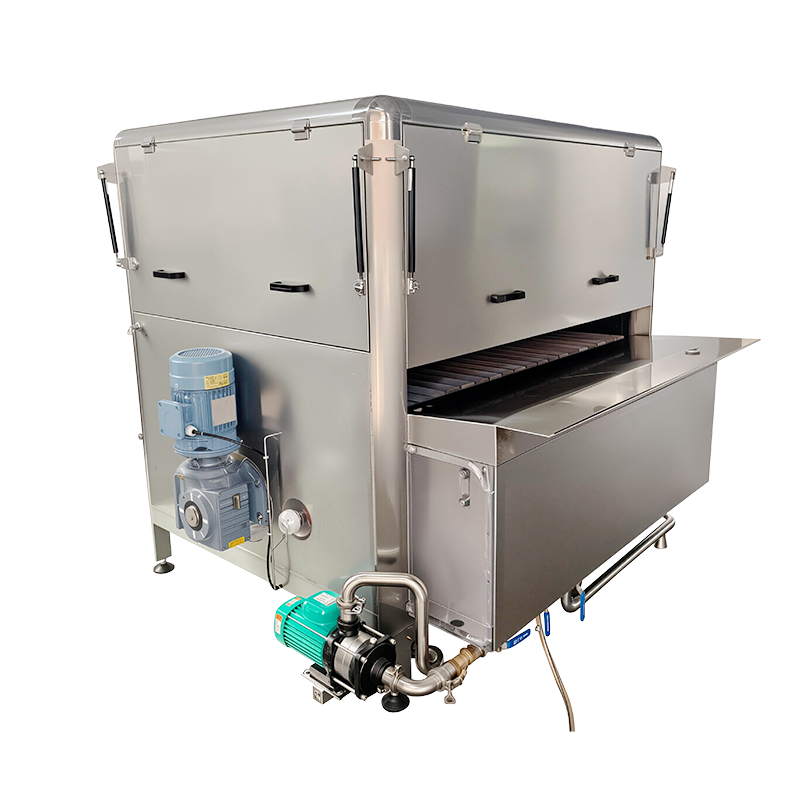
Die Zuführstufe platziert das Produkt in einem festen Abstand auf einem Drahtgeflechtband. Dies ist wichtig, da ein ungleichmäßiger Abstand später dazu führt, dass die Schokolade Brücken zwischen den Artikeln bildet oder Lücken in der Abdeckung hinterlässt. Ein Vorgrundierer (sofern vorhanden) trägt eine dünne Grundschicht auf, damit das Produkt nicht am Netz haftet und die Endschicht eine saubere, versiegelte Unterseite anstelle eines Musters mit Netzstruktur aufweist. Der Hauptüberzugskopf lässt dann einen kontinuierlichen Vorhang aus temperierter Schokolade über das sich bewegende Produkt fallen, wobei die Oberseite und die Seiten vollständig eingetaucht werden. Unmittelbar nach dem Vorhang positionierte Luftmesser entfernen überschüssige Schokolade, indem sie einen kalibrierten Luftdruck über die Bandbreite richten. Dies bestimmt weit mehr als der Vorhang selbst das Gewicht und die Gleichmäßigkeit der endgültigen Beschichtung. Abschließend durchläuft das beschichtete Produkt einen Mehrzonen-Kühltunnel, in dem die Temperatur schrittweise gesenkt wird, um den Glanz zu erhalten und zu brechen, ohne dass es zu Ausblühungen kommt.
Kernkomponenten, die die Beschichtungsqualität bestimmen
Jeder Schokoladenüberzugslinie der SJP-Serie und vergleichbare Industriesysteme verfügen über einen gemeinsamen Satz von Subsystemen, aber die Verarbeitungsqualität und Steuerungspräzision jedes Subsystems ist es, was eine Linie, die enge Toleranzen einhält, von einer Linie unterscheidet, die innerhalb einer einzigen Schicht schwankt.
| Komponente | Primäre Funktion | Typische Toleranzauswirkung |
|---|---|---|
| Temperiereinheit | Behält die Kristallstruktur der Schokoladenmasse bei | Plus oder minus 0,5 Grad Stabilität |
| Vorhangkopf | Sorgt für einen gleichmäßigen Beschichtungsfluss über die gesamte Bandbreite | Gewichtsvarianz über den Quergurt unter 3 Prozent |
| Luftmesserbaugruppe | Reduziert überschüssige Beschichtung auf die gewünschte Dicke | Beschichtungsgewicht in kleinen Schritten einstellbar |
| Mesh-Riemenantrieb | Transportiert Produkte mit konstanter, synchronisierter Geschwindigkeit | Geschwindigkeitsabweichung unter 1 Prozent |
| Kühlung tunnel | Festigt den Belag, ohne Fettausblühungen hervorzurufen | Mehrzonen-Gefällesteuerung |
| Bodenumwälzpumpe | Überschüssige Schokolade wird in den Vorratsbehälter zurückgeführt | Verhindert Ansammlungen und Viskositätsdrift |
Der Temperiereinheit gebührt besondere Aufmerksamkeit, da sie die Einzelkomponente ist, die am meisten für das Erscheinungsbild des fertigen Produkts verantwortlich ist. Zu wenig temperierte Schokolade härtet mit einer matten, streifigen Oberfläche aus und neigt dazu, innerhalb weniger Tage nach dem Verpacken zu blühen, während zu stark temperierte Schokolade im Überziehgerät selbst zu schnell aushärten und den Vorhangkopf verstopfen kann. Systeme mit geschlossener Temperaturrückführung in den Schmelz-, Temperier- und Haltetanks halten einen engeren Betriebsbereich aufrecht als Systeme, die auf manuellen Thermostatprüfungen basieren.
Durchsatz-Benchmarks über Leitungskonfigurationen hinweg
Die Linienkapazität wird normalerweise durch die Bandbreite und die Bandgeschwindigkeit angegeben. Aus betrieblicher Sicht kommt es jedoch auf die Beschichtungsleistung pro Stunde an, da diese bestimmt, ob die Überziehmaschine mit einer vorgeschalteten Auftrags- oder Backlinie Schritt hält. Das folgende Diagramm zeigt häufig genannte Durchsatzbereiche für vier typische Bandbreitenklassen, die in Beschichtungsanwendungen für Süßwaren und Backwaren verwendet werden.
Diese Zahlen variieren je nach Produktdichte, angestrebtem Beschichtungsgewicht und ob die Linie einen Pre-Bottomer-Durchgang durchführt. Daher sollten sie als Planungsbereiche und nicht als garantierte Zahlen für ein bestimmtes Produkt behandelt werden. Eine Anlage zur Beschichtung eines leichten Wafers wird sich am oberen Ende eines Bereichs befinden, während eine dichte Nussgruppe mit einem höheren Zielbeschichtungsgewicht auf derselben Ausrüstung langsamer läuft.
Präzise Temperaturregelung über einen Produktionszyklus hinweg
Einer der am häufigsten übersehenen Leistungsindikatoren ist, wie gut eine Linie die Schokoladentemperatur hält, während sie über eine Acht-Stunden-Schicht ununterbrochen läuft. Große Temperaturschwankungen bei langen Läufen sind eine häufige Ursache für zeitweise auftretende Glanz- und Ausblühungsprobleme, die schwer zu diagnostizieren sind, da sie nicht bei jeder Charge auftreten.
Systeme mit geschlossenem Regelkreis, die die Badtemperatur kontinuierlich messen und Heizelemente in kleinen Schritten anpassen, haben ein viel engeres Band als Leitungen, die auf regelmäßigen manuellen Überprüfungen basieren. Dies ist vor allem bei längeren Läufen von Bedeutung, da eine Linie, die sich über mehrere Stunden hinweg um nur eineinhalb Grad verschiebt, ein Produkt von richtig temperiert zu merklich untertemperiert verändern kann, ohne dass es einen einzigen offensichtlichen Auslösepunkt gibt.
Betriebshinweis: Temperaturprotokolle, die separat von der Temperiereinheit und dem Überzugsbad gezogen werden, sind für die Fehlerbehebung nützlicher als ein einzelner kombinierter Messwert, da die beiden Zonen unabhängig voneinander abweichen können, wenn eine Umwälzpumpe für das Tankvolumen zu klein dimensioniert ist.
Überziehlinie vs. manuelle Beschichtung: Ein strukturierter Vergleich
Hersteller, die von Handtauch- oder Kleinchargentanks auf eine kontinuierliche Linie umsteigen, wägen in der Regel fünf praktische Faktoren ab und nicht nur eine einzige Kostenzahl. Der Radarvergleich unten bewertet automatisierte Beschichtungsgeräte im Vergleich zu manuellen Beschichtungen auf einer relativen Skala, basierend auf häufig gemeldeten Betriebsergebnissen.
Das Muster, das sich immer wieder zeigt, ist, dass die manuelle Beschichtung nur dann einen Vorteil hat, wenn die Anschaffungskosten niedrig sind und bei sehr kleinen Chargen oder hochgradig kundenspezifischen Artikeln die Flexibilität bei der Einrichtung gegeben ist. In jeder anderen Hinsicht, einschließlich der Konsistenz der Beschichtungsdicke und der Menge, die ein einzelner Bediener pro Stunde verarbeiten kann, schneiden automatisierte Geräte deutlich besser ab. Aus diesem Grund besteht die Tendenz, dass manuelles Eintauchen in handwerklichen oder sehr geringen Mengen weiterhin durchgeführt wird, während Betriebe, die mehr als ein paar hundert Kilogramm pro Schicht produzieren, in der Regel feststellen, dass allein die Arbeitskosten und die Fehlerquote eine Produktionslinie rechtfertigen. Die Lücke vergrößert sich noch, wenn die Kosten für Verpackung und Nacharbeit berücksichtigt werden, da eine inkonsistente manuelle Beschichtung tendenziell zu einer höheren Rate an Artikeln führt, die überarbeitet oder herabgestuft werden müssen, bevor sie in die Einzelhandelsverpackung gelangen.
Passende Gerätespezifikationen für Ihre Produktlinie
Bei der Wahl einer Überziehkonfiguration geht es darum, einige wenige Spezifikationen an das tatsächlich zu beschichtende Produkt anzupassen, und nicht einfach die größte verfügbare Maschine auszuwählen. Die folgenden Faktoren haben tendenziell den größten Einfluss auf die endgültige Entscheidung.
- Riemenbreite im Verhältnis zur Produktfläche und erforderlicher Spurabstand, um Schokoladenbrücken zwischen den Artikeln zu vermeiden
- Ob ein Vorbodenbelag erforderlich ist, hängt davon ab, ob das Produkt sonst an einem blanken Maschenband kleben würde
- Kühltunnellänge im Verhältnis zur Bandgeschwindigkeit, da zu kleine Tunnel das Produkt am Auslauf nur teilweise aushärten lassen
- Reservoirkapazität und Rezirkulationspumpendimensionierung im Verhältnis zum täglichen Produktionsvolumen
- Verfügbare Bodenlänge, da Überziehlinien mit integriertem Kühltunnel deutlich länger laufen können als der Überziehkopf allein
Betriebe, die gemischte Produkttypen auf derselben Linie betreiben, sollten auch abwägen, wie schnell das Beschichtungsgewicht und die Bandgeschwindigkeit zwischen den Läufen angepasst werden können, da häufige Umstellungen auf einer Linie, die für eine einzige feste Einstellung ausgelegt ist, Ausfallzeiten verursachen, die den Durchsatzvorteil, für den die Ausrüstung ursprünglich gekauft wurde, zunichte machen.
Es lohnt sich auch, zukünftiges Volumenwachstum einzuplanen, anstatt sich ausschließlich an der aktuellen Produktion zu orientieren. Das spätere Hinzufügen eines zweiten Überzugs, wenn bei der ursprünglichen Installation weder Bodenfläche noch Versorgungsanschlüsse berücksichtigt wurden, ist in der Regel weitaus störender und kostspieliger als die Festlegung eines etwas größeren Reservoirs oder eines modularen Tunnelabschnitts im Voraus. Durch die Überprüfung der Versorgungsanforderungen, einschließlich der Druckluftkapazität für die Luftmesser und der Kühllast für den Kühltunnel, zusammen mit den mechanischen Spezifikationen wird eine häufige Lücke vermieden, bei der die Überziehmaschine selbst die richtige Größe hat, die unterstützende Anlageninfrastruktur jedoch nicht.
Wartungspraktiken, die die Lebensdauer verlängern
Überziehgeräte arbeiten kontinuierlich mit einem Lebensmittelprodukt, das bei Kontakt mit kühlen Oberflächen erstarrt, was bedeutet, dass sich die Wartungsroutinen etwas von denen von Allzweck-Produktionsmaschinen unterscheiden. Drei Bereiche sind in der Regel für die meisten ungeplanten Ausfallzeiten verantwortlich.
| Wartungsbereich | Empfohlene Häufigkeit | Fehlermodus, wenn übersprungen |
|---|---|---|
| Reinigen und Spannen des Maschenbandes | Täglich bis wöchentlich | Schokolade buildup causing belt tracking issues |
| Inspektion der Luftmesserdüse | Wöchentlich | Ungleichmäßiges Beschichtungsgewicht über die Bandbreite |
| Entkalkung des Temperiertanks | Monatlich | Reduzierte Wärmeübertragung und Temperaturdrift |
| Kühlung tunnel coil check | Vierteljährlich | Unzureichende Abbindezeit führt zu weichem Produktauslauf |
Reinigungspläne sind bei Schokolade von größerer Bedeutung als bei vielen anderen Überzugsmedien, da das über Nacht im Behälter verbleibende Restprodukt mit einer anderen Fettstruktur als frisch temperierte Schokolade rekristallisiert und das erneute Einbringen in das Bad am nächsten Morgen ohne ordnungsgemäßes erneutes Temperieren eine häufige, vermeidbare Ursache für Oberflächenausblühungen bei den ersten Chargen einer neuen Schicht ist.
Durch das Führen eines schriftlichen Protokolls über Düseninspektionen, Riemenspannungsprüfungen und Tankentkalkungstermine lässt sich auch ein langsamer Leistungsabfall viel einfacher erkennen, bevor es zu einem vollständigen Stillstand kommt. Viele ungeplante Ausfallzeiten bei Beschichtungsgeräten sind auf ein einmal übersprungenes und nie wieder eingeholtes Wartungsintervall zurückzuführen und nicht auf einen plötzlichen Komponentenausfall. Aus diesem Grund bringt eine einfache wiederkehrende Checkliste tendenziell eine größere Rendite als jedes einzelne Diagnosegerät.
Produktkategorien, die am meisten vom Überziehen profitieren
Nicht jedes beschichtete Produkt benötigt eine vollständige kontinuierliche Linie, aber eine Vielzahl von Kategorien erreichen eine Volumenschwelle, bei der Überzugsgeräte die praktischere Wahl gegenüber dem manuellen Eintauchen oder Schwenken sind. Die folgenden Kategorien sind die häufigsten Kandidaten für eine spezielle Überziehmaschine.
- Waffeln, Kekse und Kekse, bei denen eine gleichmäßige Bodenversiegelung verhindert, dass der Boden unbeschichtet bleibt oder an einem blanken Maschenband kleben bleibt
- Nusscluster und Müsliriegel, die ein höheres Beschichtungsgewicht erfordern und von einer präzisen Luftmessersteuerung profitieren, um eine Ansammlung an unregelmäßigen Formen zu vermeiden
- Getrocknete Früchte und Studentenfutterstücke, bei denen die kleine Stückgröße das manuelle Eintauchen im Verhältnis zur Leistung arbeitsintensiv macht
- Eisriegel und gefrorene Neuheiten, die einen schnellen Vorhangdurchlauf benötigen, bevor das Produkt auf dem Band weich wird
- Bonbonkerne und Pralinen, bei denen eine gleichmäßige Schalendicke sowohl das Aussehen als auch die Haltbarkeit beeinflusst
Jede dieser Kategorien stellt unterschiedliche Anforderungen an dieselben Kernsubsysteme. Bei einer Linie für gefrorene Neuheiten beispielsweise legen die Geschwindigkeit des Vorhangs und eine kurze Abbindezeit Vorrang vor der Behälterkapazität, während bei einer Nuss-Cluster-Linie der Luftmesserbereich Vorrang hat, da die Produkte selbst unregelmäßig und dicht sind. Durch die Überprüfung, in welche Kategorie eine Anlage fällt, bevor die Bandbreite oder Tunnellänge angegeben wird, bleibt das Gespräch über die Gerätedimensionierung auf dem tatsächlichen Produkt und nicht auf allgemeinen Zahlen basieren.
Häufige Beschichtungsfehler und ihre Ursachen
Die meisten Qualitätsprobleme, die auf Überziehgeräte zurückzuführen sind, lassen sich auf eine kleine Anzahl wiederkehrender Muster zurückführen. Das Erkennen, welches Subsystem für einen bestimmten Fehler verantwortlich ist, verkürzt die Fehlerbehebungszeit erheblich, da Bediener sonst dazu neigen, zuerst die falsche Steuerung einzustellen.
| Defekt | Wahrscheinliche Ursache | Zu prüfendes Subsystem |
|---|---|---|
| Ungleichmäßige Beschichtungsdicke über die Bandbreite | Falsch ausgerichtete oder teilweise verstopfte Luftmesserdüsen | Luftmesserbaugruppe |
| Mattes oder streifiges Oberflächenfinish | Schokolade out of temper before reaching the curtain | Temperiereinheit |
| Blanker oder freiliegender Untergrund auf dem fertigen Produkt | Fehlender oder falsch eingestellter Pre-Bottomer-Pass | Vorboden |
| Produkt klebt am Auslauf zusammen | Unzureichende Verweilzeit im Kühltunnel | Kühlung tunnel length or belt speed |
| Schokolade pooling around product base | Überschüssiger Vorhangstrom im Verhältnis zum Luftmesserdruck | Vorhangkopf and air knife balance |
Da diese Mängel häufig nur sporadisch und nicht an jeder Einheit auftreten, ist die Verfolgung, welche Schicht, welcher Produkttyp oder welche Umgebungsbedingungen mit dem Problem zusammenhängen, in der Regel produktiver als die reaktive Anpassung der Maschine nach einer einzelnen gemeldeten Charge. Insbesondere die Umgebungsfeuchtigkeit und die Anlagentemperatur können die Leistung des Kühltunnels beeinträchtigen, selbst wenn alle internen Einstellungen gleich bleiben. Aus diesem Grund protokollieren einige Einrichtungen während der saisonalen Übergänge neben den Produktqualitätsprüfungen auch die Raumbedingungen.
Häufig gestellte Fragen
F1: Was ist der Unterschied zwischen einer Überziehmaschine und einer Tauchmaschine?
Eine Tauchmaschine taucht typischerweise einzelne Artikel in ein statisches oder leicht bewegtes Schokoladenbad, während ein Überziehgerät ein kontinuierliches System ist, bei dem sich das Produkt unter einem Schokoladenvorhang auf einem Maschenband bewegt, gefolgt von einem Luftmessertrimmen und einem speziellen Kühltunnel. Überziehmaschinen sind für die kontinuierliche Produktion großer Mengen konzipiert, während Tauchgeräte für kleinere oder handwerklichere Auflagen geeignet sind.
F2: Wie wird die Beschichtungsdicke auf einer Überziehlinie gesteuert?
Die Beschichtungsdicke wird in erster Linie durch den Luftmesserdruck und -winkel und nicht durch den Vorhangstrom selbst eingestellt. Der Vorhang trägt eine vollständige überschüssige Schicht auf, und die Luftmesser blasen den Überschuss ab, um eine Zieldicke zu hinterlassen, die normalerweise in kleinen Schritten fein abgestimmt werden kann, um den Anforderungen an das Produktgewicht gerecht zu werden.
F3: Was verursacht Schokoladenausblühungen auf umhüllten Produkten?
Die Blüte wird am häufigsten durch unsachgemäße Temperierung, Temperaturschwankungen während des Abkühlens oder die Lagerung des fertigen Produkts unter schwankenden warmen und kühlen Bedingungen nach dem Verpacken verursacht. Es erscheint als mattgrauer oder weißer Oberflächenfilm und stellt zwar kein Lebensmittelsicherheitsproblem dar, wird aber als Qualitätsmangel behandelt, da es das Aussehen und die Textur beeinträchtigt.
F4: Kann eine Überziehlinie mehrere Produkttypen verarbeiten?
Die meisten Linien können eine Reihe von Produktformen und -größen innerhalb der Grenzen der Bandbreite und Kühltunnellänge verarbeiten, vorausgesetzt, Beschichtungsgewicht, Bandgeschwindigkeit und Vorbodenlegereinstellungen werden zwischen den Durchgängen angepasst. Betriebe mit sehr unterschiedlichen Produktmischungen sollten die Umrüstzeit bestätigen, bevor sie eine bestimmte Konfiguration auswählen.
F5: Wie lang muss ein Kühltunnel sein?
Die Anforderungen an die Tunnellänge hängen von der Bandgeschwindigkeit und dem angestrebten Überzugsgewicht ab, da dickere Überzüge und höhere Bandgeschwindigkeiten die Zeit verlängern, die die Schokolade benötigt, um vollständig auszuhärten, bevor das Produkt den Auslauf erreicht. Dies wird normalerweise aus der Kombination der benötigten Verweilzeit und der Laufbandgeschwindigkeit der jeweiligen Linie berechnet.