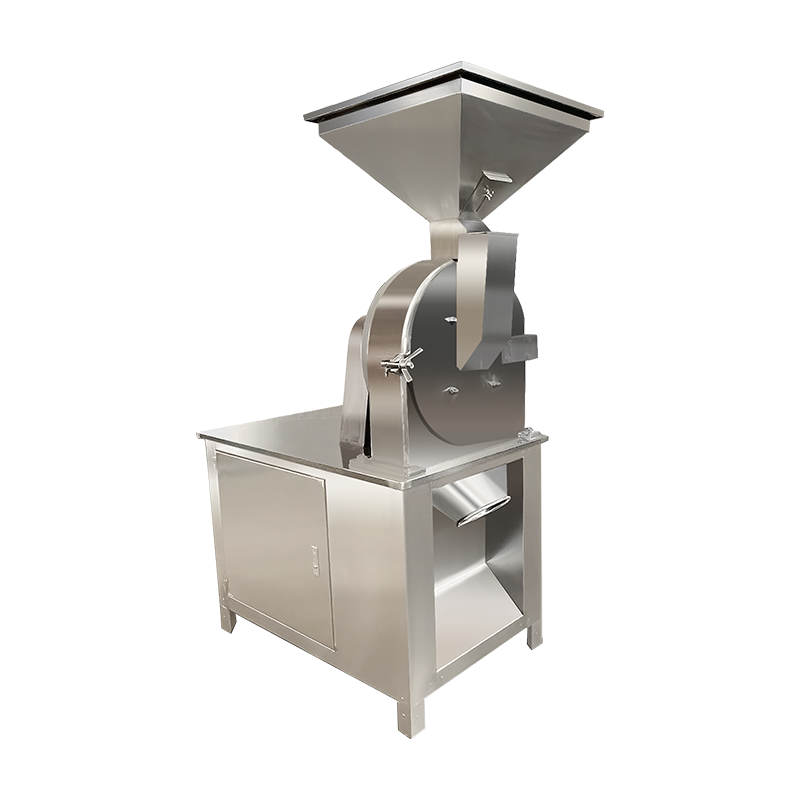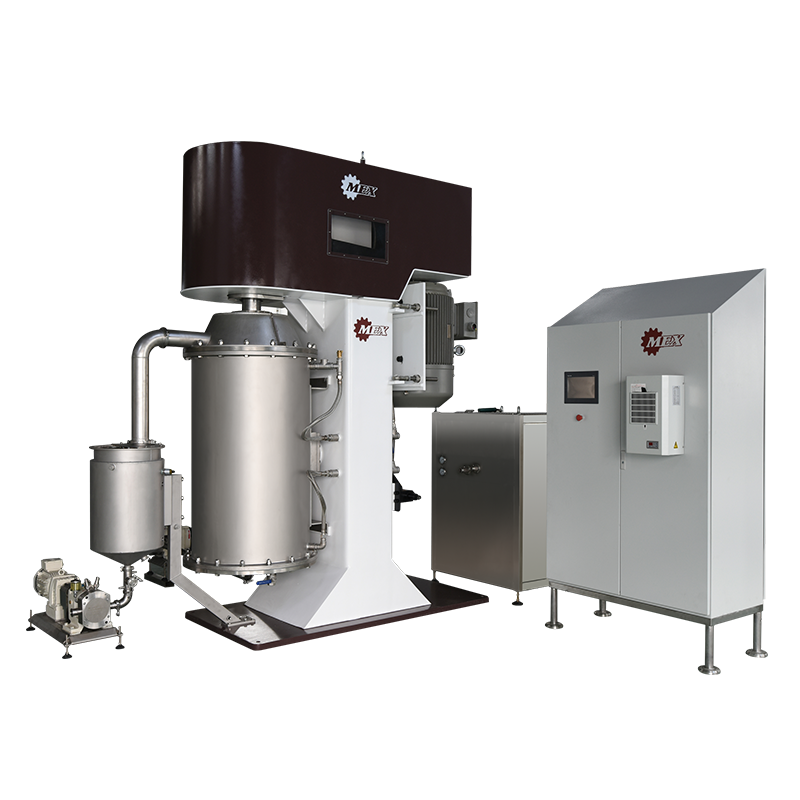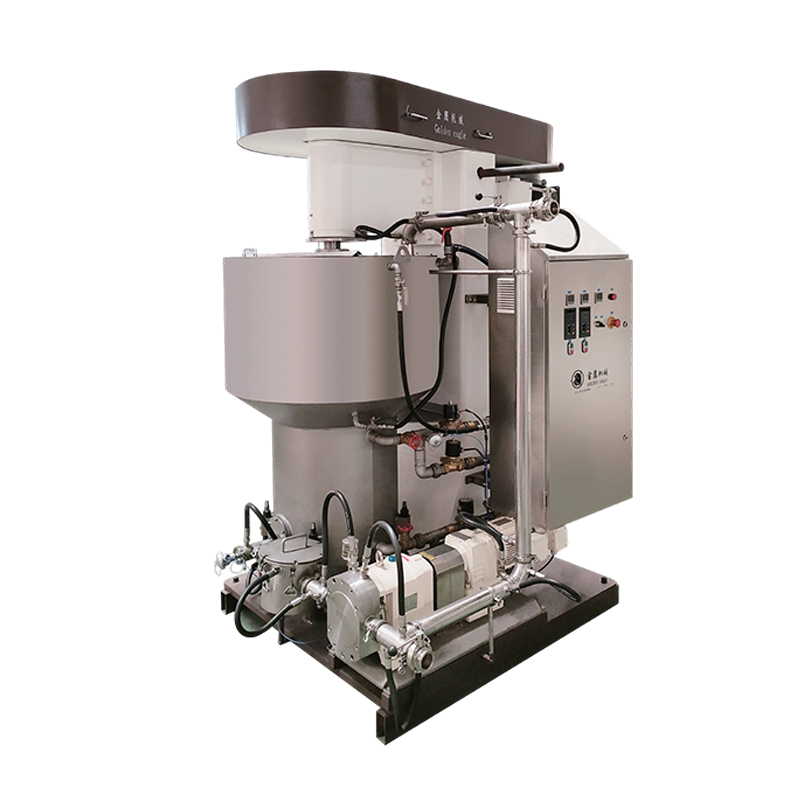


Wie erreicht eine Hochgeschwindigkeits-Zuckermühle ein superfeines Pulver, ohne dass der Zucker schmilzt?
Die Herausforderung der Zuckerpulverisierung bei der Schokoladenproduktion verstehen
Die Umwandlung von kristallinem Zucker in feinstes Pulver ist einer der technisch anspruchsvollsten Prozesse bei der Schokoladenherstellung. Zuckerkristalle erzeugen beim mechanischen Mahlen erhebliche Reibungswärme. Diese Hitze stellt ein kritisches Risiko dar: Saccharose beginnt bei ca. zu schmelzen 160 Grad Celsius Und selbst bevor dieser Schwellenwert erreicht wird, kann der thermische Abbau zu Karamellisierung, Verfärbung und unerwünschten Geschmacksveränderungen führen, die die Qualität des Endprodukts beeinträchtigen.
Schokoladenhersteller benötigen Zuckerpartikelgrößen im Bereich von 20 bis 30 Mikrometer für Premium-Anwendungen, insbesondere bei der Herstellung von glatten Schokoladenüberzügen, Pralinenfüllungen und Ganache-Grundlagen. Um diese Feinheit bei gleichzeitiger Beibehaltung der Kristallstruktur des Zuckers zu erreichen, sind anspruchsvolle technische Lösungen erforderlich, die mechanische Kraft und Wärmemanagement in Einklang bringen.
Die Hochgeschwindigkeits-Schokoladenzucker-Pulverisiermaschine begegnet diesen Herausforderungen durch integrierte Kühlsysteme, präzisionsgefertigte Mahlkammern und fortschrittliche Materialhandhabungstechnologien. Das Verständnis der zugrunde liegenden Prinzipien ermöglicht es Beschaffungsexperten, Ausrüstungsspezifikationen effektiv zu bewerten und fundierte Investitionsentscheidungen zu treffen.
Die Science of Thermal Management in High-Speed Grinding Operations
Mechanismen der Wärmeerzeugung während der Pulverisierung
Bei der Hochgeschwindigkeitspulverisierung wird über mehrere Mechanismen Wärme erzeugt. Beim Prallmahlen, bei dem Zuckerkristalle mit rotierenden Messern und Kammerwänden kollidieren, wird kinetische Energie in Wärmeenergie umgewandelt. Scherkräfte zwischen Partikeln und Schleifflächen erzeugen durch Reibung zusätzliche Wärme. Bei Drehzahlen über 3000 Umdrehungen pro Minute , verstärken sich diese Effekte schnell und führen möglicherweise zu einem Anstieg der Materialtemperaturen 40 bis 60 Grad Celsius innerhalb weniger Minuten nach dem Betrieb.
Die specific heat capacity of sucrose (approximately 1,25 Joule pro Gramm pro Grad Celsius ) bedeutet, dass selbst ein geringer Energieeinsatz bei der Verarbeitung großer Mengen zu erheblichen Temperaturerhöhungen führen kann. Ohne Eingriff können die Chargentemperaturen sichere Grenzwerte überschreiten, was zum Schmelzen, Verklumpen und Verschmutzen der Anlage führt, was die Produktion stoppt und umfangreiche Reinigungsprotokolle erfordert.
Kryo- und Kühlsystemarchitekturen
Moderne Pulverisierer nutzen mehrschichtige Kühlstrategien, um optimale Verarbeitungstemperaturen aufrechtzuerhalten. Der primäre Ansatz umfasst ummantelte Mahlkammern, in denen gekühltes Wasser oder Kühlmittel in Lebensmittelqualität durch eine doppelwandige Konstruktion zirkuliert. Diese Systeme halten typischerweise die Kammerwandtemperaturen dazwischen 5 und 15 Grad Celsius Dadurch entsteht eine Wärmesenke, die die erzeugte Wärme absorbiert, bevor sie auf das Produkt übertragen wird.
Fortschrittliche Systeme verfügen über zusätzliche Kühlmechanismen, darunter:
- Flüssigstickstoff-Injektionssysteme für die Verarbeitung bei extrem niedrigen Temperaturen, wobei die darunterliegenden Innenumgebungen aufrechterhalten werden minus 40 Grad Celsius
- Luftgekühlte Lagergehäuse, die verhindern, dass Wärme von den Antriebskomponenten in die Schleifzone gelangt
- Kryo-Schneckenförderer, die Zucker vorkühlen, bevor er in die Mahlkammer gelangt
- Vakuumunterstützte Entladungssysteme, die gleichzeitig wärmebeladene Luft und feine Partikel entfernen
Temperaturüberwachungssysteme mit PT100-Sensoren An mehreren Punkten im Schleifkreislauf positionierte Sensoren liefern Echtzeitdaten und ermöglichen eine automatische Anpassung der Kühlströme oder Drehzahlen, wenn sich Schwellenwerte kritischen Werten nähern.
Mechanische Konstruktionsprinzipien für eine effiziente Größenreduzierung
Klingengeometrie und Materialauswahl
Die grinding mechanism relies on precisely engineered blades manufactured from high-grade stainless steel or tungsten carbide composites. Blade tip speeds in high-performance pulverizers reach 80 bis 120 Meter pro Sekunde Dadurch wird eine ausreichende Aufprallkraft erzeugt, um die Zuckerkristalle zu zerbrechen, während gleichzeitig die Kontaktzeit minimiert wird, die andernfalls übermäßige Wärme übertragen würde.
Die Klingenkonfigurationen variieren je nach Zielpartikelgrößenverteilung. Hammerklingen zeichnen sich durch eine anfängliche Grobzerkleinerung aus, während Stift-Scheiben-Anordnungen durch mehrere Schlagzyklen feinste Partikelgrößen erzielen. Mehrstufige Mahlkammern verfügen über zunehmend feinere Mahlzonen, sodass die Partikel ihre Zielspezifikationen erreichen können, ohne dass eine übermäßige Verarbeitung erforderlich ist, die unnötige Wärme erzeugt.
Klassifizierungs- und Trennsysteme
Integrierte Luftklassierungssysteme trennen Partikel geeigneter Größe aus dem Mahlstrom, verhindern so eine Übermahlung und reduzieren die thermische Belastung. Zentrifugalklassierer mit einstellbarer Geschwindigkeitssteuerung ermöglichen es dem Bediener, genaue Trennpunkte festzulegen, die typischerweise im Bereich von liegen 15 bis 100 Mikrometer je nach Anwendungsanforderungen.
Diese systems operate on the principle of aerodynamic drag versus centrifugal force. Particles below the target size possess sufficient surface area-to-mass ratios that air drag overcomes centrifugal force, carrying them through the classifier outlet. Oversized particles remain in the grinding zone for additional processing cycles. This selective removal prevents unnecessary grinding of already-adequate particles, significantly reducing energy consumption and heat generation.
Überlegungen zur B2B-Beschaffung von Zuckerpulverisierungsgeräten
Kapazitätsplanung und Durchsatzanforderungen
Industrielle Schokoladenhersteller müssen die Ausrüstungsspezifikationen an den Produktionszielen ausrichten. Hochgeschwindigkeits-Pulverisierer bieten Durchsatzkapazitäten von 100 bis 2000 Kilogramm pro Stunde , abhängig von Modellkonfiguration und Zielpartikelgröße. Feinere Mahlanforderungen verringern in der Regel die Durchsatzraten 20 Mikrometer Partikel erfordern längere Verweilzeiten in der Mahlkammer im Vergleich zu 80 Mikrometer Spezifikationen.
Produktionsplaner sollten die erforderliche Kapazität basierend auf Folgendem berechnen:
- Tägliche Schokoladenproduktionsmenge und Zuckergehalt in Prozent
- Einschränkungen des Betriebsplans und erforderliche Chargendurchlaufzeiten
- Saisonale Nachfrageschwankungen, die einen Kapazitätsaufbau erforderlich machen können
- Zukünftige Expansionspläne erfordern skalierbare Ausrüstungsinvestitionen
Energieeffizienz- und Betriebskostenanalyse
Bei Hochgeschwindigkeitsschleifvorgängen stellt der Stromverbrauch einen erheblichen Betriebsaufwand dar. Die Motornennwerte für industrielle Pulverisierer liegen typischerweise zwischen 15 bis 75 Kilowatt , wobei die Energieeffizienz je nach Designanspruch variiert. Die Premium-Ausstattung umfasst Antriebe mit variabler Frequenz, die die Motorgeschwindigkeit entsprechend den Lastbedingungen modulieren und so den Energieverbrauch um ein Vielfaches senken 20 bis 35 Prozent im Vergleich zu Alternativen mit fester Geschwindigkeit.
Die Berechnung der Gesamtbetriebskosten sollte Folgendes umfassen:
| Investitionen in Investitionsgüter | Erstkaufpreis inklusive Installation und Inbetriebnahme |
| Energieverbrauch | Jährliche Stromkosten basierend auf den örtlichen Stromtarifen und Betriebsstunden |
| Wartungsausgaben | Geplante Wartungs-, Klingenaustausch- und Lagerüberholungszyklen |
| Kosten für das Kühlmittelsystem | Wasseraufbereitung, Wartung von Kühlgeräten und Versorgung mit kryogenen Gasen |
| Auswirkungen von Ausfallzeiten | Verlorener Produktionswert während Wartungs- oder Reinigungsintervallen |
Einhaltung der Lebensmittelsicherheitsstandards
Anlagen zur Schokoladenherstellung müssen strenge Hygieneanforderungen erfüllen. Edelstahlkonstruktion mit Güteklasse 304 oder 316L Spezifikationen gewährleisten Korrosionsbeständigkeit und verhindern Kontamination. Oberflächenveredelung erzielen Ra 0,8 Mikrometer oder glatter erleichtern die Reinigung und verhindern Bakterienherde.
Zu den Konstruktionsmerkmalen, die den Sanitärbetrieb unterstützen, gehören:
- Schnellspannsysteme ermöglichen eine werkzeuglose Demontage zur Reinigung
- Abgedichtete Lagergehäuse verhindern das Eindringen von Schmiermittel in Produktbereiche
- Glatte Innenschweißnähte, die bündig mit den umgebenden Oberflächen geschliffen sind
- Elektrische Gehäuse mit Schutzart IP65 schützen Steuerungssysteme während des Abwaschens
Integration mit Schokoladenproduktionslinien
Vorgelagerte Materialhandhabung
Der effiziente Betrieb des Pulverisierers hängt von einer gleichmäßigen Zufuhr ab. Systeme zur Zuführung von Zucker in großen Mengen mit pneumatischer Förderung oder Schneckenförderern sorgen für einen gleichmäßigen Materialfluss in die Mahlkammer. Vorkonditionierungsgeräte einschließlich Magnetabscheidern und Metalldetektoren entfernen eisenhaltige Verunreinigungen, die die Mahlblätter beschädigen oder die Lebensmittelsicherheit beeinträchtigen könnten.
Systeme zur Steuerung der Zufuhrgeschwindigkeit synchronisieren den Eingang des Pulverisierers mit der nachgelagerten Verarbeitungskapazität. Zuführungen mit variabler Geschwindigkeit passen die Fördermengen basierend auf der Rückmeldung der Motorlast an und verhindern so eine Überlastung, die die Schleifeffizienz verringert und die thermische Belastung der Gerätekomponenten erhöht.
Nachgeschaltete Pulverförderung und -lagerung
Pulverzucker muss sofort gehandhabt werden, um Feuchtigkeitsaufnahme und Zusammenbacken zu verhindern. Pneumatische Fördersysteme mit geschlossenem Kreislauf transportieren Pulver zu Lagersilos oder direkt zu Schokoladenmischanlagen. Die Inertgasüberlagerung mit Stickstoff verhindert die Oxidation und erhält die Fließfähigkeit des Pulvers während der Lagerung aufrecht.
Lagersilos für Feinstzucker verfügen über Fluidisierungssysteme, die das Pulver in einem belüfteten Zustand halten und so eine Verdichtung verhindern, die den Austrag behindern würde. Füllstandssensoren und automatische Entladekontrollen gewährleisten eine Bestandsverwaltung nach dem Prinzip „First-In-First-Out“ und minimieren so die Lagerzeit und das Risiko einer Qualitätsminderung.
Strategien zur Prozessoptimierung
Kontrolle der Partikelgrößenverteilung
Schokoladentextur und Mundgefühl hängen stark von der Größenverteilung der Zuckerpartikel ab. Enge Verteilungen erzeugen glattere Texturen, während breitere Bereiche charakteristische sensorische Eigenschaften erzeugen. Hochgeschwindigkeits-Pulverisierer erreichen die Kontrolle durch:
- Anpassung der Klassierergeschwindigkeit, die den Trennpunkt für die Partikeltrennung ändert
- Einstellungen des Schleifmesserspalts, die die Schlagintensität beeinflussen
- Änderung der Luftströmungsrate, die sich auf die Verweilzeit der Partikel in der Mahlzone auswirkt
- Optimierung der Vorschubgeschwindigkeit, Ausgleich von Durchsatz und Effizienz bei der Größenreduzierung
Laserbeugungs-Partikelgrößenanalysatoren ermöglichen die Überprüfung der Qualitätskontrolle und messen Verteilungen über die gesamte Fläche 0,1 bis 1000 Mikrometer Reichweite mit Präzision besser als 1 Prozent relative Standardabweichung.
Feuchtigkeitsmanagementprotokolle
Der Feuchtigkeitsgehalt des Zuckers beeinflusst die Pulverisierungseffizienz und die Produktstabilität erheblich. Rohzucker enthält typischerweise 0,02 bis 0,05 Prozent Feuchtigkeit, aber Umwelteinflüsse während der Verarbeitung können diesen Wert erhöhen. Feuchtigkeit oben 0,1 Prozent fördert die Verklumpung und verringert die Fließfähigkeit, erhöht aber gleichzeitig das Risiko einer mikrobiellen Kontamination.
In Verarbeitungsumgebungen bleibt die relative Luftfeuchtigkeit niedriger 40 Prozent bei Temperaturen dazwischen 18 und 22 Grad Celsius . Entfeuchtungsanlagen mit Sorptionsrotoren oder kältebasierter Entfeuchtung verhindern die Aufnahme von Luftfeuchtigkeit bei Mahl- und Fördervorgängen.
Fortschrittliche Technologien in modernen Pulverisierungssystemen
Intelligente Steuerungs- und Automatisierungsintegration
Moderne Pulverisierer verfügen über speicherprogrammierbare Steuerungen mit Touchscreen-Schnittstellen, die eine präzise Parametereinstellung und Prozessüberwachung ermöglichen. Automatisierte Systeme sorgen durch kontinuierliche Rückkopplungsschleifen für optimale Mahlbedingungen und passen Folgendes an:
- Die Stromaufnahme des Motors zeigt die Schleiflast und mögliche Blockaden an
- Vibrationssensoren erkennen Lagerverschleiß oder Blattunwuchtzustände
- Temperaturfelder überwachen thermische Gradienten im gesamten System
- Differenzdruckanzeiger, die den Wartungsbedarf von Filtern oder Klassierern anzeigen
Die industrielle Internet-of-Things-Konnektivität ermöglicht Fernüberwachung und vorausschauende Wartungsplanung und reduziert so ungeplante Ausfallzeiten um 30 bis 50 Prozent im Vergleich zu reaktiven Wartungsansätzen.
Nachhaltige Fertigungsmerkmale
Umweltaspekte beeinflussen zunehmend Entscheidungen bei der Geräteauswahl. Energierückgewinnungssysteme erfassen die Wärme aus Schleifvorgängen für Anlagenheizungsanwendungen. Geschlossene Kühlkreisläufe minimieren den Wasserverbrauch, während Staubsammelsysteme mit hocheffizienter Partikelluftfiltration atmosphärische Emissionen verhindern und wertvolle Produkte zurückgewinnen.
Technologien zur Geräuschreduzierung, einschließlich Schallschutzgehäusen und Schwingungsisolationshalterungen, sorgen dafür, dass der Geräuschpegel am Arbeitsplatz niedriger bleibt 85 Dezibel , Einhaltung arbeitsmedizinischer Vorschriften bei gleichzeitiger Verbesserung der Arbeitsbedingungen des Bedieners.
Wartungsprotokolle und Gerätelebensdauer
Planung der vorbeugenden Wartung
Hochgeschwindigkeits-Pulverisierer unterliegen extremer mechanischer Belastung und erfordern strenge Wartungsprogramme. Schleifblätter müssen jeden Tag überprüft werden 500 bis 1000 Betriebsstunden , wobei die Austauschintervalle typischerweise zwischen 2000 bis 4000 Stunden abhängig von Materialhärte und Betriebsbedingungen. Der Verschleiß der Klinge verringert zunehmend die Schleifeffizienz und erhöht die Wärmeentwicklung, sodass ein rechtzeitiger Austausch für die Wirtschaftlichkeit des Prozesses von entscheidender Bedeutung ist.
Die Wartung der Lager folgt den Herstellervorgaben, wobei die Schmierintervalle auf den Betriebsstunden und der thermischen Belastung basieren. Synthetische Hochtemperaturschmierstoffe halten den thermischen Bedingungen in Schleifanlagen stand und verlängern die Lagerlebensdauer 15.000 bis 25.000 Stunden unter normalen Betriebsbedingungen.
Reinigungs- und Hygieneverfahren
Produktwechsel und routinemäßige Hygiene erfordern systematische Reinigungsprotokolle. Durch Trockeneisstrahlen werden Zuckerreste effektiv entfernt, ohne dass Feuchtigkeit eindringt, während Clean-in-Place-Systeme mit lebensmittelechten Lösungsmitteln die Innenflächen spülen. Validierungsverfahren, einschließlich ATP-Biolumineszenztests, überprüfen die Wirksamkeit der Hygiene und stellen die Einhaltung der Anforderungen an kritische Kontrollpunkte bei der Gefahrenanalyse sicher.
Fehlerbehebung bei häufigen betrieblichen Herausforderungen
Selbst gut konzipierte Pulverisierungssysteme stoßen auf betriebliche Herausforderungen, die eine systematische Diagnose und Lösung erfordern. Das Verständnis häufiger Fehlermodi ermöglicht eine schnelle Reaktion und minimiert Produktionsunterbrechungen.
| Symptom | Wahrscheinliche Ursache | Korrekturmaßnahme |
| Übermäßige Wärmeentwicklung | Einschränkung des Kühlmittelflusses oder Verschleiß der Schaufeln | Überprüfen Sie die Kühlleitungen und messen Sie die Schaufelabstände |
| Inkonsistente Partikelgröße | Ungleichgewicht des Klassierers oder Schwankung der Zufuhrgeschwindigkeit | Kalibrieren Sie die Geschwindigkeit des Klassierers und stabilisieren Sie das Zufuhrsystem |
| Reduzierte Durchsatzkapazität | Blendung des Bildschirms oder Sättigung des Luftfilters | Klassifizierungssiebe und Filter reinigen oder ersetzen |
| Produktverunreinigung | Verschlissene Dichtungen oder Eindringen von Fremdkörpern | Ersetzen Sie Wellendichtungen und überprüfen Sie die vorgeschaltete Metallerkennung |
| Übermäßige Vibration | Blattunwucht oder Lagerverschlechterung | Führen Sie eine dynamische Auswuchtung und Lagerprüfung durch |
Wirtschaftsanalyse und Kapitalrendite
Begründung der Kapitalinvestition
Hochgeschwindigkeits-Zuckerpulverisierer stellen erhebliche Kapitalinvestitionen dar, wobei die Ausrüstung in Industriequalität von reicht 50.000 bis 250.000 US-Dollar je nach Kapazität und Funktionsspezifikationen. Berechnungen zur Kapitalrendite müssen sowohl spürbare Kosteneinsparungen als auch Qualitätsverbesserungen berücksichtigen, die eine erstklassige Produktpositionierung ermöglichen.
Die hausinterne Pulverisierung im Vergleich zu gekauftem vorgemahlenem Zucker führt zu Einsparungen durch:
- Eliminierung der typischen Lieferantenmargen 15 bis 25 Prozent der Materialkosten
- Reduzierte Verpackungs- und Transportkosten für Rohzucker in großen Mengen im Vergleich zu vorgemahlenem Pulver
- Flexibilität zur Anpassung der Partikelspezifikationen ohne Verzögerungen bei der Koordination der Lieferkette
- Die Integration der Qualitätskontrolle gewährleistet einheitliche Rohstoffstandards
Die Amortisationszeiten liegen typischerweise zwischen 18 bis 36 Monate für mittelständische Schokoladenhersteller 500 bis 2000 Kilogramm Zucker pro Tag, wobei größere Betriebe aufgrund von Skaleneffekten schnellere Erträge erzielen.
Hochwertige Premium-Aufnahme
Die superfeine Zuckerpulverisierung ermöglicht Texturverbesserungen und unterstützt Premium-Preisstrategien. Schokoladenprodukte mit 20 Mikrometer Zuckerpartikel erzielen Preisaufschläge von 20 bis 40 Prozent im Vergleich zu Standardformulierungen mit 50 Mikrometer oder größere Kristalle. Die Fähigkeit, Partikelgrößenverteilungen präzise zu steuern, ermöglicht es Herstellern, einzigartige Produktlinien zu entwickeln, die auf anspruchsvolle Verbrauchersegmente abzielen.
Zukünftige Trends in der Zuckerpulverisierungstechnologie
Alternative Schleiftechnologien
Forschungs- und Entwicklungsbemühungen erforschen alternative Methoden zur Größenreduzierung, die möglicherweise eine bessere Effizienz oder Produktqualität bieten. Beim Strahlmahlen mit Hochgeschwindigkeitsluftströmen werden Partikelgrößen darunter erreicht 10 Mikrometer ohne mechanische Schleifkomponenten, wodurch das Risiko einer Metallverunreinigung eliminiert und die Wärmeentwicklung reduziert wird. Zu den aktuellen Einschränkungen gehören geringere Durchsatzkapazitäten und ein höherer Energieverbrauch, aber technologische Fortschritte könnten diese Einschränkungen beseitigen.
Beim ultraschallunterstützten Mahlen werden hochfrequente Vibrationen angewendet, um die Bruchausbreitung in Zuckerkristallen zu verbessern und möglicherweise die für die Größenreduzierung erforderliche Energie zu reduzieren 15 bis 30 Prozent . Durch die Integration mit herkömmlichen Hochgeschwindigkeits-Pulverisierern können Hybridsysteme entstehen, die Durchsatzkapazität mit Verbesserungen der Energieeffizienz kombinieren.
Digitaler Zwilling und Simulationsanwendungen
Computational Fluid Dynamics-Modellierung und Simulationen mit diskreten Elementen ermöglichen die virtuelle Optimierung der Mahlkammergeometrien vor der physischen Prototypenerstellung. Digitale Zwillingsimplementierungen erstellen virtuelle Nachbildungen von Betriebsgeräten, prognostizieren den Wartungsbedarf und optimieren Betriebsparameter in Echtzeit. Diese Technologien senken die Entwicklungskosten und beschleunigen die Verfeinerungszyklen der Ausrüstung.
Häufig gestellte Fragen zu Hochgeschwindigkeits-Schokoladenzucker-Pulverisiermaschinen
F1: Was ist die minimale Partikelgröße, die mit Hochgeschwindigkeits-Zuckerpulverisierern erreicht werden kann?
Moderne Hochgeschwindigkeits-Pulverisierer können Zuckerpartikelgrößen von bis zu erreichen 15 bis 20 Mikrometer für Schokoladenanwendungen. Das tatsächliche Minimum hängt von der Gerätekonfiguration, der Kühlsystemkapazität und der Genauigkeit des Klassifizierungssystems ab. Die kryogene Kühlung ermöglicht ein feineres Mahlen, indem die Sprödigkeit erhalten bleibt, die den Bruch erleichtert.
F2: Wie verhindert das Kühlsystem, dass der Zucker beim Hochgeschwindigkeitsmahlen schmilzt?
Mehrschichtige Kühlsysteme halten die Mahlkammertemperaturen aufrecht 5 und 15 Grad Celsius durch Mantelkonstruktion mit gekühlter Kühlmittelzirkulation. Dieses Wärmemanagement absorbiert Reibungswärme, bevor sie auf Zuckerpartikel übertragen wird, wodurch die Materialtemperatur deutlich unter der liegt 160 Grad Celsius Schmelzpunkt von Saccharose.
F3: Welche Durchsatzleistung können Schokoladenhersteller von industriellen Pulverisierern erwarten?
Der Durchsatz variiert je nach Zielpartikelgröße und Gerätespezifikationen. Standard-Industriemodelle-Prozess 100 bis 2000 Kilogramm pro Stunde . Feinere Mahlanforderungen verringern den Durchsatz 20 Mikrometer Produktion typischerweise erreichen 50 bis 70 Prozent des möglichen Tarifs für 80 Mikrometer Partikel.